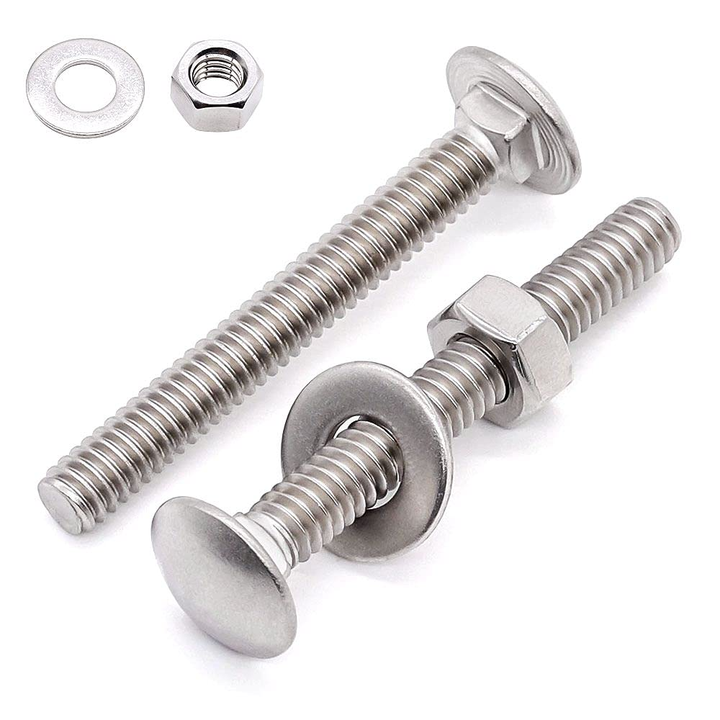
Podložky DIN127 patria medzi najširšie špecifikované ploché podložky v európskom strojárstve – napriek tomu sú bežne nesprávne vybrané, nedostatočne špecifikované alebo zamieňané s normou DIN 125 alebo ISO 7089. Videli sme to desiatky krát: klient posiela dávku vysokopevnostných skrutiek na miesto veternej turbíny v severnom Nemecku – len preto, aby na mieste objavil podložky s požadovanou tvrdosťou DIN19271.0 zhromaždenia. Oprava? Prepracovanie, oneskorenie a neplánovaná logistika. Preto záleží na presnosti – nielen v materiáli alebo povrchovej úprave, ale aj v súlade so štandardmi.
Čo presne je podložka DIN127?
Podložka DIN127 je kruhová, nekalená plochá podložka definovaná normou Nemeckého inštitútu pre normalizáciu (DIN). DIN 127 časť 1. Vyznačuje sa presným vonkajším priemerom, vnútorným priemerom a hrúbkou – vypočítanou ako funkcia nominálnej veľkosti skrutky – a je navrhnutý špeciálne na použitie so skrutkami so šesťhrannou hlavou a skrutkami podľa DIN 931, DIN 933 alebo ISO 4014/4017. Na rozdiel od tvrdených podložiek (napr. DIN 6796 alebo DIN 2093), jednotky DIN127 nie sú tepelne spracované. Zvyčajne sa dodávajú v nepotiahnutej, galvanizovanej alebo pasivovanej forme z nehrdzavejúcej ocele – a ich primárnou úlohou je rozloženie zaťaženia, nie pružina alebo uzamykanie.
Kľúčové technické vlastnosti:
Materiálové možnosti: Oceľ (nekalená, ≤300 HV), nehrdzavejúca oceľ (A2/A4), mosadz, hliník Povrchové úpravy: obyčajný, žiarovo pozinkovaný (HDG), pozinkovaný, čierny oxid, elektrolyticky leštený Hranica tvrdosti: Max 300 HV – kritické pre kompatibilitu s vysoko pevnými spojovacími prvkami (stupeň 8.8 a vyšší) Tolerančná trieda: Normálna (trieda N) podľa DIN 2211; tolerancia hrúbky ±0,2 mm pre d ≤ 16 mm Tri skutočné typy DIN127 – a kde zlyhávajú
V praxi rozdeľujeme podložky DIN127 do troch funkčných kategórií – nie podľa oficiálneho neštandardu, ale podľa toho, ako ich inžinieri skutočne nasadia.
Typ A: Štandardné ploché podložky (DIN127-A)
Predvolená verzia. Používa sa so skrutkami do stupňa 8.8 vo všeobecných strojoch, poľnohospodárskych zariadeniach a vnútorných konštrukciách. Odporúčame to vtedy, keď je potrebné znížiť povrchový tlak pod hlavami skrutiek – neočakáva sa však žiadne dynamické zaťaženie alebo vibrácie.
Typ B: HDG-DIN127 pre vonkajšie inžinierstvo
Špeciálnu pozornosť si vyžadujú žiarovo pozinkované podložky DIN127. Zinkový povlak pridáva na hrúbke ~0,05–0,10 mm – a ak nie je zohľadnený pri výpočte krútiaceho momentu, upínacia sila klesne o 8–12 %. V našom zariadení v Yongniane overujeme hrúbku povlaku pomocou magnetickej indukcie (DIN EN ISO 2178) pred odoslaním. Klienti, ktorí ich používajú so skrutkami ASTM A325 v mostných spojoch, neustále hlásia nulové uvoľnenie počas 5-ročných servisných cyklov.
Typ C: Nerez DIN127 pre korozívne prostredie
Podložky z nehrdzavejúcej ocele DIN127 A4-80 (podľa DIN 127-2) odolávajú slanej vode > 1 000 hodín. Ale tu je to, čo často chýba: nehrdzavejúce podložky sa tepelne roztiahnu o 30% viac ako skrutky z uhlíkovej ocele. V aplikáciách tepelného cyklovania – ako sú montáže solárnych sledovačov v púštnych klimatických podmienkach – sme zaznamenali stratu kompresie tesnenia, keď používatelia preskočia tepelné zníženie. Naše riešenie? Spárujte A4-80 DIN127 so skrutkami A4-80 – a špecifikujte hodnoty krútiaceho momentu pri prevádzkovej teplote, nie pri teplote okolia.
Veľkosť nie je len „M6“ alebo „M12“ – je to systém
Dimenzovanie DIN127 sa riadi prísnymi geometrickými pomermi – nie ľubovoľnými priemermi. Pre skrutku M10 (d = 10 mm) je vnútorný priemer podložky 11,1 mm, vonkajší priemer je 22 mm a hrúbka je 2,5 mm. Odchýlite sa od týchto hodnôt a riskujete prehryznutie hrany, nerovnomerný prenos zaťaženia alebo interferenciu so záberom závitu.
Udržujeme kompletné zásoby DIN127 od M3 do M64 – vrátane metrických hrubých a jemných závitov – a overujeme každú dávku podľa rozmerových kontrol DIN 2211. Bežné prehliadky, ktoré denne zachytávame:
Použitie M12 DIN127 so skrutkami s jemným závitom M12x1,25 (nesúlad vnútorného priemeru → kontakt hlavy skrutky iba v 3 bodoch) Nahradenie DIN125 (hrubšie, tvrdené) tam, kde je špecifikované DIN127 (spôsobuje nadmerný krútiaci moment a odizolovanie závitu) Za predpokladu, že „DIN127“ znamená odolnosť proti korózii – keď verzie s obyčajným karbónom hrdzavejú v priebehu týždňov na pobrežnom vzduchu Aplikácie, ktoré si vyžadujú DIN127 – a prečo alternatívy zaostávajú
DIN127 nie je voliteľný v štyroch kritických doménach:
Konštrukčné oceľové spojenia (EN 1090-2): Vyžaduje sa podľa Eurokódu 3 pre skrutkové spoje, kde podložky bránia zapusteniu do povrchov prírub Železničné koľajové vozidlá (EN 15227): Nariadené pre montáž trakčného motora – nevyhovujúce podložky spúšťajú zlyhania auditu Offshore platformové moduly (DNV-OS-F101): Musí zodpovedať tvrdosti skrutky, aby sa predišlo praskaniu spôsobenému vodíkom v kyslom prostredí Rámy zdravotníckych pomôcok (ISO 13485): Vyžaduje sa povrchová úprava Ra ≤ 0,8 µm – DIN127-A4 to spĺňa bez sekundárneho leštenia Vlnové podložky alebo Belleville tu nenahradia DIN127. Slúžia inej fyzike: DIN127 zvláda statické namáhanie ložísk. Iní riadia dynamickú stratu predpätia. Pomýliť si ich je ako používať hasák ako kladivo – možné, ale ničivé.
Prečo Hebei Dewell dodáva spoľahlivé podložky DIN127
V Hebei Dewell Metal Products Co., LTD vyrábame podložky DIN127 pod úplnou kontrolou procesu – od kontroly surových tyčí (spektrometrická analýza podľa DIN EN ISO 14284) až po certifikáciu finálnych rozmerov. Každá objednávka obsahuje sledovateľné čísla tepla, správy o ťahových skúškach a overenie hrúbky povlaku. Máme zásoby v 12 variantoch DIN127 – vrátane HDG, A2, A4 a možností vlastnej hrúbky – a štandardné veľkosti dodávame do 5 až 10 dní po celom svete.
Ak špecifikujete DIN127 pre nový projekt: najprv skontrolujte triedu skrutiek, prostredie a metódu krútiaceho momentu. Potom prispôsobte tvrdosť podložky, povrchovú úpravu a geometriu – nielen štítok. Pretože v mechanickej integrite najmenšia časť stanovuje strop pre výkon systému.