Podkładki DIN127 należą do najczęściej stosowanych podkładek płaskich w europejskiej inżynierii mechanicznej — mimo to często są błędnie dobierane, niedostatecznie określone lub mylone z normami DIN 125 lub ISO 7089. Widzieliśmy to dziesiątki razy: klient wysyła partię śrub o wysokiej wytrzymałości do lokalizacji turbiny wiatrowej w północnych Niemczech — tylko po to, aby na miejscu odkryć, że dostarczone podkładki DIN127 nie mają wymaganego stopnia twardości dla klasy 10.9 zespoły. Poprawka? Przeróbki, opóźnienia i nieplanowana logistyka. Dlatego liczy się precyzja — nie tylko pod względem materiału i wykończenia, ale także zgodności z normami.
Czym dokładnie jest podkładka DIN127?
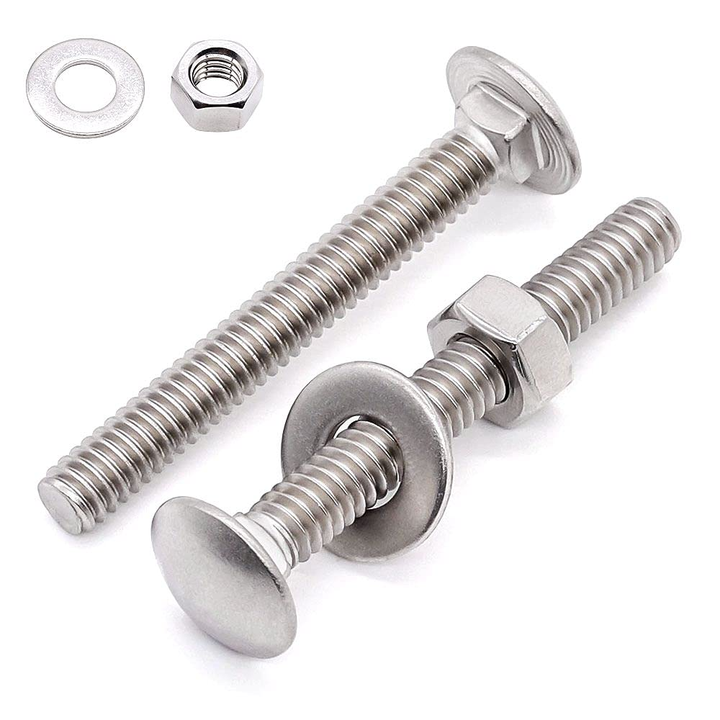
Podkładka DIN127 to okrągła, niehartowana podkładka płaska zdefiniowana przez normę Niemieckiego Instytutu Normalizacyjnego (DIN) DIN 127 Część 1. Charakteryzuje się precyzyjną średnicą zewnętrzną, wewnętrzną i grubością — obliczoną jako funkcja nominalnego rozmiaru śruby — i jest zaprojektowany specjalnie do stosowania ze śrubami i wkrętami z łbem sześciokątnym zgodnymi z normami DIN 931, DIN 933 lub ISO 4014/4017. W przeciwieństwie do podkładek hartowanych (np. DIN 6796 lub DIN 2093), jednostki DIN127 nie są poddawane obróbce cieplnej. Zazwyczaj są dostarczane w postaci niepowlekanej, ocynkowanej lub pasywowanej stali nierdzewnej, a ich główną rolą jest rozkład obciążenia, a nie działanie sprężyny lub blokowanie.
Kluczowe cechy techniczne:
Opcje materiałowe: Stal (niehartowana, ≤300 HV), stal nierdzewna (A2/A4), mosiądz, aluminium Wykończenia powierzchni: Zwykły, cynkowany ogniowo (HDG), ocynkowany, oksydowany na czarno, polerowany elektrolitycznie Granica twardości: Maks. 300 HV – krytyczne dla kompatybilności z elementami złącznymi o dużej wytrzymałości (klasa 8.8 i wyższa) Klasa tolerancji: Normalny (klasa N) zgodnie z DIN 2211; tolerancja grubości ±0,2 mm dla d ≤ 16 mm Trzy rzeczywiste typy DIN127 — i miejsca, w których zawodzą
W praktyce dzielimy podkładki DIN127 na trzy kategorie funkcjonalne — nie według oficjalnych norm poniżej normy, ale według sposobu, w jaki inżynierowie faktycznie je wdrażają.
Typ A: Standardowe podkładki płaskie (DIN127-A)
Wersja domyślna. Stosowany ze śrubami do klasy 8.8 w maszynach ogólnych, sprzęcie rolniczym i konstrukcjach konstrukcyjnych wnętrz. Zalecamy je, gdy należy zmniejszyć nacisk powierzchniowy pod łbami śrub, ale nie przewiduje się żadnych obciążeń dynamicznych ani wibracji.
Typ B: HDG-DIN127 do zastosowań zewnętrznych
Szczególnej uwagi wymagają podkładki ocynkowane ogniowo DIN127. Powłoka cynkowa zwiększa grubość o ~0,05–0,10 mm, a jeśli nie zostanie uwzględniona podczas obliczania momentu obrotowego, siła mocowania spada o 8–12%. W naszym zakładzie w Yongnian przed wysyłką sprawdzamy grubość powłoki metodą indukcji magnetycznej (DIN EN ISO 2178). Klienci stosujący je ze śrubami ASTM A325 w połączeniach mostowych konsekwentnie zgłaszają zerowe luzy w ciągu 5-letnich cykli serwisowych.
Typ C: Stal nierdzewna DIN127 do środowisk korozyjnych
Podkładki DIN127 ze stali nierdzewnej A4-80 (wg DIN 127-2) są odporne na mgłę solną przez >1000 godzin. Ale oto, co często jest pomijane: podkładki ze stali nierdzewnej rozszerzają się pod wpływem ciepła o 30% bardziej niż śruby ze stali węglowej. W zastosowaniach z cyklicznymi cyklami cieplnymi – takich jak mocowania trackerów słonecznych w klimacie pustynnym – zaobserwowaliśmy utratę kompresji uszczelek, gdy użytkownicy pominęli obniżanie wartości znamionowych pod wpływem temperatury. Nasze rozwiązanie? Połącz A4-80 DIN127 ze śrubami A4-80 i określ wartości momentu obrotowego w temperaturze roboczej, a nie otoczenia.
Rozmiar to nie tylko „M6” czy „M12” — to system
Rozmiar DIN127 opiera się na ścisłych proporcjach geometrycznych, a nie na dowolnych średnicach. Dla śruby M10 (d = 10 mm) średnica wewnętrzna podkładki wynosi 11,1 mm, średnica zewnętrzna 22 mm, a grubość 2,5 mm. Odbieganie od tych wartości grozi zagryzaniem krawędzi, nierównym przenoszeniem obciążenia lub zakłóceniami w zaczepianiu gwintu.
Utrzymujemy pełny magazyn DIN127 od M3 do M64 – w tym metryczne gwinty grube i drobne – i sprawdzamy każdą partię pod kątem kontroli wymiarowych DIN 2211. Typowe niedociągnięcia, które łapiemy codziennie:
Stosowanie M12 DIN127 ze śrubami z drobnym gwintem M12x1,25 (niedopasowanie średnicy wewnętrznej → kontakt łbów śrub tylko w 3 punktach) Zastąpienie DIN125 (grubszy, hartowany), gdy określono DIN127 (powoduje nadmierny moment obrotowy i zdzieranie gwintu) Zakładając, że „DIN127” oznacza odporność na korozję – gdy zwykłe wersje węglowe rdzewieją w ciągu tygodni w nadmorskim powietrzu Zastosowania wymagające normy DIN127 — i dlaczego alternatywy są niewystarczające
DIN127 nie jest opcjonalny w czterech kluczowych obszarach:
Stalowe połączenia stalowe (EN 1090-2): Wymagane zgodnie z Eurokodem 3 dla połączeń śrubowych, w których podkładki uniemożliwiają osadzenie w powierzchniach kołnierzy Tabor kolejowy (EN 15227): Obowiązkowe przy montażu silników trakcyjnych — niezgodne podkładki powodują niepowodzenie audytu Moduły platform morskich (DNV-OS-F101): Musi odpowiadać twardości śrub, aby uniknąć pęknięć wywołanych wodorem w kwaśnych warunkach Ramy urządzeń medycznych (ISO 13485): Wymagane wykończenie powierzchni Ra ≤ 0,8 µm – DIN127-A4 spełnia to wymagania bez dodatkowego polerowania Podkładki faliste lub Belleville nie zastąpią tutaj DIN127. Służą innej fizyce: DIN127 zarządza naprężeniami statycznymi łożysk. Inne zarządzają dynamiczną utratą napięcia wstępnego. Mylenie ich jest jak używanie klucza jako młotka – możliwe, ale destrukcyjne.
Dlaczego Hebei Dewell dostarcza niezawodne podkładki DIN127
W firmie Hebei Dewell Metal Products Co., LTD produkujemy podkładki DIN127 pod pełną kontrolą procesu — od kontroli surowego pręta (analiza spektrometryczna zgodnie z normą DIN EN ISO 14284) po certyfikację wymiarów końcowych. Każde zamówienie obejmuje identyfikowalne numery cieplne, raporty z testów rozciągania i weryfikację grubości powłoki. Posiadamy zapasy 12 wariantów DIN127 – w tym HDG, A2, A4 i opcje o niestandardowej grubości – i wysyłamy standardowe rozmiary w ciągu 5–10 dni na całym świecie.
Jeśli określasz normę DIN127 dla nowego projektu: najpierw sprawdź gatunek śruby, środowisko i metodę momentu obrotowego. Następnie dopasuj twardość, wykończenie i geometrię podkładki – nie tylko etykietę. Ponieważ pod względem integralności mechanicznej najmniejsza część wyznacza pułap wydajności systemu.