Podložky DIN127 patří mezi nejrozšířenější ploché podložky v evropském strojírenství – přesto jsou běžně špatně vybírány, podhodnoceny nebo zaměňovány s normami DIN 125 nebo ISO 7089. Viděli jsme to desítkykrát: klient posílá dávku vysoce pevných šroubů do závodu větrných turbín v severním Německu – jen proto, aby na místě objevil podložky požadované tvrdosti DIN12710.0 shromáždění. Oprava? Přepracování, zpoždění a neplánovaná logistika. Proto záleží na přesnosti – nejen v materiálu nebo povrchové úpravě, ale také v souladu se standardy.
Co přesně je podložka DIN127?
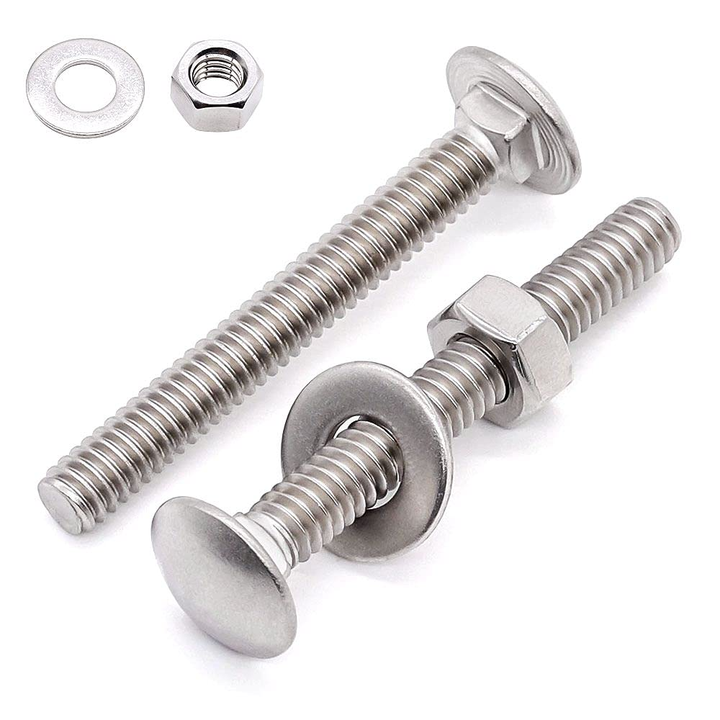
Podložka DIN127 je kruhová, netvrzená plochá podložka definovaná normou Německého institutu pro normalizaci (DIN). DIN 127 část 1. Vyznačuje se přesným vnějším průměrem, vnitřním průměrem a tloušťkou – vypočítanou jako funkce jmenovité velikosti šroubu – a je navržen speciálně pro použití se šrouby se šestihrannou hlavou a šrouby podle DIN 931, DIN 933 nebo ISO 4014/4017. Na rozdíl od tvrzených podložek (např. DIN 6796 nebo DIN 2093) nejsou jednotky DIN127 tepelně zpracovány. Obvykle se dodávají v nepotaženém, pozinkovaném nebo pasivovaném provedení z nerezové oceli – a jejich primární úlohou je rozložení zatížení, nikoli pružina nebo zamykání.
Klíčové technické vlastnosti:
Materiálové možnosti: Ocel (nekalená, ≤300 HV), nerezová ocel (A2/A4), mosaz, hliník Povrchové úpravy: Hladký, žárově zinkovaný (HDG), pozinkovaný, černěný, elektrolyticky leštěný Hranice tvrdosti: Max 300 HV – kritické pro kompatibilitu s vysoce pevnými spojovacími prvky (třída 8.8 a vyšší) Třída tolerance: Normální (třída N) podle DIN 2211; tolerance tloušťky ±0,2 mm pro d ≤ 16 mm Tři skutečné typy DIN127 – a kde selhávají
V praxi seskupujeme podložky DIN127 do tří funkčních kategorií – nikoli podle oficiálních substandardů, ale podle toho, jak je inženýři skutečně nasazují.
Typ A: Standardní ploché podložky (DIN127-A)
Výchozí verze. Používá se se šrouby až do stupně 8.8 v obecných strojích, zemědělských zařízeních a vnitřních konstrukcích. Doporučujeme je, když je třeba snížit povrchový tlak pod hlavami šroubů – neočekává se však žádné dynamické zatížení nebo vibrace.
Typ B: HDG-DIN127 pro venkovní techniku
Žárově pozinkované podložky DIN127 vyžadují zvláštní pozornost. Zinkový povlak zvyšuje tloušťku o ~0,05–0,10 mm – a pokud není zohledněn při výpočtu točivého momentu, upínací síla klesne o 8–12 %. V našem zařízení v Yongnianu ověřujeme tloušťku povlaku pomocí magnetické indukce (DIN EN ISO 2178) před odesláním. Klienti používající tyto šrouby ASTM A325 v mostních spojích trvale hlásí nulové uvolnění během 5letých servisních cyklů.
Typ C: Nerez DIN127 pro korozivní prostředí
Podložky z nerezové oceli A4-80 DIN127 (podle DIN 127-2) odolávají slané vodě po dobu >1 000 hodin. Ale tady je to, co často chybí: nerezové podložky se tepelně roztahují o 30 % více než šrouby z uhlíkové oceli. V aplikacích tepelného cyklování – jako jsou montáže solárního sledovače v pouštním klimatu – jsme viděli ztrátu komprese těsnění, když uživatelé přeskočili tepelné snížení. Naše řešení? Spárujte A4-80 DIN127 se šrouby A4-80 – a specifikujte hodnoty krouticího momentu při provozní teplotě, nikoli při okolní teplotě.
Velikost není jen „M6“ nebo „M12“ – je to systém
Dimenzování DIN127 se řídí přísnými geometrickými poměry – nikoli libovolnými průměry. Pro šroub M10 (d = 10 mm) je vnitřní průměr podložky 11,1 mm, vnější průměr je 22 mm a tloušťka je 2,5 mm. Pokud se od těchto hodnot odchýlíte, riskujete okusování hrany, nerovnoměrný přenos zatížení nebo kolize se záběrem závitu.
Udržujeme kompletní sklad podle DIN127 od M3 do M64 – včetně metrických hrubých a jemných závitů – a každou šarži ověřujeme podle rozměrových kontrol DIN 2211. Běžná přehlédnutí, která denně zaznamenáváme:
Použití M12 DIN127 se šrouby s jemným závitem M12x1,25 (nesoulad vnitřního průměru → kontakt hlavy šroubu pouze ve 3 bodech) Nahrazení DIN125 (silnější, tvrzený) tam, kde je specifikováno DIN127 (způsobuje nadměrný krouticí moment a stahování závitu) Předpokládejme, že „DIN127“ znamená odolnost proti korozi – když verze s obyčejným karbonem zreziví během týdnů v pobřežním vzduchu Aplikace, které vyžadují DIN127 – a proč alternativy zaostávají
DIN127 není volitelný ve čtyřech kritických doménách:
Konstrukční ocelárna (EN 1090-2): Požadováno podle Eurokódu 3 pro šroubové spoje, kde podložky brání zapuštění do povrchů přírub Železniční kolejová vozidla (EN 15227): Nařízeno pro montáž trakčního motoru – nevyhovující podložky spouštějí selhání auditu Offshore platformové moduly (DNV-OS-F101): Musí odpovídat tvrdosti šroubu, aby se zabránilo praskání způsobenému vodíkem v kyselém provozu Rámy lékařských zařízení (ISO 13485): Vyžaduje se povrchová úprava Ra ≤ 0,8 µm – DIN127-A4 to splňuje bez sekundárního leštění Vlnové podložky nebo Belleville zde nenahradí DIN127. Slouží jiné fyzice: DIN127 zvládá statické namáhání ložisek. Jiné zvládají dynamickou ztrátu předpětí. Zmást je je jako používat hasák jako kladivo – možné, ale destruktivní.
Proč Hebei Dewell dodává spolehlivé podložky DIN127
Ve společnosti Hebei Dewell Metal Products Co., LTD vyrábíme podložky DIN127 pod plnou kontrolou procesu – od kontroly surové tyče (spektrometrická analýza podle DIN EN ISO 14284) až po finální rozměrovou certifikaci. Každá objednávka obsahuje sledovatelná tepelná čísla, zprávy o zkouškách v tahu a ověření tloušťky povlaku. Máme zásoby ve 12 variantách DIN127 – včetně HDG, A2, A4 a možností vlastní tloušťky – a standardní velikosti dodáváme do 5–10 dnů po celém světě.
Pokud specifikujete DIN127 pro nový projekt: nejprve zkontrolujte jakost šroubu, prostředí a metodu krouticího momentu. Poté přizpůsobte tvrdost podložky, povrchovou úpravu a geometrii – nejen štítek. Protože v mechanické integritě nejmenší část nastavuje strop pro výkon systému.