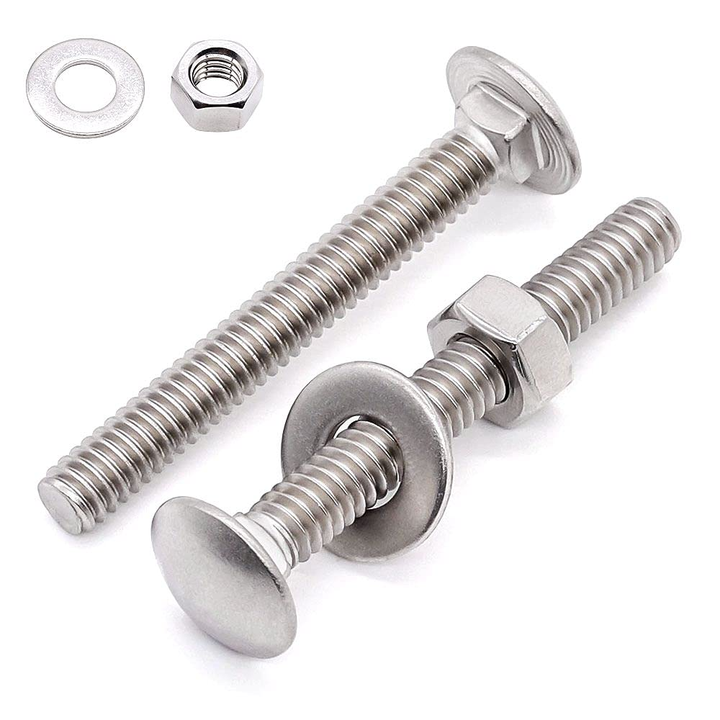
DIN127 वाशरहरू युरोपेली मेकानिकल इन्जिनियरिङमा सबैभन्दा व्यापक रूपमा निर्दिष्ट फ्ल्याट वाशरहरू मध्येका हुन् — यद्यपि तिनीहरू नियमित रूपमा गलत चयन गरिएका छन्, कम-निर्दिष्ट छन्, वा DIN 125 वा ISO 7089 सँग भ्रमित छन्। हामीले यसलाई दर्जनौं पटक हेरेका छौं: ग्राहकले उच्च-शक्तिको एक ब्याच जर्मनीमा उत्तरी बोल्टको खोजी गर्न खोज्छ। साइटमा जुन DIN127 वाशरहरूले आपूर्ति गरेका छन् तिनीहरूले ग्रेड 10.9 सम्मेलनहरूको लागि आवश्यक कठोरता ग्रेडको अभाव छ। फिक्स? पुन: कार्य, ढिलाइ, र अनियोजित रसद। यसैले सटीक मामिलाहरू - सामग्री वा फिनिशमा मात्र होइन, तर मानक अनुपालनमा।
DIN127 वाशर वास्तवमा के हो?
DIN127 वॉशर जर्मन इन्स्टिच्युट फर स्ट्यान्डर्डाइजेसन (DIN) मापदण्डद्वारा परिभाषित गोलाकार, अपरिहार्य फ्ल्याट वाशर हो। DIN 127 भाग 1। यसले एक सटीक बाहिरी व्यास, भित्री व्यास, र मोटाई फिचर गर्दछ - नाममात्र बोल्ट साइजको प्रकार्यको रूपमा गणना गरिएको - र विशेष रूपमा हेक्सागन हेड बोल्टहरू र DIN 931, DIN 933, वा ISO 4014/4017 अनुरूप स्क्रूहरूसँग प्रयोगको लागि डिजाइन गरिएको हो। कडा वाशरहरू (जस्तै, DIN 6796 वा DIN 2093) को विपरीत, DIN127 एकाइहरू तातो-उपचार हुँदैनन्। तिनीहरू सामान्यतया अनकोटेड, गैल्भेनाइज्ड, वा निष्क्रिय स्टेनलेस स्टील फारमहरूमा आपूर्ति गरिन्छ - र तिनीहरूको प्राथमिक भूमिका वसन्त कार्य वा लक होइन, लोड वितरण हो।
मुख्य प्राविधिक विशेषताहरू:
सामग्री विकल्प: स्टिल (अपरिहार्य, ≤300 HV), स्टेनलेस स्टील (A2/A4), पीतल, आल्मुनियम सतह समाप्त हुन्छ: सादा, तातो डुबकी जस्ती (HDG), जस्ता प्लेटेड, कालो अक्साइड, इलेक्ट्रोपोलिस्ड कठोरता सीमा: अधिकतम 300 HV - उच्च-शक्ति फास्टनरहरूसँग अनुकूलताको लागि महत्वपूर्ण (ग्रेड 8.8 र माथि) सहिष्णुता वर्ग: सामान्य (कक्षा N) प्रति DIN 2211; मोटाई सहिष्णुता ±0.2 मिमी d ≤ 16 मिमी को लागी तीन वास्तविक-विश्व DIN127 प्रकारहरू — र जहाँ तिनीहरू असफल हुन्छन्
व्यवहारमा, हामी DIN127 वाशरहरूलाई तीन कार्यात्मक कोटिहरूमा समूहबद्ध गर्छौं — आधिकारिक घटिया मापदण्डद्वारा होइन, तर इन्जिनियरहरूले उनीहरूलाई वास्तवमा कसरी प्रयोग गर्छन् भन्ने आधारमा।
टाइप A: मानक फ्ल्याट वाशर (DIN127-A)
पूर्वनिर्धारित संस्करण। सामान्य मेसिनरी, कृषि उपकरण, र भित्री संरचनात्मक फ्रेमिङमा ग्रेड 8.8 सम्म बोल्टहरू प्रयोग गरिन्छ। बोल्ट हेडहरू मुनि सतहको दबाब कम हुनु पर्दा हामी यी सिफारिस गर्छौं — तर कुनै गतिशील लोडिङ वा कम्पन अपेक्षित हुँदैन।
Type B: HDG-DIN127 आउटडोर इन्जिनियरिङका लागि
हट-डिप गैल्भेनाइज्ड DIN127 वाशरहरूलाई विशेष ध्यान चाहिन्छ। जस्ता कोटिंगले मोटाईमा ~ ०.०५–०.१० मिमी थप्छ — र यदि टर्क गणनाको बेलामा हिसाब गरिएन भने, क्ल्याम्पिङ बल ८–१२% ले घट्छ। योङ्गनियनमा हाम्रो सुविधामा, हामी ढुवानी अघि चुम्बकीय इन्डक्सन (DIN EN ISO 2178) मार्फत कोटिंग मोटाई प्रमाणित गर्छौं। ब्रिज जडानहरूमा ASTM A325 बोल्टहरू प्रयोग गर्ने ग्राहकहरूले लगातार 5-वर्ष सेवा चक्रहरूमा शून्य ढिलो रिपोर्ट गर्छन्।
प्रकार C: संक्षारक वातावरणका लागि स्टेनलेस DIN127
A4-80 स्टेनलेस स्टील DIN127 वाशरहरू (प्रति DIN 127-2) > 1,000 घण्टाको लागि नुन स्प्रे प्रतिरोध गर्नुहोस्। तर यहाँ के प्रायः छुटेको छ: स्टेनलेस वाशरहरूले कार्बन स्टील बोल्टहरू भन्दा 30% बढी थर्मल रूपमा विस्तार गर्दछ। थर्मल साइकल चलाउने अनुप्रयोगहरूमा - जस्तै मरुभूमिको मौसममा सौर्य ट्रयाकर माउन्टहरू - प्रयोगकर्ताहरूले थर्मल डेरेटिङ छोड्दा हामीले ग्यास्केट कम्प्रेसन हानि देखेका छौं। हाम्रो समाधान? A4-80 बोल्टहरूसँग A4-80 DIN127 जोडा बनाउनुहोस् — र परिवेशमा होइन, अपरेटिङ तापक्रममा टर्क मानहरू निर्दिष्ट गर्नुहोस्।
साइजिङ केवल "M6" वा "M12" होइन - यो एक प्रणाली हो
DIN127 साइजिङले कडा ज्यामितीय अनुपातहरू पछ्याउँछ - मनमानी व्यासहरू होइन। M10 बोल्ट (d = 10 मिमी) को लागि, धुनेको भित्री व्यास 11.1 मिमी, बाहिरी व्यास 22 मिमी र मोटाई 2.5 मिमी हो। ती मानहरूबाट विचलित हुनुहोस्, र तपाइँ किनारा काट्ने, असमान लोड स्थानान्तरण, वा थ्रेड संलग्नतामा हस्तक्षेपको जोखिममा हुनुहुन्छ।
हामी पूर्ण DIN127 स्टक M3 देखि M64 सम्म कायम राख्छौं — मेट्रिक मोटे र फाइन थ्रेडहरू सहित — र DIN 2211 आयामी जाँचहरू विरुद्ध प्रत्येक लट प्रमाणीकरण गर्छौं। हामीले दैनिक समात्ने सामान्य निरीक्षणहरू:
M12 DIN127 प्रयोग गर्दै M12x1.25 फाइन-थ्रेड बोल्टहरू (भित्री व्यास बेमेल → बोल्ट हेड सम्पर्क 3 बिन्दुमा मात्र) DIN125 को प्रतिस्थापन (गाढा, कडा) जहाँ DIN127 निर्दिष्ट गरिएको छ (ओभर-टोर्क र थ्रेड स्ट्रिपिङको कारण) "DIN127" मानीले जंग प्रतिरोधलाई बुझाउँछ-जब सादा कार्बन संस्करणहरू तटीय हावामा हप्ता भित्रमा खिया लाग्दछ। DIN127 को माग गर्ने एप्लिकेसनहरू — र किन विकल्पहरू छोटो हुन्छन्
DIN127 चार महत्वपूर्ण डोमेनहरूमा वैकल्पिक छैन:
संरचनात्मक इस्पात जडानहरू (EN 1090-2): यूरोकोड 3 अन्तर्गत बोल्ट गरिएको जोइन्टहरूको लागि आवश्यक छ जहाँ धुनेहरूले फ्ल्यान्ज सतहहरूमा इम्बेड गर्न रोक्छन्। रेलवे रोलिङ स्टक (EN 15227): कर्षण मोटर माउन्टिङको लागि अनिवार्य - गैर-अनुपालक वाशरहरूले अडिट विफलता ट्रिगर गर्दछ अपतटीय प्लेटफर्म मोड्युलहरू (DNV-OS-F101): खट्टा सेवामा हाइड्रोजन-प्रेरित क्र्याकिंगबाट बच्न बोल्ट कठोरतासँग मेल खानुपर्छ। मेडिकल उपकरण फ्रेम (ISO 13485): सतह फिनिश Ra ≤ 0.8 µm आवश्यक छ — DIN127-A4 यसलाई माध्यमिक पालिश नगरी पूरा गर्दछ वेभ वाशर वा Bellevilles ले यहाँ DIN127 लाई प्रतिस्थापन गर्दैन। तिनीहरू विभिन्न भौतिकी सेवा गर्छन्: DIN127 स्थिर असर तनाव व्यवस्थापन गर्दछ। अरूले गतिशील प्रीलोड हानि व्यवस्थापन गर्छन्। तिनीहरूलाई भ्रमित गर्नु भनेको रिन्चलाई हथौडाको रूपमा प्रयोग गर्नु जस्तै हो—सम्भव, तर विनाशकारी।
किन हेबेई डेवेलले भरपर्दो DIN127 वाशरहरू प्रदान गर्दछ
Hebei Dewell Metal Products Co., LTD मा, हामी पूर्ण प्रक्रिया नियन्त्रण अन्तर्गत DIN127 वाशर उत्पादन गर्छौं - कच्चा पट्टी निरीक्षण (स्पेक्ट्रोमेट्रिक विश्लेषण प्रति DIN EN ISO 14284) देखि अन्तिम आयामी प्रमाणीकरण सम्म। प्रत्येक अर्डरमा ट्रेस गर्न मिल्ने तातो नम्बरहरू, तन्य परीक्षण रिपोर्टहरू, र कोटिंग मोटाई प्रमाणीकरण समावेश छ। हामीले HDG, A2, A4, र कस्टम-थिकनेस विकल्पहरू सहित १२ DIN127 भेरियन्टहरूमा सूची राख्छौं र विश्वव्यापी रूपमा 5-10 दिनमा मानक आकारहरू पठाउँछौं।
यदि तपाइँ नयाँ परियोजनाको लागि DIN127 निर्दिष्ट गर्दै हुनुहुन्छ भने: पहिले आफ्नो बोल्ट ग्रेड, वातावरण, र टोक़ विधि जाँच गर्नुहोस्। त्यसपछि वॉशर कठोरता, फिनिश र ज्यामिति मिलाउनुहोस् — लेबल मात्र होइन। किनभने मेकानिकल अखण्डतामा, सबैभन्दा सानो भागले प्रणाली प्रदर्शनको लागि छत सेट गर्दछ।