रबर शिमले यो सुरु हुनु अघि कम्पन रोक्छ। तिनीहरूले धातु विरुद्ध धातु पीस बिना मेसिनरी स्तर। तिनीहरूले झटका अवशोषित गर्दछ जसले अन्यथा थकान वेल्डहरू, क्र्याक आधारहरू, वा शाफ्टहरूलाई गलत बनाउँदछ। हामीले उनीहरूलाई 30-मिनेटको पङ्क्तिबद्ध कार्यलाई 90-सेकेन्डको फिक्समा परिणत गरेको देख्यौं- र Shandong मा प्याकेजिङ लाइनमा अनियोजित डाउनटाइममा $12,000 रोक्न।

किन रबर शिमले स्टिल र प्लास्टिकलाई वास्तविक-विश्व सेटअपहरूमा उत्कृष्ट प्रदर्शन गर्छ
धेरैजसो इन्जिनियरहरू पहिले स्टिल शिमको लागि पुग्छन्। तिनीहरू परिचित छन्। तिनीहरू कठोर छन्। तिनीहरू "बलियो" महसुस गर्छन्। तर कठोरता असफल हुन्छ जहाँ गति अवस्थित हुन्छ। स्टिलले उच्च-फ्रिक्वेन्सी कम्पनलाई सीधा फाउन्डेशनहरूमा पठाउँछ। थर्मल साइकल चलाउँदा प्लास्टिकको शिमहरू असमान रूपमा कम्प्रेस हुन्छन्। रबर-विशेष गरी EPDM, NBR, वा सिलिकन यौगिकहरू 40-70 Shore A कठोरता-ले नियन्त्रित विक्षेपण प्रदान गर्दछ। हाम्रो प्रयोगशाला परीक्षणहरूले 65 Shore A EPDM shims ले समान स्टिल स्ट्याकहरूको तुलनामा 1.2–8 kHz अनुनाद शिखरहरूलाई 42-68% ले घटाउँछ।
हामीले एक पटक CNC कूलेन्ट पम्प अन्तर्गत 17 स्ट्याक्ड स्टेनलेस शिमहरू तीन 2-मिमी रबर शिमहरूसँग बदल्यौं। कम्पन आयाम 7.3 mm/s RMS बाट 2.1 mm/s RMS मा घट्यो। पम्पको असर जीवन 14 महिना बाट 33 महिना सम्म बढ्यो। कुनै पुन: क्यालिब्रेसन आवश्यक छैन। थर्मल सोक पछि कुनै पुन: टर्किङ छैन। -20°C देखि +80°C सम्मको परिवेशको तापक्रममा निरन्तर भिजाउने।
रबर शिमले पनि सहिष्णुताको महत्व राखेको ठाउँमा सटीक लेभलिङ समाधान गर्छ। ± ०.०३ मिमी मोटाई नियन्त्रणको साथ ०.५-मिमी-मोटो शिमले ०.०५ मिमी/मि भित्र समतलता राख्छ — धेरै मेसिन गरिएको स्टिल प्लेटहरू भन्दा कडा। लेजर-निर्देशित कन्वेयरहरू वा अप्टिकल सेन्सर माउन्टहरू पङ्क्तिबद्ध गर्दा त्यो महत्त्वपूर्ण छ। तपाईं पीस गर्दैन, तपाईं ठाउँ। तपाइँ दुई पटक मापन गर्नुहुन्न, तपाइँ एक पटक प्रमाणित गर्नुहोस्।
तीन गल्तीहरू जसले रबर शिमहरू असफल बनाउँछ - र तिनीहरूबाट कसरी बच्ने
कसै-कसैले तेल वा यूभी एक्सपोजरमा रबर धेरै छिटो घट्ने तर्क गर्न सक्छन्। त्यो सत्य हो - गलत कम्पाउन्डको लागि। हामीले अपतटीय समुद्री स्थापनाहरूमा असफलताहरू ट्र्याक गरेका छौं जहाँ जेनेरिक कालो रबर शिमहरू डिजेल इन्धनमा 300% बढेको छ। तर एनबीआर (नाइट्राइल) शिमले हाइड्रोलिक तेलमा ५ वर्षभन्दा बढी समयसम्म निरन्तर डुब्न सहन सक्छ। EPDM ओजोन र मौसम प्रतिरोध गर्दछ। सिलिकनले स्टीम स्टेरिलाइजेशन चक्र ह्यान्डल गर्छ। सामग्री छनोट ऐच्छिक होइन—यो पहिलो इन्जिनियरिङ निर्णय हो।
गल्ती #1: कम्प्रेसन सेट बेवास्ता गर्दै। कम लागतको रबर लोड पछि स्थायी रूपमा संकुचित हुन्छ। पहिलो दिन १५% कम्प्रेस गर्ने शिमले ६ महिनापछि अर्को ८% कम्प्रेस गर्ने उपकरणले औजारलाई अस्तव्यस्त पार्छ। हामी 70 घण्टा पछि 70 डिग्री सेल्सियस प्रति ASTM D395 विधि B मा <5% कम्प्रेसन सेटको साथ शिमहरू निर्दिष्ट गर्दछौं।
गल्ती #2: तातो स्रोतहरू नजिक टाँसेको-ब्याक गरिएको शिमहरू प्रयोग गर्दै। गोंद नरम हुन्छ। शिम सर्छ। यसको सट्टा, हामीले ठ्याक्कै फुटप्रिन्टमा शिमहरू काट्छौं - कुनै ओभरह्याङ्ग, कुनै जोखिम छैन। बोल्ट गरिएको एसेम्बलीहरूका लागि, हामी किनारा कर्लिंग रोक्नको लागि न्यूनतम सिम चौडाइको रूपमा बोल्ट व्यास 1.5 × सिफारिस गर्छौं।
गल्ती #3: सबै "रबर" बराबर मानिन्छ। एक ग्राहकले शिमको रूपमा अटोमोटिभ वेदरस्ट्रिपिङ टेप प्रयास गरे। यो 2 MPa लोड अन्तर्गत 60% संकुचित र कहिल्यै पुन: प्राप्त। वास्तविक औद्योगिक रबर शिमहरूमा तन्य शक्ति ≥8 MPa र लम्बाइ ≥300% हुन्छ। ती नम्बरहरू मार्केटिङ होइनन् - तिनीहरू परीक्षण रिपोर्टहरू हुन् जुन तपाईंले अर्डर गर्नु अघि अनुरोध गर्न सक्नुहुन्छ।
कसरी सही रबर शिम छनौट गर्ने - छिटो
आफ्नो लोड संग सुरु गर्नुहोस्। कुल वजन होइन - तर गतिशील सञ्चालन अन्तर्गत प्रति वर्ग सेन्टिमिटर बल। 2950 rpm मा चल्ने 500-kg मोटरले माउन्टिंग बिन्दुहरूमा ~ 1.8 MPa पीक तनाव प्रदान गर्दछ। यसले ६०–७० शोर ए एनबीआर माग्छ, न्यूनतम ३ मिमी मोटाइ।
त्यसपछि वातावरण मिलाउनुहोस्:
- तेल एक्सपोजर? NBR छनोट गर्नुहोस्—ISO VG 46 हाइड्रोलिक तेलमा ISO 1817 मा परीक्षण गरियो
- बाहिर घाम र वर्षा? EPDM-UV-स्थिर, ओजोन-प्रतिरोधी, -40°C मा मूल्याङ्कन गर्नुहोस्
- फूड-ग्रेड वा क्लिनरूम? FDA-अनुरूप सिलिकन वा सेतो EPDM, कक्षा VI परीक्षण गरिएको निर्दिष्ट गर्नुहोस्
- उच्च-ताप स्टीम? सिलिकन मात्र - 200 डिग्री सेल्सियस निरन्तर स्थिर
मोटाई अन्तिम आउँछ। दुई शिम भन्दा बढी स्ट्याक नगर्नुहोस्। प्रत्येक इन्टरफेसले माइक्रो-स्लिप थप्छ र डम्पिङ दक्षता घटाउँछ। यदि तपाईंलाई 4.5 मिमी लिफ्ट चाहिन्छ भने, एउटा 4.5-मिमी शिम प्रयोग गर्नुहोस् - 3-मिमी + 1.5-मिमी जोडी होइन। हामी ०.५-मिमी वृद्धिमा ०.५ मिमी देखि १० मिमी सम्म मानक मोटाईहरू स्टक गर्छौं, सबै स्लिट-कट ± ०.०२ मिमी सहिष्णुतामा।
आकार प्रकार्य पछ्याउँछ। राउन्ड शिम्स केन्द्र बोल्टहरू। आयताकार शिम ब्रिज चौडा खुट्टा छाप। कस्टम डाइ-कट प्रोफाइलहरूले अनियमित माउन्टहरू ह्यान्डल गर्छन्—जस्तै लिगेसी प्रिन्टिङ प्रेस वा टेक्सटाइल लुमहरूमा। हामी 72 घण्टामा उत्पादन चलाउँछौं। 48 मा प्रोटोटाइपहरू।
रबर शिम सामानहरू होइनन् - तिनीहरू इन्जिनियर गरिएको इन्टरफेस हुन्
तिनीहरू बस्छन् जहाँ ऊर्जा संरचनासँग मेल खान्छ। जहाँ गति शान्तता मिल्छ। जहाँ परिशुद्धता वास्तविकतासँग मेल खान्छ। प्रत्येक चोटि रबर शिमले ०.३ जुल काइनेटिक उर्जा अवशोषित गर्छ, यसले छेउछाउको वेल्डमा माइक्रो फ्र्याक्चर हुनबाट रोक्छ। नियन्त्रित विक्षेपणको प्रत्येक मिलिमिटरले असर जीवन विस्तार गर्दछ। प्रत्येक दोहोर्याउन मिल्ने प्लेसमेन्टले कमिसनिङ समय घटाउँछ।
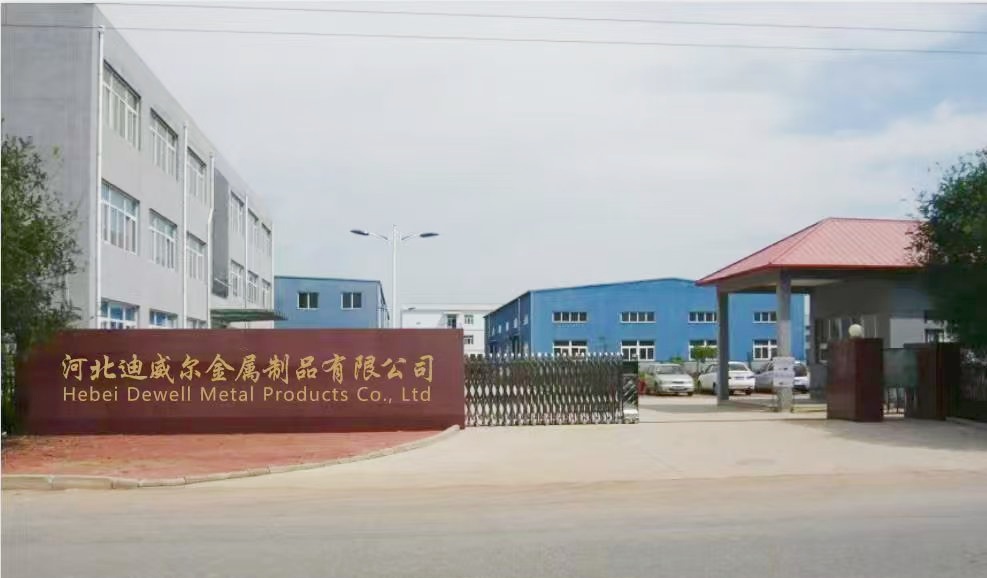
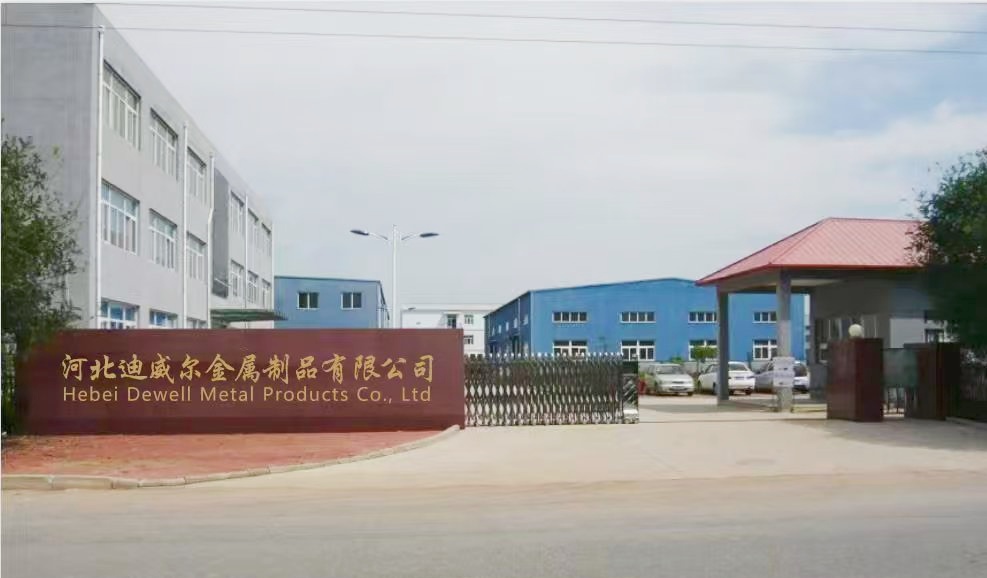
Hebei Dewell Metal Products Co., LTD ले स्टेनलेस स्टील फास्टनर, धुने र एंकर प्रणालीको साथसाथै रबर शिमहरू उत्पादन गर्छ — किनभने कम्पन नियन्त्रण फ्रेमबाट होइन, जोइन्टबाट सुरु हुन्छ। Yongnian जिल्लामा रहेको तिनीहरूको सुविधाले ISO 9001:2015 मा परीक्षण गरिएका शिमहरू उत्पादन गर्दछ, ब्याच ट्रेसेबिलिटीको साथ कच्चा कम्पाउन्ड लट नम्बरहरूमा। तपाईंले शिम पाउनुभयो - अनुमान होइन।
अर्को पटक कम्पन स्पाइक्स, मिसाइलाइनमेन्ट ड्राफ्ट, वा लेभलिङले तपाईंको बिहान खपत गर्छ, सोध्नुहोस्: के यो मेकानिकल समस्या हो- वा सामग्री छनौट समस्या? रबर शिमले नराम्रो फाउन्डेसन वा पहिरिएका बियरिङहरू ठीक गर्दैन। तर तिनीहरूले केका लागि डिजाइन गरिएको छ, त्यसलाई ठीक गर्नेछन्: अस्थिरतालाई मौनतामा र अनिश्चिततालाई दोहोर्याउन मिल्ने शुद्धतामा। त्यो सुविधा होइन। त्यो ईन्जिनियरिङ् लिभरेज हो।