Гумените подложки спират вибрациите преди да започнат. Те нивелират машини, без да шлифоват метал в метал. Те абсорбират удара, който иначе би уморил заварките, напукал основите или неправилно подравняването на валовете. Виждали сме ги да превръщат 30-минутна задача за подравняване в 90-секундна корекция – и предотвратяват $12 000 непланиран престой на линия за опаковане в Шандонг.

Защо гумените подложки превъзхождат стоманата и пластмасата в реални настройки
Повечето инженери първо посягат към стоманени подложки. Те са познати. Те са твърди. Те се чувстват „силни“. Но твърдостта се проваля там, където има движение. Стоманата предава високочестотни вибрации направо в основите. Пластмасовите подложки се компресират неравномерно при термичен цикъл. Каучукът - по-специално EPDM, NBR или силиконови съединения с твърдост 40-70 Shore A - осигурява контролирана деформация. Нашите лабораторни тестове показват, че 65 Shore A EPDM подложки намаляват 1,2–8 kHz резонансни пикове с 42–68% в сравнение с идентични стоманени стекове.
Веднъж заменихме 17 подредени неръждаеми подложки под CNC охлаждаща помпа с три 2-милиметрови гумени подложки. Амплитудата на вибрациите спадна от 7,3 mm/s RMS до 2,1 mm/s RMS. Животът на лагерите на помпата е удължен от 14 месеца до над 33 месеца. Не е необходимо повторно калибриране. Без повторно затягане след термично накисване. Само постоянно затихване при околни температури от –20°C до +80°C.
Гумените подложки също решават прецизното нивелиране, където допустимите отклонения са от значение. Подложка с дебелина 0,5 mm с контрол на дебелината ±0,03 mm поддържа плоскост в рамките на 0,05 mm/m - по-здраво от повечето обработени стоманени плочи. Това има значение при подравняване на лазерно насочвани конвейери или стойки за оптични сензори. Вие не смилате, вие поставяте. Вие не измервате два пъти, а проверявате веднъж.
Три грешки, които карат гумените подложки да се провалят - и как да ги избегнете
Някои може да твърдят, че гумата се разгражда твърде бързо при излагане на масло или UV лъчи. Това е вярно - за грешното съединение. Проследихме повреди в офшорни морски инсталации, където обикновените черни гумени подложки набъбнаха с 300% в дизелово гориво. Но подложките от NBR (нитрил) издържат на непрекъснато потапяне в хидравлично масло за повече от 5 години. EPDM е устойчив на озон и атмосферни влияния. Силиконът се справя с циклите на парна стерилизация. Изборът на материал не е по избор - това е първото инженерно решение.
Грешка №1: Пренебрегване на комплекта за компресиране. Евтиният каучук се свива трайно след натоварване. Подложка, която компресира 15% на първия ден и още 8% след 6 месеца, оставя оборудването неравномерно. Ние определяме подложки с <5% компресия след 70 часа при 70°C по ASTM D395 Метод B.
Грешка №2: Използване на подложки с лепило в близост до източници на топлина. Лепилото омеква. Подложката се плъзга. Вместо това, ние изрязваме подложки по точен отпечатък – без надвес, без риск от обелване. За болтови възли препоръчваме 1,5 × диаметъра на болта като минимална ширина на подложката, за да се предотврати извиване на ръба.
Грешка №3: Да приемем, че всички „гуми“ са равни. Един клиент изпробва автомобилна лепилна лента като подложка. Той се компресира с 60% при натоварване от 2 MPa и никога не се възстановява. Истинските промишлени каучукови подложки имат якост на опън ≥8 MPa и удължение ≥300%. Тези числа не са маркетинг – те са отчети от тестове, които можете да поискате, преди да поръчате.
Как да изберем правилната гумена подложка – бързо
Започнете с товара си. Не общото тегло, а силата на квадратен сантиметър при динамична работа. Мотор от 500 kg, работещ при 2950 rpm, осигурява ~1,8 MPa пиково напрежение в точките на монтаж. Това изисква 60–70 Shore A NBR с дебелина минимум 3 mm.
След това съпоставете средата:
- Излагане на масло? Изберете NBR—тествано по ISO 1817 в хидравлично масло ISO VG 46
- Слънце и дъжд на открито? Изберете EPDM—UV-стабилизиран, устойчив на озон, номинален до –40°C
- Хранителен клас или чиста стая? Посочете съвместим с FDA силикон или бял EPDM, тестван клас VI
- Пара с висока температура? Само силикон—стабилен до 200°C непрекъснато
Дебелината идва на последно място. Никога не подреждайте повече от две подложки. Всеки интерфейс добавя микро-приплъзване и намалява ефективността на затихване. Ако имате нужда от повдигане от 4,5 mm, използвайте една подложка от 4,5 mm—а не чифт 3 mm + 1,5 mm. Ние разполагаме със стандартни дебелини от 0,5 mm до 10 mm на стъпки от 0,5 mm, всички нарязани с толеранс ±0,02 mm.
Формата следва функцията. Централни болтове с кръгли подложки. Правоъгълни подложки преодоляват широки отпечатъци. Персонализираните профили за щанцоване се справят с неправилни монтажи - като тези на старите печатарски преси или текстилни станове. Изпращаме продукцията за 72 часа. Прототипи в 48.
Гумените подложки не са аксесоари - те са проектирани интерфейси
Те седят там, където енергията среща структурата. Където движението среща тишината. Където прецизността среща реалността. Всеки път, когато гумената подложка абсорбира 0,3 джаула кинетична енергия, тя предотвратява микропукнатини в съседни заварки. Всеки милиметър контролирано отклонение удължава живота на лагера. Всяко повтарящо се поставяне намалява времето за пускане в експлоатация.
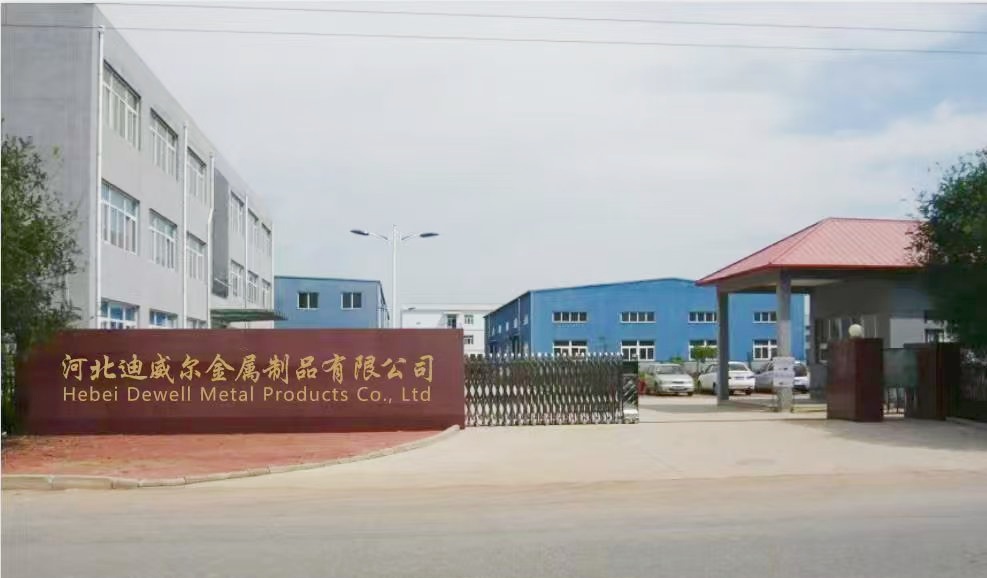
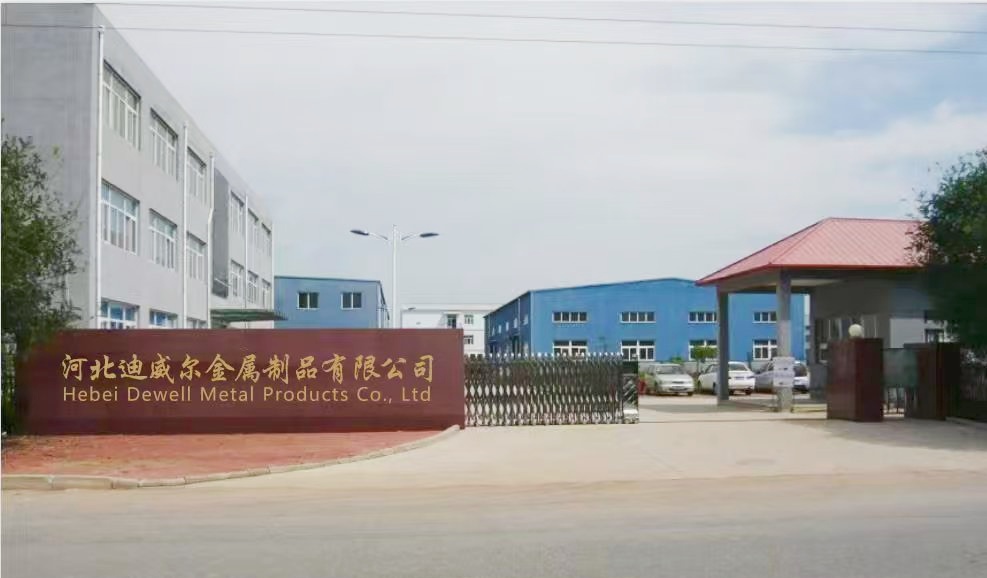
Hebei Dewell Metal Products Co., LTD произвежда гумени подложки заедно с крепежни елементи, шайби и системи за закрепване от неръждаема стомана - тъй като контролът на вибрациите започва от съединението, а не от рамката. Тяхното съоръжение в област Yongnian произвежда подложки, тествани по ISO 9001:2015, с възможност за проследяване на партидите до партидните номера на суровото съединение. Получавате подложка, а не предположение.
Следващият път, когато пикове на вибрации, несъответствия или нивелиране поглъщат сутринта ви, попитайте: Това механичен проблем ли е или проблем с избора на материал? Гумените подложки няма да поправят лоши основи или износени лагери. Но те ще поправят това, за което са създадени: превръщане на нестабилността в тишина и несигурността в повторяема точност. Това не е удобство. Това е инженерен лост.