A šesťhranná skrutka je vysokopevnostný spojovací prvok so šesťhrannou hlavou a čiastočne závitovým driekom so skoseným koncom, navrhnutý tak, aby spĺňal špecifické rozmerové normy, ako je ASME B18.2.1. Na rozdiel od štandardných šesťhranných skrutiek tieto skrutky obsahujú podložku pod hlavou a prísnejšie tolerancie pre použitie v kritických strojných a konštrukčných aplikáciách. Táto príručka podrobne popisuje ich typy, konvencie veľkosti, triedy materiálov a kritériá výberu odborníkov, aby sa zabezpečil optimálny výkon v náročných inžinierskych prostrediach.
Čo definuje šesťhrannú skrutku?
Termín šesťhranná skrutka často spôsobuje zmätok v priemysle spojovacích materiálov, pretože sa často používa zameniteľne s „šesťhrannou skrutkou“. Tieto dva však oddeľuje zreteľné technické rozdiely. Skutočná šesťhranná skrutka sa vyrába s užšími toleranciami ako štandardná šesťhranná skrutka. Vyznačuje sa a ostrekovač tvár pod hlavou, ktorá rovnomernejšie rozdeľuje zaťaženie a zabraňuje poškodeniu spojovacej plochy pri uťahovaní.
Ďalej je to typicky driek skrutky so šesťhrannou hlavou čiastočne závitové, pričom pri hlave zostáva dĺžka rukoväte bez závitu. Táto konštrukcia je rozhodujúca pre strihové aplikácie, kde nezávitová časť nesie zaťaženie, čím sa bráni odizolovaniu závitu pri namáhaní. Koniec stopky je tiež skosené na uľahčenie vkladania do otvorov. Vďaka týmto vlastnostiam sú skrutky so šesťhrannou hlavou preferovanou voľbou pre vysokotlakové systémy, automobilové zostavy a ťažké stroje, kde sa o spoľahlivosti nedá vyjednávať.
Kľúčové rozdiely od štandardných šesťhranných skrutiek
Pochopenie nuansy medzi týmito spojovacími prvkami je nevyhnutné pre obstarávanie a inžiniersku bezpečnosť. Zatiaľ čo obe zdieľajú šesťstrannú hlavu, výrobné špecifikácie sa výrazne líšia:
- Úrovne tolerancie: Skrutky so šesťhrannou hlavou dodržiavajú prísne rozmerové limity pre výšku hlavy, šírku v plochách a prispôsobenie závitu, zatiaľ čo štandardné skrutky umožňujú väčšie odchýlky.
- Podložka podložky: Len skrutky so šesťhrannou hlavou musia mať integrovanú podložku; štandardné skrutky majú zvyčajne klznú nosnú plochu.
- Dĺžka vlákna: Skrutky s hlavou majú riadenú, kratšiu dĺžku závitu vzhľadom na ich celkovú dĺžku, čím sa optimalizuje oblasť uchopenia.
- Zámer aplikácie: Skrutky s hlavou sú skonštruované pre spoje kritické na napätie, zatiaľ čo štandardné skrutky často postačujú na všeobecné konštrukcie alebo spoje s nízkym napätím.
Typy a klasifikácie skrutiek so šesťhrannou hlavou
Výber správneho typu šesťhranná skrutka závisí vo veľkej miere od mechanických vlastností požadovaných pre aplikáciu. Priemyselné normy kategorizujú tieto spojovacie prvky na základe zloženia materiálu, tepelného spracovania a pevnosti v ťahu. Medzi najbežnejšie klasifikačné systémy patria SAE J429 pre imperiálne jednotky a normy ASTM/ISO pre metrické a špecializované použitie.
Klasifikácia stupňa SAE
V Spojených štátoch určuje Spoločnosť automobilových inžinierov (SAE) triedy, ktoré označujú pevnosť použitej ocele. Identifikácia týchto stupňov je jednoduchá z dôvodu označenie hlavy vyrazené na vrchnej časti skrutky.
- 2. stupeň: Vyrobené z ocele s nízkym alebo stredným obsahom uhlíka, sú to upevňovacie prvky na všeobecné použitie bez označenia hlavy. Sú vhodné pre ľahké aplikácie, kde vysoká pevnosť nie je kritická.
- 5. ročník: Ide o skrutky zo strednej uhlíkovej ocele, označené tromi radiálnymi čiarami, ktoré boli kalené a temperované. Ponúkajú strednú pevnosť a sú široko používané pri opravách automobilov a strojov.
- 8. ročník: Označené šiestimi radiálnymi čiarami predstavujú najvyšší štandard pevnosti pre všeobecné priemyselné použitie. Vyrobené zo stredne uhlíkovej legovanej ocele, prechádzajú prísnym tepelným spracovaním, aby vydržali extrémny krútiaci moment a napätie.
ASTM a metrické štandardy
Pre infraštruktúru a medzinárodné projekty prevládajú hodnotenia ASTM (Americká spoločnosť pre testovanie a materiály) a ISO (Medzinárodná organizácia pre normalizáciu). ASTM A325 a A490 sú konštrukčné triedy často používané pri spojoch medzi oceľou a oceľou v budovách a mostoch. V metrickom systéme sa triedy vlastností ako napr 8.8, 10.9a 12.9 označujú zvyšujúce sa úrovne pevnosti v ťahu. Napríklad skrutka so šesťhrannou hlavou triedy 10.9 zhruba koreluje so stupňom SAE 8, pokiaľ ide o výkonové schopnosti.
Komplexný sprievodca veľkosťami a rozmermi
Navigácia v širokej škále šesťhranná skrutka veľkosti si vyžadujú pochopenie priemeru aj stúpania závitu. Veľkosti siahajú od malých rozmerov skrutiek až po veľké konštrukčné priemery presahujúce niekoľko palcov. Správny výber zaisťuje, že upevňovací prvok pasuje do predvŕtaného otvoru a dostatočne zapadá do matice alebo závitového otvoru.
Imperiálne vs. metrické konvencie veľkosti
Imperiálne veľkosti sú označené číslom alebo zlomkom označujúcim hlavný priemer, za ktorým nasleduje počet závitov na palec (TPI). Napríklad skrutka „1/2-13“ má priemer 1/2 palca s 13 závitmi na palec. Metrické veľkosti používajú písmeno „M“, za ktorým nasleduje priemer v milimetroch a stúpanie závitu (vzdialenosť medzi závitmi). Skrutka „M12 x 1,75“ má priemer 12 mm s rozstupom 1,75 mm.
Meranie dĺžky sa tiež líši. Pri väčšine skrutiek so šesťhrannou hlavou sa dĺžka meria od pod hlavou až po špičku. Pri skrutkách s plochou hlavou alebo zápustnou hlavou však meranie zahŕňa hlavu. Je nevyhnutné overiť konkrétnu normu, na ktorú sa odkazuje, aby sa predišlo chybám pri objednávaní, ktoré by mohli ohroziť integritu zostavy.
Spoločná referenčná tabuľka veľkostí
Nasledujúca tabuľka uvádza bežné veľkosti nachádzajúce sa v priemyselnom inventári, pričom zdôrazňuje vzťah medzi nominálnou veľkosťou, stúpaním závitu a typickými rozmermi hlavy.
| Nominálna veľkosť (imperiálna) | Rozstup vlákna (TPI) | Šírka hlavy (cez plochy) | Typická dostupnosť triedy |
| 1/4″ | 20 | 7/16″ | 2., 5., 8. ročník |
| 5/16″ | 18 | 1/2″ | 2., 5., 8. ročník |
| 3/8″ | 16 | 9/16″ | 2., 5., 8. ročník |
| 1/2″ | 13 | 3/4″ | Stupeň 5, 8, ASTM A325 |
| 5/8″ | 11 | 15/16″ | Stupeň 5, 8, ASTM A325 |
| 3/4″ | 10 | 1-1/8″ | Stupeň 8, ASTM A325/A490 |
| Nominálna veľkosť (metrická) | Tón vlákna (mm) | Šírka hlavy (mm) | Typická dostupnosť triedy |
| M6 | 1.0 | 10 | 8.8, 10.9 |
| M8 | 1.25 | 13 | 8,8, 10,9, 12.9 |
| M10 | 1.5 | 16 | 8,8, 10,9, 12.9 |
| M12 | 1.75 | 18 | 8,8, 10,9, 12.9 |
| M16 | 2.0 | 24 | 8,8, 10,9, 12.9 |
| M20 | 2.5 | 30 | 8,8, 10,9, 12.9 |
Výber materiálu a environmentálne hľadiská
Dlhovekosť a šesťhranná skrutka inštalácia vo veľkej miere závisí od výberu materiálu vzhľadom na prevádzkové prostredie. Zatiaľ čo uhlíková oceľ je priemyselným štandardom pre vnútorné, suché aplikácie, vystavenie vlhkosti, chemikáliám alebo extrémnym teplotám si vyžaduje alternatívne materiály.
Uhlíková oceľ a tepelné spracovanie
Väčšina skrutiek so šesťhrannou hlavou sa vyrába z nízko až stredne uhlíkovej ocele. Na dosiahnutie vyšších tried, ako je trieda 8 alebo trieda 10.9, oceľ prechádza kalenie a temperovanie. Tento proces mení mikroštruktúru kovu, čím sa výrazne zvyšuje medza klzu a tvrdosť. Vyššia tvrdosť však môže niekedy znížiť ťažnosť, vďaka čomu je spojovací prvok náchylnejší na krehké lomy, ak je príliš uťahovaný. Inžinieri musia vyvážiť požiadavky na pevnosť s potrebou určitej flexibility v scenároch dynamického zaťaženia.
Možnosti odolné voči korózii
Pre vonkajšie, námorné alebo chemické spracovanie je štandardná oceľ náchylná na rýchlu oxidáciu. V týchto prípadoch nehrdzavejúca oceľ Primárnym riešením sú skrutky so šesťhrannou hlavou. Druhy ako 304 (A2) a 316 (A4) ponúkajú vynikajúcu odolnosť voči hrdzi a korozívnym látkam. Je dôležité poznamenať, že nehrdzavejúca oceľ má vo všeobecnosti nižšiu pevnosť v ťahu v porovnaní s tvrdenou legovanou oceľou, takže na splnenie špecifikácií zaťaženia môže byť potrebné zväčšenie.
Ďalšou možnosťou je kremíkový bronz alebo námorná mosadz, často používané v morskom prostredí, kde je problémom galvanická korózia s materiálmi trupu. Skrutky z uhlíkovej ocele môžu byť navyše potiahnuté zinkovaním, žiarovou galvanizáciou alebo patentovanými polymérnymi povlakmi na zvýšenie odolnosti proti korózii pri zachovaní vysokej pevnosti základného kovu.
Najlepšie postupy inštalácie a špecifikácie krútiaceho momentu
Správna inštalácia je rovnako dôležitá ako správny výber šesťhranná skrutka. Nesprávne použitie krútiaceho momentu je hlavnou príčinou zlyhania spojovacieho prvku, čo vedie buď k uvoľneniu spoja v dôsledku nedostatočného predpätia, alebo k prasknutiu skrutky v dôsledku nadmerného napätia.
Pochopenie predpätia a krútiaceho momentu
Cieľom utiahnutia skrutky so šesťhrannou hlavou je vytvorenie svorkové zaťaženie alebo predpätie. Toto napätie drží spojené materiály pevne pohromade, pričom sa spolieha na trenie, aby sa zabránilo skĺznutiu alebo oddeleniu. Krútiaci moment je len metóda používaná na dosiahnutie tohto napätia. Približne 90 % aplikovaného krútiaceho momentu sa stratí v dôsledku trenia pod maticou/hlavou a vo vnútri závitov, pričom iba 10 % prispieva k skutočnému zaťaženiu svorky.
Preto hrá kľúčovú úlohu mazanie. Použitie oleja alebo zmesi proti zadieraniu znižuje trenie, čo znamená, že na dosiahnutie rovnakého predpätia je potrebný menší krútiaci moment. Nenastavenie hodnôt krútiaceho momentu pre mazané upevňovacie prvky môže ľahko viesť k nadmernému namáhaniu a zlomeniu skrutky.
Inštalačný sprievodca krok za krokom
Aby ste zaistili bezpečné a spoľahlivé pripojenie, postupujte podľa tohto profesionálneho postupu inštalácie:
- Skontrolujte komponenty: Skontrolujte, či skrutka so šesťhrannou hlavou, matica a podložky neobsahujú nečistoty, hrdzu alebo poškodené závity. Uistite sa, že označenie triedy zodpovedá technickým špecifikáciám.
- Pripravte otvor: Uistite sa, že priemer otvoru umožňuje, aby stopka bez závitu voľne prechádzala, pričom sa uistite, že závity úplne zapadnú do protiľahlej časti.
- Aplikujte mazanie: Ak je to uvedené v tabuľke krútiaceho momentu, naneste na závity a dosadaciu plochu pod hlavou konzistentnú vrstvu maziva.
- Utiahnite rukou: Začnite skrutku rukou, aby ste zabránili krížovému závitu. Uistite sa, že sedí rovno na povrchu.
- Počiatočné zútulnenie: Pomocou kľúča pripevnite upevňovací prvok, kým sa časti nedostanú do pevného kontaktu. Ešte nevyvíjajte plný krútiaci moment.
- Konečné točenie: Pomocou kalibrovaného momentového kľúča utiahnite skrutku na špecifikovanú hodnotu v hviezdicovom vzore, ak sa použije viacero upevňovacích prvkov. To zaisťuje rovnomerné rozloženie upínacej sily.
- Overenie: Pri kritických aplikáciách znova skontrolujte krútiaci moment po krátkej prevádzkovej dobe, aby ste zohľadnili akékoľvek počiatočné usadzovanie alebo uvoľnenie spoja.
Analýza výhod a obmedzení
Aj keď sú skrutky so šesťhrannou hlavou v strojárstve všadeprítomné, nie sú univerzálnym riešením. Pochopenie ich špecifických výhod a obmedzení pomáha pri prijímaní informovaných rozhodnutí o dizajne.
Hlavné výhody
- Vysoký pomer pevnosti k hmotnosti: Tepelne upravená zliatinová konštrukcia poskytuje výnimočnú nosnosť bez nadmerného objemu.
- Precision Fit: Prísnejšie tolerancie zaisťujú konzistentný výkon a znižujú riziko skĺznutia nástroja počas inštalácie.
- Odpor vibrácií: Keď sú spárované s vhodnými uzamykacími mechanizmami (ako sú nylonové vložené matice alebo prevládajúce momentové matice), zachovávajú si integritu v prostredí s vysokými vibráciami.
- štandardizácia: Globálne dodržiavanie noriem ASME, ASTM a ISO zjednodušuje získavanie zdrojov a nahradenie v rôznych odvetviach.
Potenciálne obmedzenia
- Cena: V dôsledku prísnejších výrobných kontrol a procesov tepelného spracovania sú skrutky so šesťhrannou hlavou vo všeobecnosti drahšie ako štandardné šesťhranné skrutky.
- Náchylnosť na koróziu: Pokiaľ nie sú špecifikované ako nerezové alebo potiahnuté, varianty z vysokopevnostnej uhlíkovej ocele sú citlivé na hrdzu vo vlhkom prostredí.
- Prístup k nástroju: Šesťhranná hlava vyžaduje špecifickú vôľu pre kľúče alebo nástrčné kľúče, čo môže byť v tesne stiesnených priestoroch náročné v porovnaní so skrutkami s vnútorným šesťhranom.
- Krehkosť vo vysokých stupňoch: Skrutky veľmi vysokej kvality (napr. trieda 8 alebo trieda 12.9) môžu byť krehké a pri preťažení môžu skôr katastrofálne zlyhať, než sa zdeformovať.
Spoločné aplikácie v rôznych odvetviach
Všestrannosť šesťhranná skrutka robí z neho základ v rôznych odvetviach. Ich schopnosť zvládnuť vysoké napätie a šmykové sily diktuje ich použitie v kritických zostavách.
Automobilový priemysel
V automobilovom sektore tieto upevňovacie prvky zaisťujú komponenty motora, závesné systémy a zostavy hnacieho ústrojenstva. Vysoké úrovne vibrácií vo vozidlách si vyžadujú presnosť a uzamykacie schopnosti, ktoré sú vlastné triedeným skrutkám so šesťhrannou hlavou. Upevňovacie prvky triedy 8 a metrické 10,9 sú štandardné pre náboje kolies a hlavy valcov.
Výstavba
Konštrukčné oceľové spoje v budovách a mostoch sa vo veľkej miere spoliehajú na skrutky so šesťhrannou hlavou ASTM A325 a A490. Tieto upevňovacie prvky sú navrhnuté tak, aby zvládli masívne statické a dynamické zaťaženie infraštruktúry. Ich čiastočné závitovanie zaisťuje, že šmyková rovina sa vyskytuje na pevnejšej stopke bez závitu, čím sa zvyšuje bezpečnostná rezerva konštrukcie.
Ťažké stroje a výroba
Priemyselné zariadenia, ako sú hydraulické lisy, dopravníkové systémy a poľnohospodárske stroje, využívajú skrutky so šesťhrannou hlavou na montáž rámu a montáž komponentov. Dostupnosť rôznych dĺžok a priemerov umožňuje inžinierom prispôsobiť spoje pre hrubé kovové platne alebo zložité zostavy.
Často kladené otázky (FAQ)
Aký je rozdiel medzi šesťhrannou skrutkou a šesťhrannou skrutkou?
Hlavný rozdiel spočíva vo výrobných toleranciách a vlastnostiach. A šesťhranná skrutka má podložku pod hlavou, skosený koniec a užšie rozmerové tolerancie v porovnaní so štandardnou šesťhrannou skrutkou. Skrutky s hlavou sú určené pre vysoko pevné a presné aplikácie, zatiaľ čo šesťhranné skrutky sa používajú na všeobecné účely s požiadavkami na voľnejšie uloženie.
Môžem použiť maticu triedy 5 so šesťhrannou skrutkou triedy 8?
Nie, tento postup sa dôrazne neodporúča. Pevnosť matice musí byť rovnaká alebo vyššia ako pevnosť skrutky. Použitie slabšej matice (5. stupeň) so silnejšou skrutkou (8. stupeň) môže spôsobiť odtrhnutie závitov matice skôr, ako skrutka dosiahne správne predpätie, čo vedie k zlyhaniu spoja. Vždy sa zhodujú so známkami.
Ako zistím triedu skrutky so šesťhrannou hlavou?
Imperial šesťhranné skrutky majú radiálne čiary na hlave. Žiadne značky neoznačujú stupeň 2, tri čiary označujú stupeň 5 a šesť čiar označuje stupeň 8. Metrické skrutky zobrazujú na hlave čísla ako „8.8“, „10.9“ alebo „12.9“, ktoré predstavujú ich triedu vlastností.
Sú šesťhranné skrutky opakovane použiteľné?
Opätovné použitie závisí od aplikácie a stavu. V nekritických aplikáciách s nízkym napätím ich možno často znova použiť, ak sú vlákna nepoškodené. Avšak v kritických konštrukčných spojoch alebo spojoch pod vysokým napätím, najmä pri tých, ktoré zahŕňajú natiahnuté skrutky (krútiaci moment po ťažnosť), by sa mali po odstránení vymeniť, aby sa zaistila bezpečnosť a spoľahlivosť.
Ovplyvňuje mazanie špecifikácie krútiaceho momentu?
Áno, výrazne. Mazanie znižuje trenie, čo znamená, že na dosiahnutie rovnakého zaťaženia svorky je potrebný menší krútiaci moment. Nanášanie oleja na suchú špecifikáciu krútiaceho momentu môže viesť k nadmernému utiahnutiu a potenciálnemu zlomeniu skrutky. Vždy si pozrite tabuľky krútiaceho momentu, ktoré špecifikujú, či sú hodnoty pre suché alebo mazané podmienky.
Odborné postrehy o budúcich trendoch
Krajina spojovacích technológií sa vyvíja, hoci šesťhranná skrutka zostáva základným kameňom. Nedávne priemyselné trendy poukazujú na zvýšený dopyt po špecializovaných náteroch, ktoré ponúkajú vynikajúcu odolnosť proti korózii bez obetovania pevnosti. Technológie ako povlaky zinkových vločiek získavajú na popularite ako ekologické alternatívy k tradičnému kadmiovému pokovovaniu.
Okrem toho sa kladie čoraz väčší dôraz na digitálna sledovateľnosť v dodávateľských reťazcoch. Výrobcovia čoraz viac vkladajú údaje špecifické pre jednotlivé šarže, aby zabezpečili, že každú skrutku so šesťhrannou hlavou použitú v kritickej infraštruktúre možno vysledovať späť k jej výrobnej sérii, čím sa zlepšuje kontrola kvality a zodpovednosť. S rastúcou automatizáciou montážnych liniek sa konzistentnosť geometrie hlavy a lícovania závitu stáva ešte dôležitejšou, aby sa predišlo chybám robotických nástrojov.
Záver a odporúčania pre výber
Ten šesťhranná skrutka je nepostrádateľným komponentom v modernom strojárstve, ktorý ponúka kombináciu vysokej pevnosti, presnosti a spoľahlivosti, ktorej sa štandardné skrutky nevyrovnajú. Pochopením rozdielov v triedach, materiáloch a inštalačných protokoloch môžu profesionáli zaistiť bezpečnosť a dlhú životnosť svojich zostáv. Či už ide o zabezpečenie mostného nosníka alebo montáž vysokovýkonného motora, správny výber šesťhrannej skrutky je základom konštrukčnej integrity.
Kto by mal používať šesťhranné skrutky?
Tieto spojovacie prvky sú ideálne pre inžinierov, mechanikov a dodávateľov pracujúcich na:
- Vysokovibračné stroje a automobilové systémy.
- Konštrukčné oceľové spoje vyžadujúce certifikovanú nosnosť.
- Aplikácie vyžadujúce presné riadenie krútiaceho momentu a vysoké upínacie zaťaženie.
- Prostredia, kde zlyhanie kĺbov predstavuje významné bezpečnostné riziká.
Partnerstvo pre kvalitu: Hebei Dewell Metal Products Co., LTD
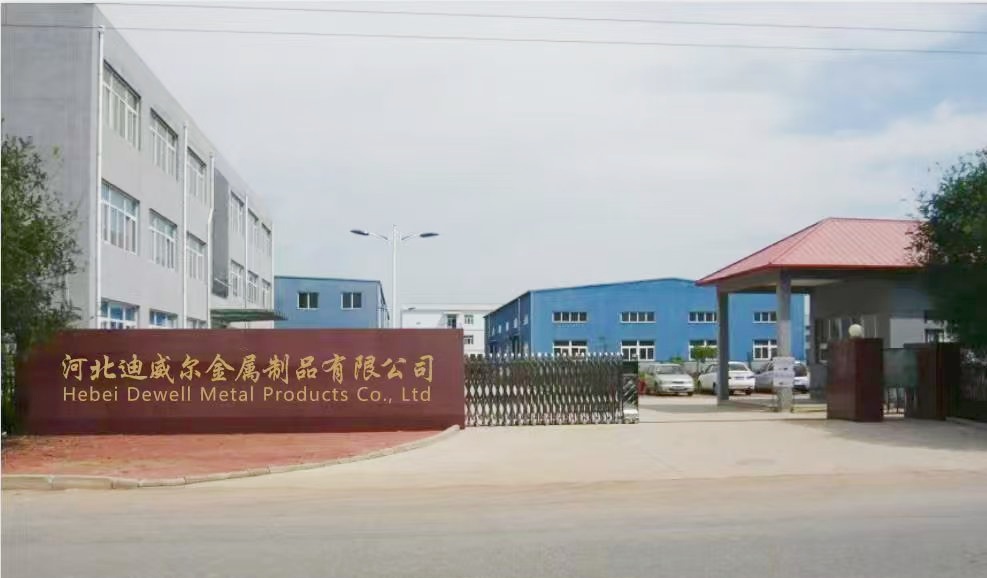
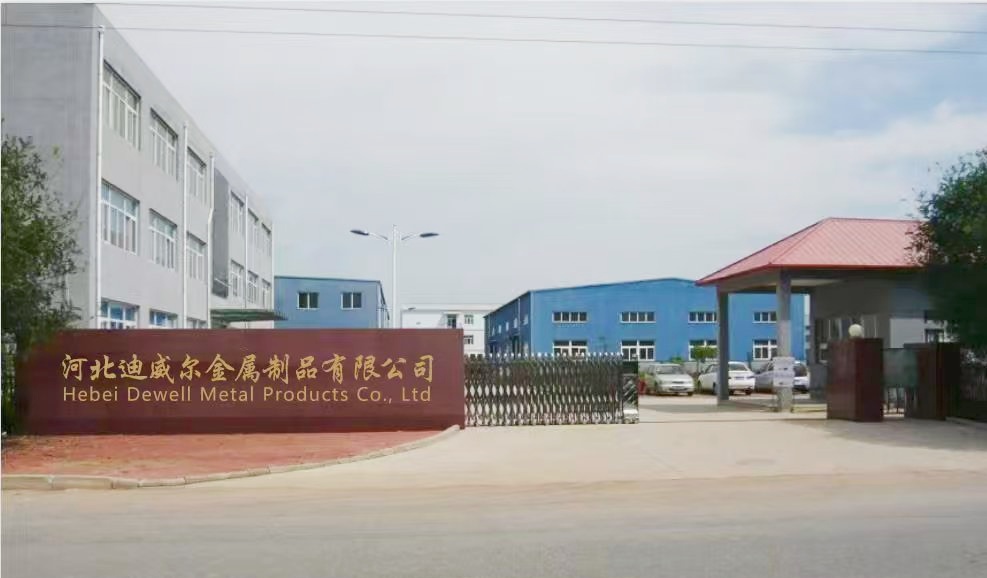
Keď určíte svoje špecifické požiadavky na skrutky so šesťhrannou hlavou, výber spoľahlivého výrobného partnera je posledným kritickým krokom. Hebei Dewell Metal Products Co., Ltd predstavuje špičkový príklad moderného podniku integrujúceho výskum, vývoj, výrobu a globálny predaj. Spoločnosť Dewell, ktorá sa nachádza v okrese Yongnian, v meste Handan – najväčšie distribučné centrum štandardných dielov v Číne – sa od svojho založenia v roku 2015 venuje filozofii „integrita na prvom mieste, kvalita na prvom mieste“.
S továrňou s rozlohou viac ako 10 akrov a vybavenou viac ako 60 veľkými výrobnými jednotkami sa Dewell špecializuje na výrobu komplexného sortimentu spojovacích materiálov, vrátane viac ako 400 druhov skrutiek, matíc a lisovaných dielov. Ich záväzok k dokonalosti sa odráža v ich robustnej infraštruktúre, ktorá zahŕňa špecializované prekládkové stanice kontajnerových nákladov, moderné závody na povrchovú úpravu a dve špecializované oddelenia výskumu a vývoja. Spoločnosť Dewell prísne dodržiava národné a medzinárodné normy a zaisťuje, že každý výrobok, od skrutiek so šesťhrannou hlavou triedy 8 až po špecializované metrické triedy, spĺňa prísne kontroly kvality.
Vplyv spoločnosti Dewell siaha ďaleko za domáce hranice, s výrobkami vyvážanými do Japonska, Južnej Kórey, Európy, Ameriky a juhovýchodnej Ázie, ktoré podporuje viac ako 30 predajných a servisných miest po celej krajine. Spoločnosť Hebei Dewell Metal Products Co., LTD, vedená víziou „propagovať ducha skrutiek a prinášať štandardy do odvetvia“, pozýva partnerov zo všetkých oblastí života k spolupráci. Či už ide o rozsiahle infraštruktúrne projekty alebo presné automobilové zostavy, spoločnosť Dewell je pripravená dodať vysokokvalitné upevňovacie riešenia potrebné na vybudovanie bezpečnejšieho a prepojenejšieho sveta.
Ďalšie kroky pri obstarávaní
Pri výbere skrutiek so šesťhrannou hlavou pre váš projekt vždy začnite definovaním požiadaviek na zaťaženie a podmienok prostredia. Na určenie vhodnej triedy a materiálu sa obráťte na príslušné priemyselné normy (ASME, ASTM, ISO). Zabezpečte, aby vaši partneri dodávateľského reťazca poskytli certifikované správy o testoch na overenie zhody. V prípade kritických aplikácií zvážte vykonanie testovania prototypu na overenie hodnôt krútiaceho momentu a správania kĺbov pred úplným nasadením.