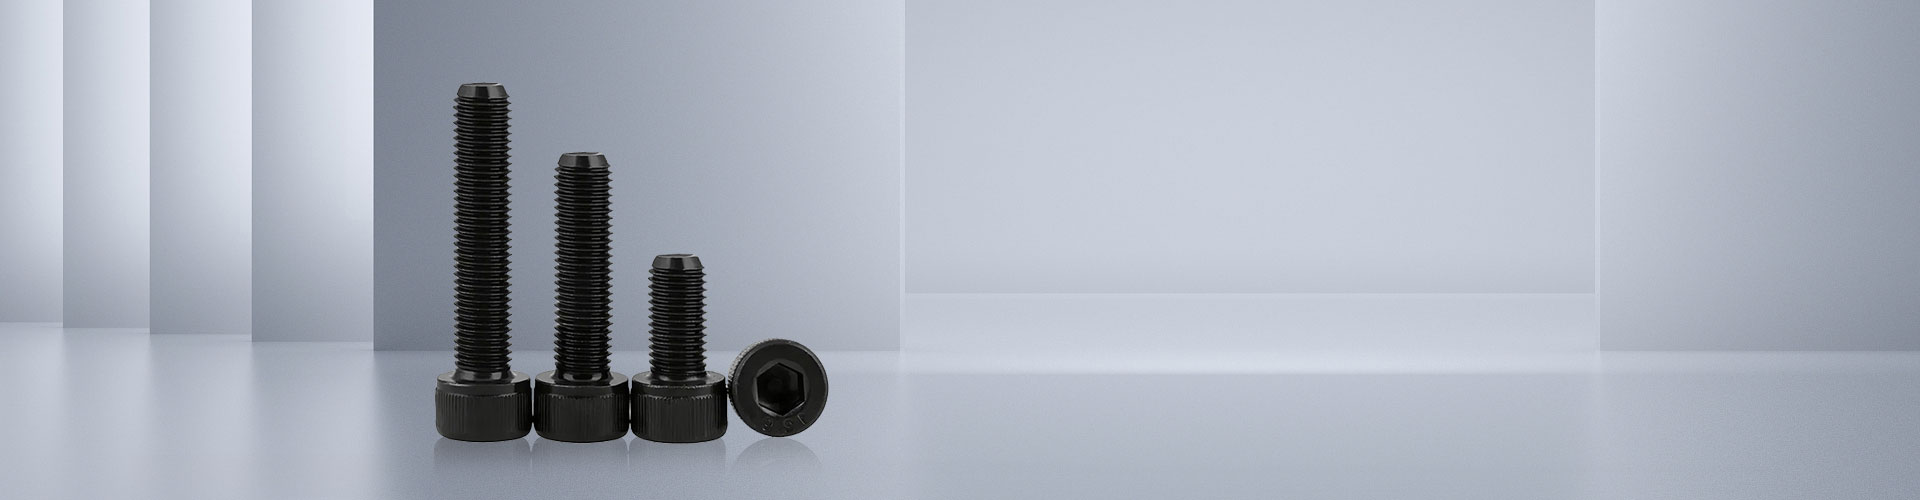
A Šroub šestihranného víčka je vysokopevnostní spojovací prvek s šestihrannou hlavou a částečně závitovým dříkem se zkoseným koncem, navržený tak, aby splňoval specifické rozměrové normy, jako je ASME B18.2.1. Na rozdíl od standardních šestihranných šroubů mají tyto šrouby pod hlavou podložku a přísnější tolerance pro použití v kritických strojních a konstrukčních aplikacích. Tato příručka podrobně popisuje jejich typy, konvence dimenzování, třídy materiálů a odborná kritéria výběru pro zajištění optimálního výkonu v náročných strojírenských prostředích.
Co definuje šestihranný šroub?
Termín Šroub šestihranného víčka často způsobuje zmatek v průmyslu spojovacích prvků, protože se často používá zaměnitelně s „šestihranným šroubem“. Tyto dva však oddělují výrazné technické rozdíly. Skutečný šroub se šestihrannou hlavou se vyrábí s užšími tolerancemi než standardní šroub se šestihrannou hlavou. Vyznačuje se a ostřikovač obličej pod hlavou, která rovnoměrněji rozkládá zatížení a zabraňuje poškození styčné plochy při utahování.
Dále je to typicky dřík šroubu se šestihrannou hlavou částečně se závitem, přičemž u hlavy zůstává délka rukojeti bez závitu. Tato konstrukce je klíčová pro střihové aplikace, kde nezávitová část nese zatížení a zabraňuje stahování závitu pod napětím. Konec stopky je také zkosený pro snadnější vkládání do otvorů. Díky těmto vlastnostem jsou šrouby se šestihrannou hlavou preferovanou volbou pro vysokotlaké systémy, automobilové sestavy a těžké stroje, kde se o spolehlivosti nedá vyjednávat.
Klíčové rozdíly od standardních šestihranných šroubů
Pochopení nuancí mezi těmito spojovacími prvky je zásadní pro zadávání zakázek a technickou bezpečnost. Zatímco oba sdílejí šestistrannou hlavu, výrobní specifikace se výrazně liší:
- Úrovně tolerance: Šrouby se šestihrannou hlavou dodržují přísné rozměrové limity pro výšku hlavy, šířku napříč ploch a závitové uložení, zatímco standardní šrouby umožňují širší odchylky.
- Čelo podložky: Pouze šrouby se šestihrannou hlavou musí mít integrovanou podložku; standardní šrouby mají obvykle kluznou dosedací plochu.
- Délka vlákna: Šrouby s válcovou hlavou mají řízenou kratší délku závitu vzhledem k jejich celkové délce, což optimalizuje oblast uchopení.
- Aplikační záměr: Šrouby s válcovou hlavou jsou navrženy pro spoje kritické na tah, zatímco standardní šrouby často postačují pro obecné konstrukce nebo spoje s nízkým namáháním.
Typy a klasifikace šroubů se šestihrannou hlavou
Výběr správného typu Šroub šestihranného víčka závisí do značné míry na mechanických vlastnostech požadovaných pro aplikaci. Průmyslové normy kategorizují tyto spojovací prvky na základě složení materiálu, tepelného zpracování a pevnosti v tahu. Mezi nejběžnější klasifikační systémy patří SAE J429 pro imperiální jednotky a normy ASTM/ISO pro metrické a specializované použití.
Klasifikace SAE
Ve Spojených státech definuje Společnost automobilových inženýrů (SAE) jakosti, které udávají pevnost použité oceli. Identifikace těchto stupňů je jednoduchá díky označení hlavy vyraženo na horní straně šroubu.
- 2. stupeň: Jsou vyrobeny z oceli s nízkým nebo středním obsahem uhlíku a jsou to univerzální spojovací prvky bez označení na hlavě. Jsou vhodné pro lehké aplikace, kde není kritická vysoká pevnost.
- 5. třída: Jedná se o šrouby ze střední uhlíkové oceli, označené třemi radiálními čarami, které byly kaleny a temperovány. Nabízejí střední pevnost a jsou široce používány při opravách automobilů a strojů.
- 8. třída: Označené šesti radiálními čarami představují nejvyšší standard pevnosti pro všeobecné průmyslové použití. Jsou vyrobeny ze středně uhlíkové legované oceli a procházejí přísným tepelným zpracováním, aby vydržely extrémní krouticí moment a tah.
ASTM a metrické standardy
U infrastruktury a mezinárodních projektů převládají hodnocení ASTM (Americká společnost pro testování a materiály) a ISO (Mezinárodní organizace pro normalizaci). ASTM A325 a A490 jsou konstrukční třídy často používané ve spojích ocel-ocel v budovách a mostech. V metrickém systému jsou třídy vlastností jako např 8.8, 10.9, a 12.9 označují zvyšující se úrovně pevnosti v tahu. Například šroub se šestihrannou hlavou třídy 10,9 zhruba koreluje se stupněm SAE 8, pokud jde o výkonnostní schopnosti.
Komplexní průvodce velikostí a rozměry
Procházení obrovského množství Šroub šestihranného víčka velikosti vyžaduje pochopení jak průměru, tak stoupání závitu. Velikosti se pohybují od malých rozměrů strojních šroubů až po velké konstrukční průměry přesahující několik palců. Správný výběr zajišťuje, že spojovací prvek pasuje do předvrtaného otvoru a dostatečně zapadá do matice nebo závitového otvoru.
Konvence imperiální vs. metrické velikosti
Imperiální velikosti jsou označeny číslem nebo zlomkem označujícím hlavní průměr, za kterým následuje počet závitů na palec (TPI). Například šroub „1/2-13“ má průměr 1/2 palce s 13 závity na palec. Metrické velikosti používají písmeno „M“, za kterým následuje průměr v milimetrech a stoupání závitu (vzdálenost mezi závity). Šroub „M12 x 1,75“ má průměr 12 mm s roztečí 1,75 mm.
Měření délky se také liší. U většiny šroubů se šestihrannou hlavou se délka měří od pod hlavou ke špičce. U šroubů s plochou hlavou nebo zápustnou hlavou však měření zahrnuje hlavu. Je nezbytné ověřit konkrétní normu, na kterou se odkazuje, abyste se vyhnuli chybám při objednávání, které by mohly ohrozit integritu sestavy.
Společná referenční tabulka velikostí
Následující tabulka uvádí běžné velikosti nalezené v průmyslovém inventáři a zdůrazňuje vztah mezi jmenovitou velikostí, stoupáním závitu a typickými rozměry hlavy.
| Nominální velikost (imperiální) | Rozteč vláken (TPI) | Šířka hlavy (přes plošky) | Typická dostupnost stupně |
| 1/4″ | 20 | 7/16″ | Třída 2, 5, 8 |
| 5/16″ | 18 | 1/2″ | Třída 2, 5, 8 |
| 3/8″ | 16 | 9/16″ | Třída 2, 5, 8 |
| 1/2″ | 13 | 3/4″ | Stupeň 5, 8, ASTM A325 |
| 5/8″ | 11 | 15/16″ | Stupeň 5, 8, ASTM A325 |
| 3/4″ | 10 | 1-1/8″ | Třída 8, ASTM A325/A490 |
| Nominální velikost (metrická) | Stoupání závitu (mm) | Šířka hlavy (mm) | Typická dostupnost třídy |
| M6 | 1.0 | 10 | 8.8, 10,9 |
| M8 | 1.25 | 13 | 8,8, 10,9, 12,9 |
| M10 | 1.5 | 16 | 8,8, 10,9, 12,9 |
| M12 | 1.75 | 18 | 8,8, 10,9, 12,9 |
| M16 | 2.0 | 24 | 8,8, 10,9, 12,9 |
| M20 | 2.5 | 30 | 8,8, 10,9, 12,9 |
Výběr materiálu a ohleduplnost k životnímu prostředí
Dlouhověkost a Šroub šestihranného víčka instalace silně závisí na výběru materiálu vzhledem k provoznímu prostředí. Zatímco uhlíková ocel je průmyslovým standardem pro vnitřní, suché aplikace, vystavení vlhkosti, chemikáliím nebo extrémním teplotám vyžaduje alternativní materiály.
Uhlíková ocel a tepelné zpracování
Většina šroubů se šestihrannou hlavou je vyrobena z nízkou až středně uhlíkové oceli. K dosažení vyšších jakostí, jako je třída 8 nebo třída 10.9, ocel prochází kalení a temperování. Tento proces mění mikrostrukturu kovu, výrazně zvyšuje mez kluzu a tvrdost. Vyšší tvrdost však může někdy snížit tažnost, takže spojovací prvek je náchylnější ke křehkému lomu, pokud je přetažen. Inženýři musí vyvážit požadavky na pevnost s potřebou určité flexibility ve scénářích dynamického zatížení.
Možnosti odolné proti korozi
Pro venkovní, námořní nebo chemické zpracování je standardní ocel náchylná k rychlé oxidaci. V těchto případech nerez Šrouby se šestihrannou hlavou jsou primárním řešením. Třídy jako 304 (A2) a 316 (A4) nabízejí vynikající odolnost vůči korozi a korozivním činidlům. Je důležité poznamenat, že nerezová ocel má obecně nižší pevnost v tahu ve srovnání s kalenou legovanou ocelí, takže pro splnění specifikací zatížení může být vyžadováno zvětšení.
Další možností je křemíkový bronz nebo námořní mosaz, často používaný v mořském prostředí, kde je problémem galvanická koroze s materiály trupu. Šrouby z uhlíkové oceli mohou být navíc potaženy zinkováním, žárovým zinkováním nebo patentovanými polymerními povlaky pro zvýšení odolnosti proti korozi při zachování vysoké pevnosti základního kovu.
Nejlepší postupy instalace a specifikace točivého momentu
Správná instalace je stejně důležitá jako správný výběr Šroub šestihranného víčka. Nesprávné použití krouticího momentu je hlavní příčinou selhání spojovacího prvku, což vede buď k uvolnění spoje v důsledku nedostatečného předpětí, nebo k zaklapnutí šroubu v důsledku nadměrného napětí.
Pochopení předpětí a točivého momentu
Cílem utažení šroubu se šestihrannou hlavou je vytvořit svorkové zatížení nebo předpětí. Toto napětí drží spojené materiály pevně pohromadě a spoléhá na tření, aby se zabránilo sklouznutí nebo oddělení. Točivý moment je pouze metoda používaná k dosažení tohoto napětí. Přibližně 90 % aplikovaného krouticího momentu se ztrácí v důsledku tření pod maticí/hlavou a uvnitř závitů, přičemž pouze 10 % přispívá ke skutečnému upínacímu zatížení.
Proto hraje mazání klíčovou roli. Použití oleje nebo směsi proti zadření snižuje tření, což znamená, že k dosažení stejného předpětí je potřeba menší točivý moment. Nenastavení hodnot točivého momentu pro mazané spojovací prvky může snadno vést k nadměrnému namáhání a zlomení šroubu.
Průvodce instalací krok za krokem
Abyste zajistili bezpečné a spolehlivé připojení, dodržujte tento profesionální instalační postup:
- Zkontrolujte komponenty: Ověřte, že šroub se šestihrannou hlavou, matice a podložky neobsahují nečistoty, rez nebo poškozené závity. Ujistěte se, že označení třídy odpovídá technickým specifikacím.
- Připravte díru: Ujistěte se, že průměr otvoru umožňuje volný průchod dříku bez závitu, přičemž se ujistěte, že závity plně zapadají do protilehlé části.
- Aplikujte lubrikaci: Pokud je to uvedeno v tabulce točivého momentu, naneste na závity a dosedací plochu pod hlavou konzistentní vrstvu maziva.
- Utáhněte rukou: Začněte šroub ručně, abyste zabránili křížení závitu. Ujistěte se, že sedí přímo na povrchu.
- Počáteční přitulení: Pomocí klíče utáhněte upevňovací prvek, dokud nebudou části v pevném kontaktu. Ještě neaplikujte plný točivý moment.
- Konečné točení: Pomocí kalibrovaného momentového klíče utáhněte šroub na zadanou hodnotu ve hvězdicovém vzoru, pokud je použito více upevňovacích prvků. Tím je zajištěno rovnoměrné rozložení upínací síly.
- Ověření: U kritických aplikací znovu zkontrolujte krouticí moment po krátké době provozu, abyste zohlednili jakékoli počáteční sedání nebo relaxaci spoje.
Analýza výhod a omezení
I když jsou šrouby se šestihrannou hlavou ve strojírenství všudypřítomné, nejsou univerzálním řešením. Pochopení jejich specifických výhod a omezení pomáhá při rozhodování o návrhu.
Hlavní výhody
- Vysoký poměr pevnosti k hmotnosti: Tepelně zpracovaná slitinová konstrukce poskytuje výjimečnou nosnost bez nadměrného objemu.
- Precision Fit: Přísnější tolerance zajišťují konzistentní výkon a snižují riziko sklouznutí nástroje během instalace.
- Odolnost vůči vibracím: Když jsou spárovány s příslušnými uzamykacími mechanismy (jako jsou nylonové vkládací matice nebo převládající momentové matice), zachovávají si integritu v prostředí s vysokými vibracemi.
- standardizace: Globální dodržování norem ASME, ASTM a ISO zjednodušuje získávání a nahrazování v různých odvětvích.
Potenciální omezení
- Náklady: Kvůli přísnějším výrobním kontrolám a procesům tepelného zpracování jsou šrouby se šestihrannou hlavou obecně dražší než standardní šestihranné šrouby.
- Náchylnost na korozi: Pokud není specifikováno jako nerezové nebo potažené, jsou varianty z vysokopevnostní uhlíkové oceli náchylné ke korozi ve vlhkém prostředí.
- Přístup k nástroji: Šestihranná hlava vyžaduje specifickou vůli pro klíče nebo nástrčné klíče, což může být ve stísněných prostorách náročné ve srovnání se šrouby s válcovou hlavou.
- Křehkost ve vysokých stupních: Velmi kvalitní šrouby (např. třída 8 nebo třída 12.9) mohou být křehké a při přetížení mohou spíše katastroficky selhat, než se deformovat.
Společné aplikace napříč odvětvími
Všestrannost Šroub šestihranného víčka je základem v různých odvětvích. Jejich schopnost zvládat vysoké tahové a smykové síly diktuje jejich použití v kritických sestavách.
Automobilový průmysl a přeprava
V automobilovém sektoru tyto spojovací prvky zajišťují součásti motoru, systémy zavěšení a sestavy hnacího ústrojí. Vysoké úrovně vibrací ve vozidlech vyžadují přesnost a zajišťovací schopnosti, které jsou vlastní stupňovitým šroubům se šestihrannou hlavou. Upevňovací prvky třídy 8 a metrické 10,9 jsou standardní pro náboje kol a hlavy válců.
Konstrukce a infrastruktura
Konstrukční ocelové spoje v budovách a mostech se do značné míry spoléhají na šrouby se šestihrannou hlavou ASTM A325 a A490. Tyto spojovací prvky jsou navrženy tak, aby zvládly masivní statické a dynamické zatížení infrastruktury. Jejich částečné závitování zajišťuje, že smyková rovina se vyskytuje na silnějším nezávitovém dříku, čímž se zvyšuje bezpečnostní rezerva konstrukce.
Těžké strojírenství a výroba
Průmyslová zařízení, jako jsou hydraulické lisy, dopravníkové systémy a zemědělské stroje, využívají šrouby se šestihrannou hlavou pro montáž rámu a montáž komponent. Dostupnost různých délek a průměrů umožňuje inženýrům přizpůsobit spoje pro tlusté kovové desky nebo složité sestavy.
Často kladené otázky (FAQ)
Jaký je rozdíl mezi šestihranným šroubem a šestihranným šroubem?
Hlavní rozdíl spočívá ve výrobních tolerancích a vlastnostech. A Šroub šestihranného víčka má podložku pod hlavou, zkosený konec a užší rozměrové tolerance ve srovnání se standardním šestihranným šroubem. Šrouby s válcovou hlavou jsou určeny pro vysoce pevné a přesné aplikace, zatímco šestihranné šrouby se používají pro všeobecné účely s požadavky na volnější uložení.
Mohu použít matici třídy 5 se šroubem se šestihrannou hlavou třídy 8?
Ne, tato praxe se důrazně nedoporučuje. Matice musí mít stejnou nebo vyšší pevnost než šroub. Použití slabší matice (třída 5) se silnějším šroubem (třída 8) může způsobit odtržení závitů matice dříve, než šroub dosáhne správného předpětí, což vede k selhání spoje. Vždy se shodujte se známkami.
Jak poznám třídu šroubu se šestihrannou hlavou?
Imperial šrouby se šestihrannou hlavou mají radiální čáry na hlavě. Žádné značky neoznačují stupeň 2, tři čáry označují stupeň 5 a šest čar označuje stupeň 8. Metrické šrouby mají na hlavě vyražena čísla jako „8,8“, „10,9“ nebo „12,9“, představující jejich třídu vlastností.
Jsou šrouby se šestihrannou hlavou opakovaně použitelné?
Opětovné použití závisí na aplikaci a podmínkách. V nekritických aplikacích s nízkým namáháním je lze často znovu použít, pokud nejsou vlákna poškozena. Avšak v kritických konstrukčních nebo vysokonapěťových spojích, zejména těch, které zahrnují natažené šrouby (točivý moment-to-yield), by měly být po odstranění vyměněny, aby byla zajištěna bezpečnost a spolehlivost.
Ovlivňuje mazání specifikace točivého momentu?
Ano, výrazně. Mazání snižuje tření, což znamená, že k dosažení stejného upínacího zatížení je potřeba menší krouticí moment. Nanášení oleje na suchou specifikaci utahovacího momentu může vést k nadměrnému utažení a možnému zlomení šroubu. Vždy si prohlédněte tabulky točivého momentu, které specifikují, zda jsou hodnoty pro suché nebo mazané podmínky.
Odborné postřehy o budoucích trendech
Krajina spojovacích technologií se však vyvíjí Šroub šestihranného víčka zůstává základním kamenem. Nedávné průmyslové trendy ukazují na zvýšenou poptávku po specializovaných nátěrech, které nabízejí vynikající odolnost proti korozi bez obětování pevnosti. Technologie, jako jsou povlaky zinkových vloček, získávají na popularitě jako ekologicky šetrné alternativy k tradičnímu pokovování kadmiem.
Kromě toho je kladen stále větší důraz na digitální sledovatelnost v dodavatelských řetězcích. Výrobci stále častěji začleňují data specifická pro šarže, aby zajistili, že každý šroub se šestihrannou hlavou použitý v kritické infrastruktuře lze vysledovat zpět k jeho výrobě, což zlepšuje kontrolu kvality a odpovědnost. S rostoucí automatizací montážních linek se stává konzistence geometrie hlavy a lícování závitu ještě důležitější, aby se zabránilo chybám robotických nástrojů.
Závěr a doporučení pro výběr
The Šroub šestihranného víčka je nepostradatelnou součástí moderního strojírenství, která nabízí kombinaci vysoké pevnosti, přesnosti a spolehlivosti, které se standardní šrouby nevyrovnají. Díky pochopení rozdílů v jakostech, materiálech a instalačních protokolech mohou profesionálové zajistit bezpečnost a dlouhou životnost svých sestav. Ať už se jedná o zajišťování mostního nosníku nebo montáž vysoce výkonného motoru, správný výběr šroubu se šestihrannou hlavou je základem strukturální integrity.
Kdo by měl používat šrouby se šestihrannou hlavou?
Tyto spojovací prvky jsou ideální pro inženýry, mechaniky a dodavatele pracující na:
- Vysokovibrační stroje a automobilové systémy.
- Konstrukční ocelové spoje vyžadující certifikovanou nosnost.
- Aplikace vyžadující přesné řízení točivého momentu a vysoké upínací síly.
- Prostředí, kde selhání spoje představuje významná bezpečnostní rizika.
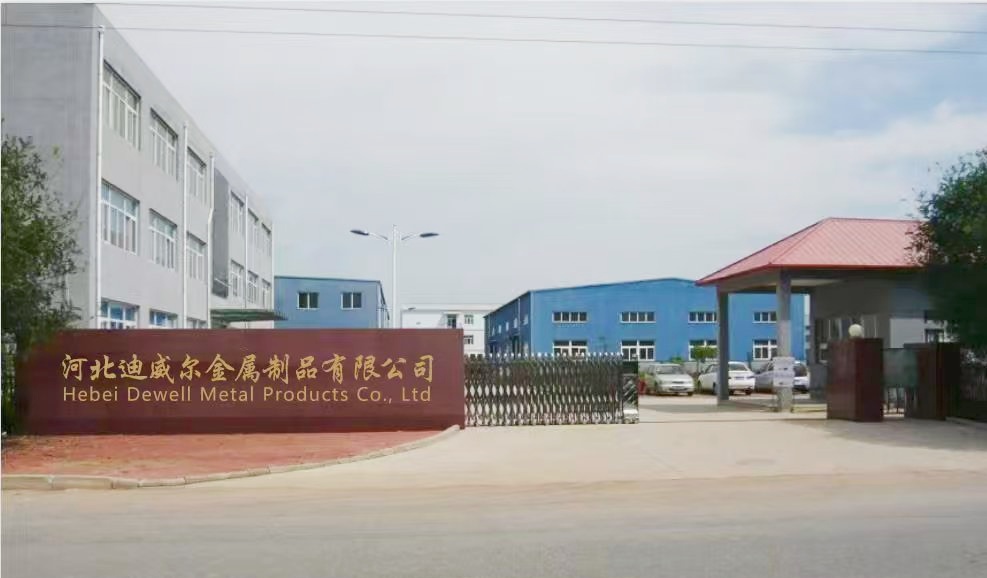
Partnerství pro kvalitu: Hebei Dewell Metal Products Co., LTD
Jakmile určíte své specifické požadavky na šrouby se šestihrannou hlavou, je výběr spolehlivého výrobního partnera posledním kritickým krokem. Hebei Dewell Metal Products Co., Ltd je předním příkladem moderního podniku integrujícího výzkum, vývoj, výrobu a globální prodej. Společnost Dewell, která se nachází v okrese Yongnian, Handan City – největší distribuční centrum standardních dílů v Číně – se od svého založení v roce 2015 věnuje filozofii „integrita na prvním místě, kvalita na prvním místě“.
S továrnou o rozloze více než 10 akrů a vybavenou více než 60 výrobními jednotkami ve velkém měřítku se Dewell specializuje na výrobu komplexní řady spojovacích prvků, včetně více než 400 druhů šroubů, matic a lisovaných dílů. Jejich závazek k dokonalosti se odráží v jejich robustní infrastruktuře, která zahrnuje vyhrazené překládací stanice pro kontejnerovou přepravu, moderní závody na povrchovou úpravu a dvě specializovaná oddělení výzkumu a vývoje. Společnost Dewell přísně dodržuje národní a mezinárodní normy a zajišťuje, že každý výrobek, od šroubů s šestihrannou hlavou třídy 8 až po specializované metrické třídy, splňuje přísné kontroly kvality.
Vliv společnosti Dewell sahá daleko za domácí hranice, s produkty vyváženými do Japonska, Jižní Koreje, Evropy, Ameriky a jihovýchodní Asie, které podporuje více než 30 prodejních a servisních míst po celé zemi. Společnost Hebei Dewell Metal Products Co., LTD, vedená vizí „propagovat ducha šroubů a přinášet standardy do průmyslu“, zve partnery ze všech oblastí života ke spolupráci. Ať už jde o rozsáhlé infrastrukturní projekty nebo přesné automobilové sestavy, společnost Dewell je připravena dodat vysoce kvalitní upevňovací řešení nezbytná k vybudování bezpečnějšího a propojenějšího světa.
Další kroky k nákupu
Při výběru šroubů se šestihrannou hlavou pro váš projekt vždy začněte definováním požadavků na zatížení a podmínek prostředí. Pro určení vhodné třídy a materiálu se obraťte na příslušné průmyslové normy (ASME, ASTM, ISO). Zajistěte, aby vaši partneři v dodavatelském řetězci poskytli certifikované protokoly o zkouškách k ověření souladu. U kritických aplikací zvažte provedení testování prototypu, abyste ověřili hodnoty točivého momentu a chování spoje před nasazením v plném rozsahu.