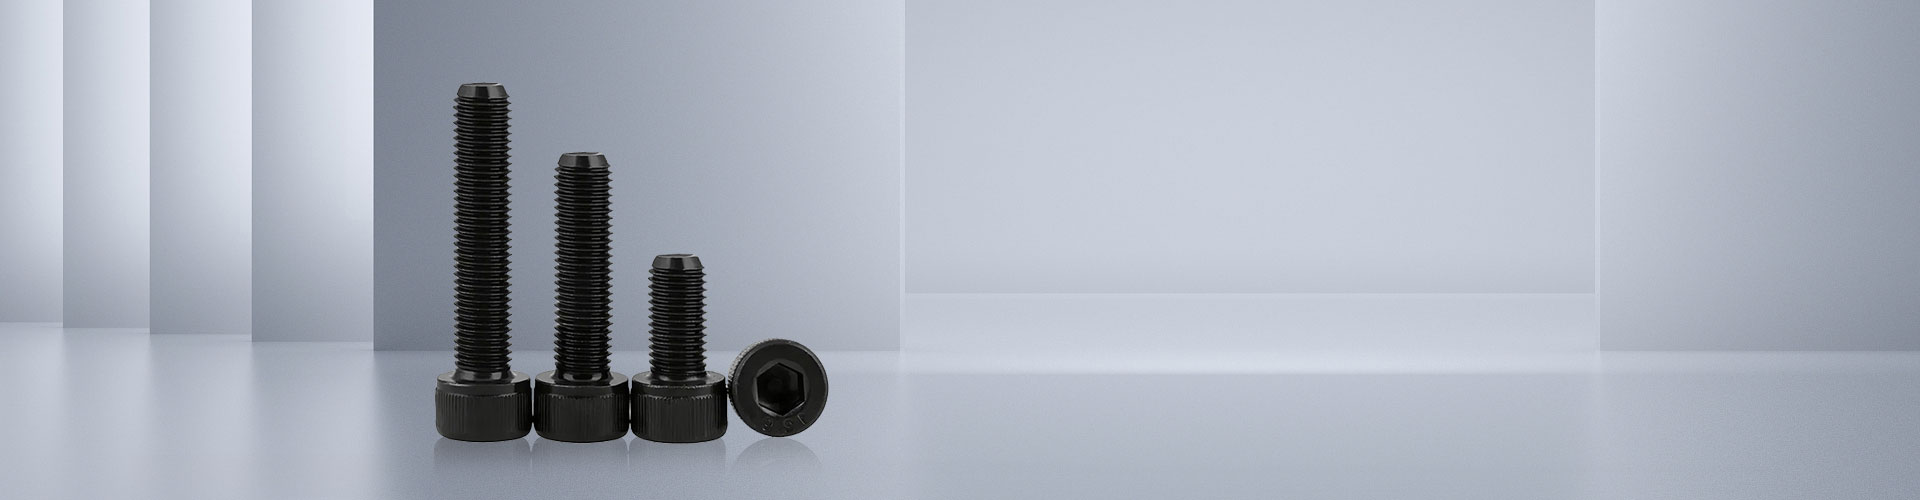
A હેક્સ કેપ સ્ક્રૂ ષટ્કોણ વડા અને આંશિક રીતે થ્રેડેડ શેન્ક સાથે ચેમ્ફર્ડ છેડા દર્શાવતું ઉચ્ચ-શક્તિનું ફાસ્ટનર છે, જે ASME B18.2.1 જેવા ચોક્કસ પરિમાણીય ધોરણોને પૂર્ણ કરવા માટે રચાયેલ છે. સ્ટાન્ડર્ડ હેક્સ બોલ્ટથી વિપરીત, આ સ્ક્રૂમાં માથાની નીચે વોશર ફેસ અને ક્રિટિકલ મશીનરી અને સ્ટ્રક્ચરલ એપ્લીકેશનમાં ઉપયોગ માટે સખત સહનશીલતાનો સમાવેશ થાય છે. આ માર્ગદર્શિકા ઇજનેરી વાતાવરણની માંગમાં શ્રેષ્ઠ કામગીરીની ખાતરી કરવા માટે તેમના પ્રકારો, કદ બદલવાના સંમેલનો, સામગ્રીના ગ્રેડ અને નિષ્ણાત પસંદગીના માપદંડોની વિગતો આપે છે.
હેક્સ કેપ સ્ક્રૂને શું વ્યાખ્યાયિત કરે છે?
આ શબ્દ હેક્સ કેપ સ્ક્રૂ ઘણીવાર ફાસ્ટનર ઉદ્યોગમાં મૂંઝવણનું કારણ બને છે કારણ કે તે વારંવાર "હેક્સ બોલ્ટ" સાથે એકબીજાના બદલે વાપરવામાં આવે છે. જો કે, અલગ-અલગ એન્જિનિયરિંગ તફાવતો બંનેને અલગ કરે છે. સાચા હેક્સ કેપ સ્ક્રૂનું ઉત્પાદન પ્રમાણભૂત હેક્સ બોલ્ટ કરતાં વધુ કડક સહિષ્ણુતા માટે કરવામાં આવે છે. તે લક્ષણો એ ધોતી ચહેરો માથાની નીચે, જે ભારને વધુ સમાનરૂપે વિતરિત કરે છે અને સખ્તાઇ દરમિયાન સમાગમની સપાટીને નુકસાન અટકાવે છે.
તદુપરાંત, હેક્સ કેપ સ્ક્રુની શંક સામાન્ય રીતે હોય છે આંશિક રીતે થ્રેડેડ, માથાની નજીક અનથ્રેડેડ પકડ લંબાઈ છોડીને. આ ડિઝાઈન શીયર એપ્લીકેશન માટે નિર્ણાયક છે જ્યાં અનથ્રેડેડ ભાગ ભારને સહન કરે છે, તણાવ હેઠળ થ્રેડને સ્ટ્રીપિંગ અટકાવે છે. શંખનો અંત પણ છે ચેમ્ફર્ડ છિદ્રોમાં સરળ નિવેશની સુવિધા માટે. આ વિશેષતાઓ હેક્સ કેપ સ્ક્રૂને ઉચ્ચ દબાણવાળી સિસ્ટમો, ઓટોમોટિવ એસેમ્બલીઓ અને ભારે મશીનરી માટે પસંદગીની પસંદગી બનાવે છે જ્યાં વિશ્વસનીયતા બિન-વાટાઘાટપાત્ર હોય છે.
સ્ટાન્ડર્ડ હેક્સ બોલ્ટ્સમાંથી મુખ્ય ભિન્નતા
પ્રાપ્તિ અને ઇજનેરી સલામતી માટે આ ફાસ્ટનર્સ વચ્ચેની સૂક્ષ્મતા સમજવી મહત્વપૂર્ણ છે. જ્યારે બંને છ-બાજુવાળા વડા ધરાવે છે, ત્યારે ઉત્પાદન સ્પષ્ટીકરણો નોંધપાત્ર રીતે અલગ પડે છે:
- સહનશીલતા સ્તરો: હેક્સ કેપ સ્ક્રૂ માથાની ઊંચાઈ, ફ્લેટમાં પહોળાઈ અને થ્રેડ ફિટ માટે કડક પરિમાણીય મર્યાદાઓનું પાલન કરે છે, જ્યારે પ્રમાણભૂત બોલ્ટ્સ વ્યાપક ભિન્નતા માટે પરવાનગી આપે છે.
- વોશર ફેસ: ઇન્ટિગ્રેટેડ વોશર ફેસ માટે માત્ર હેક્સ કેપ સ્ક્રૂની જરૂર છે; પ્રમાણભૂત બોલ્ટ સામાન્ય રીતે સાદા બેરિંગ સપાટી ધરાવે છે.
- થ્રેડ લંબાઈ: કેપ સ્ક્રૂમાં તેમની કુલ લંબાઈની તુલનામાં નિયંત્રિત, ટૂંકી થ્રેડ લંબાઈ હોય છે, જે પકડ ઝોનને શ્રેષ્ઠ બનાવે છે.
- અરજીનો હેતુ: કેપ સ્ક્રૂ તણાવ-નિર્ણાયક સાંધાઓ માટે એન્જિનિયર કરવામાં આવે છે, જ્યારે સામાન્ય બાંધકામ અથવા ઓછા-તણાવના જોડાણો માટે પ્રમાણભૂત બોલ્ટ ઘણીવાર પૂરતા હોય છે.
હેક્સ કેપ સ્ક્રૂના પ્રકારો અને વર્ગીકરણ
યોગ્ય પ્રકાર પસંદ કરી રહ્યા છીએ હેક્સ કેપ સ્ક્રૂ એપ્લિકેશન માટે જરૂરી યાંત્રિક ગુણધર્મો પર મોટે ભાગે આધાર રાખે છે. ઔદ્યોગિક ધોરણો આ ફાસ્ટનર્સને સામગ્રીની રચના, ગરમીની સારવાર અને તાણ શક્તિના આધારે વર્ગીકૃત કરે છે. સૌથી સામાન્ય વર્ગીકરણ પ્રણાલીઓમાં શાહી એકમો માટે SAE J429 અને મેટ્રિક અને વિશિષ્ટ ઉપયોગો માટે ASTM/ISO ધોરણોનો સમાવેશ થાય છે.
SAE ગ્રેડ વર્ગીકરણ
યુનાઇટેડ સ્ટેટ્સમાં, સોસાયટી ઓફ ઓટોમોટિવ એન્જીનીયર્સ (SAE) એ ગ્રેડ વ્યાખ્યાયિત કરે છે જે વપરાયેલ સ્ટીલની મજબૂતાઈ દર્શાવે છે. આ ગ્રેડ ઓળખવા કારણે સરળ છે માથાના નિશાન સ્ક્રુની ટોચ પર સ્ટેમ્પ્ડ.
- ગ્રેડ 2: નીચા અથવા મધ્યમ કાર્બન સ્ટીલમાંથી બનેલા, આ સામાન્ય હેતુવાળા ફાસ્ટનર્સ છે જેમાં માથા પર કોઈ નિશાન નથી. તેઓ લાઇટ-ડ્યુટી એપ્લિકેશન્સ માટે યોગ્ય છે જ્યાં ઉચ્ચ શક્તિ મહત્વપૂર્ણ નથી.
- ગ્રેડ 5: ત્રણ રેડિયલ રેખાઓ દ્વારા ઓળખવામાં આવે છે, આ મધ્યમ કાર્બન સ્ટીલ સ્ક્રૂ છે જે શાંત અને ટેમ્પર્ડ છે. તેઓ મધ્યમ શક્તિ પ્રદાન કરે છે અને ઓટોમોટિવ અને મશીનરી સમારકામમાં વ્યાપકપણે ઉપયોગમાં લેવાય છે.
- ગ્રેડ 8: છ રેડિયલ રેખાઓ સાથે ચિહ્નિત, આ સામાન્ય ઔદ્યોગિક ઉપયોગ માટે ઉચ્ચતમ શક્તિના ધોરણનું પ્રતિનિધિત્વ કરે છે. મધ્યમ કાર્બન એલોય સ્ટીલમાંથી બનાવેલ, તેઓ ભારે ટોર્ક અને તાણનો સામનો કરવા માટે સખત ગરમીની સારવારમાંથી પસાર થાય છે.
ASTM અને મેટ્રિક ધોરણો
ઈન્ફ્રાસ્ટ્રક્ચર અને આંતરરાષ્ટ્રીય પ્રોજેક્ટ્સ માટે, ASTM (અમેરિકન સોસાયટી ફોર ટેસ્ટિંગ એન્ડ મટિરિયલ્સ) અને ISO (ઈન્ટરનેશનલ ઓર્ગેનાઈઝેશન ફોર સ્ટાન્ડર્ડાઈઝેશન) રેટિંગ્સ પ્રચલિત છે. એએસટીએમ એ 325 અને A490 સ્ટ્રક્ચરલ ગ્રેડ છે જેનો ઉપયોગ ઘણીવાર ઇમારતો અને પુલોમાં સ્ટીલ-ટુ-સ્ટીલ જોડાણોમાં થાય છે. મેટ્રિક સિસ્ટમમાં, મિલકત વર્ગો જેમ કે 8.8, 10.9અને 12.9 તાણ શક્તિના વધતા સ્તરો દર્શાવે છે. ઉદાહરણ તરીકે, વર્ગ 10.9 હેક્સ કેપ સ્ક્રૂ, પ્રદર્શન ક્ષમતાઓના સંદર્ભમાં આશરે SAE ગ્રેડ 8 સાથે સંબંધ ધરાવે છે.
વ્યાપક કદ માર્ગદર્શિકા અને પરિમાણો
ની વિશાળ શ્રેણી નેવિગેટ કરી રહી છે હેક્સ કેપ સ્ક્રૂ કદ માટે વ્યાસ અને થ્રેડ પિચ બંનેની સમજ જરૂરી છે. નાના મશીન સ્ક્રૂના પરિમાણોથી માંડીને કેટલાંક ઇંચથી વધુના મોટા માળખાકીય વ્યાસ સુધીના કદની શ્રેણી છે. યોગ્ય પસંદગી એ સુનિશ્ચિત કરે છે કે ફાસ્ટનર પ્રી-ડ્રિલ્ડ હોલ સાથે બંધબેસે છે અને અખરોટ અથવા ટેપ કરેલા છિદ્ર સાથે પૂરતા પ્રમાણમાં જોડાય છે.
ઇમ્પીરીયલ વિ. મેટ્રિક માપ બદલવાની સંમેલનો
શાહી માપો મુખ્ય વ્યાસ દર્શાવતી સંખ્યા અથવા અપૂર્ણાંક દ્વારા નિયુક્ત કરવામાં આવે છે, ત્યારબાદ થ્રેડો પ્રતિ ઇંચ (TPI) આવે છે. ઉદાહરણ તરીકે, “1/2-13” સ્ક્રૂમાં 1/2-ઇંચનો વ્યાસ હોય છે જેમાં પ્રતિ ઇંચ 13 થ્રેડો હોય છે. મેટ્રિક માપો મિલીમીટરમાં વ્યાસ અને થ્રેડ પિચ (થ્રેડો વચ્ચેનું અંતર) પછી અક્ષર "M" નો ઉપયોગ કરે છે. "M12 x 1.75" સ્ક્રૂ 1.75mm પિચ સાથે 12mm વ્યાસ ધરાવે છે.
લંબાઈનું માપ પણ બદલાય છે. મોટાભાગના હેક્સ કેપ સ્ક્રૂ માટે, લંબાઈ માપવામાં આવે છે માથાની નીચેથી ટોચ સુધી. જો કે, ફ્લેટ હેડ અથવા કાઉન્ટરસ્કંક સ્ક્રૂ માટે, માપમાં હેડનો સમાવેશ થાય છે. એસેમ્બલી અખંડિતતા સાથે ચેડા કરી શકે તેવી ક્રમમાં ભૂલો ટાળવા સંદર્ભિત ચોક્કસ ધોરણોની ચકાસણી કરવી આવશ્યક છે.
સામાન્ય કદ સંદર્ભ કોષ્ટક
નીચેનું કોષ્ટક ઔદ્યોગિક ઇન્વેન્ટરીમાં જોવા મળતા સામાન્ય કદની રૂપરેખા આપે છે, જે નજીવા કદ, થ્રેડ પિચ અને લાક્ષણિક હેડ પરિમાણો વચ્ચેના સંબંધને પ્રકાશિત કરે છે.
| નામાંકિત કદ (શાહી) | થ્રેડ પિચ (TPI) | માથાની પહોળાઈ (ફ્લેટની આજુબાજુ) | લાક્ષણિક ગ્રેડ ઉપલબ્ધતા |
| 1/4″ | 20 | 7/16″ | ગ્રેડ 2, 5, 8 |
| 5/16″ | 18 | 1/2″ | ગ્રેડ 2, 5, 8 |
| 3/8″ | 16 | 9/16″ | ગ્રેડ 2, 5, 8 |
| 1/2″ | 13 | 3/4″ | ગ્રેડ 5, 8, ASTM A325 |
| 5/8″ | 11 | 15/16″ | ગ્રેડ 5, 8, ASTM A325 |
| 3/4″ | 10 | 1-1/8″ | ગ્રેડ 8, ASTM A325/A490 |
| નામાંકિત કદ (મેટ્રિક) | થ્રેડ પિચ (મીમી) | માથાની પહોળાઈ (મીમી) | લાક્ષણિક વર્ગ ઉપલબ્ધતા |
| એમ 6 | 1.0 | 10 | 8.8, 10.9 |
| એમ -8 | 1.25 | 13 | 8.8, 10.9, 12.9 |
| એમ 10 | 1.5 | 16 | 8.8, 10.9, 12.9 |
| એમ 12 | 1.75 | 18 | 8.8, 10.9, 12.9 |
| એમ 16 | 2.0 | 24 | 8.8, 10.9, 12.9 |
| એમ -20 | 2.5 | 30 | 8.8, 10.9, 12.9 |
સામગ્રીની પસંદગી અને પર્યાવરણીય વિચારણાઓ
એનું આયુષ્ય હેક્સ કેપ સ્ક્રૂ ઇન્સ્ટોલેશન ઓપરેટિંગ પર્યાવરણને લગતી સામગ્રીની પસંદગી પર ભારે આધાર રાખે છે. જ્યારે કાર્બન સ્ટીલ ઇન્ડોર, ડ્રાય એપ્લીકેશન, ભેજ, રસાયણો અથવા અતિશય તાપમાનના સંપર્કમાં વૈકલ્પિક સામગ્રીની આવશ્યકતા માટેનું ઉદ્યોગ ધોરણ છે.
કાર્બન સ્ટીલ અને હીટ ટ્રીટમેન્ટ
મોટાભાગના હેક્સ કેપ સ્ક્રૂ નીચાથી મધ્યમ કાર્બન સ્ટીલમાંથી બનાવવામાં આવે છે. ગ્રેડ 8 અથવા વર્ગ 10.9 જેવા ઉચ્ચ ગ્રેડ હાંસલ કરવા માટે, સ્ટીલ પસાર થાય છે quenching અને ટેમ્પરિંગ. આ પ્રક્રિયા ધાતુના માઇક્રોસ્ટ્રક્ચરને બદલે છે, નોંધપાત્ર રીતે ઉપજની શક્તિ અને કઠિનતામાં વધારો કરે છે. જો કે, ઉચ્ચ કઠિનતા કેટલીકવાર નમ્રતા ઘટાડી શકે છે, જો ફાસ્ટનરને વધુ ટોર્ક કરવામાં આવે તો તે બરડ અસ્થિભંગ માટે વધુ સંવેદનશીલ બનાવે છે. એન્જિનિયરોએ ગતિશીલ લોડના સંજોગોમાં કેટલીક સુગમતાની જરૂરિયાત સાથે તાકાતની જરૂરિયાતોને સંતુલિત કરવી જોઈએ.
કાટ-પ્રતિરોધક વિકલ્પો
આઉટડોર, દરિયાઈ અથવા રાસાયણિક પ્રક્રિયાના કાર્યક્રમો માટે, પ્રમાણભૂત સ્ટીલ ઝડપી ઓક્સિડેશન માટે ભરેલું છે. આ કિસ્સાઓમાં, દાંતાહીન પોલાદ હેક્સ કેપ સ્ક્રૂ એ પ્રાથમિક ઉકેલ છે. 304 (A2) અને 316 (A4) જેવા ગ્રેડ કાટ અને ક્ષતિગ્રસ્ત એજન્ટો માટે ઉત્તમ પ્રતિકાર પ્રદાન કરે છે. એ નોંધવું અગત્યનું છે કે સ્ટેનલેસ સ્ટીલમાં સામાન્ય રીતે સખત એલોય સ્ટીલની તુલનામાં ઓછી તાણ શક્તિ હોય છે, તેથી લોડની વિશિષ્ટતાઓને પૂર્ણ કરવા માટે અપસાઇઝિંગની જરૂર પડી શકે છે.
બીજો વિકલ્પ છે સિલિકોન બ્રોન્ઝ અથવા નેવલ પિત્તળ, ઘણીવાર દરિયાઈ વાતાવરણમાં ઉપયોગમાં લેવાય છે જ્યાં હલ સામગ્રી સાથે ગેલ્વેનિક કાટ ચિંતાનો વિષય છે. વધુમાં, કાર્બન સ્ટીલના સ્ક્રૂને ઝીંક પ્લેટિંગ, હોટ-ડીપ ગેલ્વેનાઇઝેશન અથવા પ્રોપરાઇટરી પોલિમર કોટિંગ્સ સાથે કોટ કરી શકાય છે જેથી બેઝ મેટલની ઊંચી તાકાત જાળવી રાખવા માટે કાટ પ્રતિકાર વધારવા માટે.
ઇન્સ્ટોલેશનની શ્રેષ્ઠ પદ્ધતિઓ અને ટોર્ક વિશિષ્ટતાઓ
યોગ્ય ઇન્સ્ટોલેશન એ યોગ્ય પસંદ કરવા જેટલું જ મહત્વપૂર્ણ છે હેક્સ કેપ સ્ક્રૂ. અયોગ્ય ટોર્ક એપ્લીકેશન ફાસ્ટનરની નિષ્ફળતાનું મુખ્ય કારણ છે, જેના પરિણામે કાં તો અપૂરતા પ્રીલોડને કારણે સાંધા ઢીલા પડી જાય છે અથવા વધુ પડતા તણાવને કારણે બોલ્ટ સ્નેપિંગ થાય છે.
પ્રીલોડ અને ટોર્કને સમજવું
હેક્સ કેપ સ્ક્રૂને કડક બનાવવાનું લક્ષ્ય છે ક્લેમ્બ લોડ અથવા પ્રીલોડ કરો. આ તાણ જોડાયેલી સામગ્રીને ચુસ્તપણે એકસાથે પકડી રાખે છે, ઘર્ષણ પર આધાર રાખીને સ્લાઇડિંગ અથવા વિભાજનને અટકાવે છે. ટોર્ક માત્ર આ તાણ પ્રાપ્ત કરવા માટે વપરાતી પદ્ધતિ છે. લગભગ 90% લાગુ ટોર્ક અખરોટ/માથાની નીચે અને થ્રેડોની અંદર ઘર્ષણમાં ખોવાઈ જાય છે, જેમાં માત્ર 10% વાસ્તવિક ક્લેમ્પ લોડમાં ફાળો આપે છે.
તેથી, લુબ્રિકેશન મુખ્ય ભૂમિકા ભજવે છે. તેલ અથવા એન્ટિ-સીઝ કમ્પાઉન્ડ લગાવવાથી ઘર્ષણ ઘટે છે, એટલે કે સમાન પ્રીલોડ મેળવવા માટે ઓછા ટોર્કની જરૂર પડે છે. લ્યુબ્રિકેટેડ ફાસ્ટનર્સ માટે ટોર્ક મૂલ્યોને સમાયોજિત કરવામાં નિષ્ફળતા સરળતાથી સ્ક્રૂને વધુ પડતા ભાર અને તોડી શકે છે.
પગલા-સ્થાપન માર્ગદર્શિકા
સુરક્ષિત અને વિશ્વસનીય કનેક્શનની ખાતરી કરવા માટે, આ વ્યાવસાયિક ઇન્સ્ટોલેશન પ્રક્રિયાને અનુસરો:
- ઘટકો તપાસો: ચકાસો કે હેક્સ કેપ સ્ક્રૂ, અખરોટ અને વોશર કાટમાળ, રસ્ટ અથવા ક્ષતિગ્રસ્ત થ્રેડોથી મુક્ત છે. ખાતરી કરો કે ગ્રેડ માર્કિંગ એન્જિનિયરિંગ વિશિષ્ટતાઓ સાથે મેળ ખાય છે.
- છિદ્ર તૈયાર કરો: ખાતરી કરો કે છિદ્રનો વ્યાસ અનથ્રેડેડ શૅન્કને મુક્તપણે પસાર થવા દે છે જ્યારે થ્રેડો સમાગમના ભાગમાં સંપૂર્ણ રીતે જોડાય છે તેની ખાતરી કરો.
- લુબ્રિકેશન લાગુ કરો: જો ટોર્ક ચાર્ટ દ્વારા ઉલ્લેખિત હોય, તો થ્રેડો અને માથાની નીચે બેરિંગ સપાટી પર લ્યુબ્રિકન્ટનો સતત સ્તર લાગુ કરો.
- હાથ કડક કરો: ક્રોસ-થ્રેડીંગને રોકવા માટે હાથથી સ્ક્રૂ શરૂ કરો. ખાતરી કરો કે તે સપાટીની સામે ચોરસ રીતે બેસે છે.
- પ્રારંભિક સ્નગિંગ: જ્યાં સુધી ભાગો મજબૂત સંપર્કમાં ન આવે ત્યાં સુધી ફાસ્ટનરને સ્નગ કરવા માટે રેંચનો ઉપયોગ કરો. હજુ સુધી સંપૂર્ણ ટોર્ક લાગુ કરશો નહીં.
- અંતિમ ટોર્કિંગ: કેલિબ્રેટેડ ટોર્ક રેન્ચનો ઉપયોગ કરીને, જો બહુવિધ ફાસ્ટનર્સનો ઉપયોગ કરવામાં આવે તો સ્ટાર પેટર્નમાં નિર્દિષ્ટ મૂલ્ય સુધી સ્ક્રૂને સજ્જડ કરો. આ ક્લેમ્પિંગ ફોર્સના સમાન વિતરણની ખાતરી કરે છે.
- ચકાસણી: જટિલ એપ્લિકેશનો માટે, સંયુક્તના કોઈપણ પ્રારંભિક પતાવટ અથવા છૂટછાટ માટે એકાઉન્ટ માટે ટૂંકા ઓપરેશનલ સમયગાળા પછી ટોર્કને ફરીથી તપાસો.
ફાયદા અને મર્યાદાઓનું વિશ્લેષણ
જ્યારે હેક્સ કેપ સ્ક્રૂ એન્જિનિયરિંગમાં સર્વવ્યાપક હોય છે, તે એક-માપ-બંધ-બધા ઉકેલો નથી. તેમના ચોક્કસ ફાયદા અને મર્યાદાઓને સમજવાથી માહિતગાર ડિઝાઇન નિર્ણયો લેવામાં મદદ મળે છે.
મુખ્ય લાભો
- ઉચ્ચ શક્તિ-થી-વજન ગુણોત્તર: હીટ-ટ્રીટેડ એલોય બાંધકામ અતિશય બલ્ક વિના અસાધારણ લોડ-બેરિંગ ક્ષમતા પ્રદાન કરે છે.
- ચોકસાઇ ફિટ: કડક સહિષ્ણુતા સાતત્યપૂર્ણ કામગીરીની ખાતરી કરે છે અને ઇન્સ્ટોલેશન દરમિયાન ટૂલ સ્લિપેજનું જોખમ ઘટાડે છે.
- કંપન પ્રતિકાર: જ્યારે યોગ્ય લોકીંગ મિકેનિઝમ્સ (જેમ કે નાયલોન ઇન્સર્ટ નટ્સ અથવા પ્રવર્તમાન ટોર્ક નટ્સ) સાથે જોડી બનાવવામાં આવે છે, ત્યારે તેઓ ઉચ્ચ કંપનવાળા વાતાવરણમાં અખંડિતતા જાળવી રાખે છે.
- માનકીકરણ: ASME, ASTM અને ISO ધોરણોનું વૈશ્વિક પાલન વિવિધ ઉદ્યોગોમાં સોર્સિંગ અને રિપ્લેસમેન્ટને સરળ બનાવે છે.
સંભવિત મર્યાદાઓ
- કિંમત: સખત ઉત્પાદન નિયંત્રણો અને હીટ ટ્રીટમેન્ટ પ્રક્રિયાઓને લીધે, હેક્સ કેપ સ્ક્રૂ સામાન્ય રીતે પ્રમાણભૂત હેક્સ બોલ્ટ કરતાં વધુ ખર્ચાળ હોય છે.
- કાટ સંવેદનશીલતા: જ્યાં સુધી સ્ટેનલેસ અથવા કોટેડ તરીકે ઉલ્લેખિત ન હોય ત્યાં સુધી, ઉચ્ચ-શક્તિવાળા કાર્બન સ્ટીલના પ્રકારો ભેજવાળા વાતાવરણમાં કાટ માટે સંવેદનશીલ હોય છે.
- ટૂલ એક્સેસ: હેક્સાગોનલ હેડને રેન્ચ અથવા સોકેટ્સ માટે ચોક્કસ ક્લિયરન્સની જરૂર હોય છે, જે સોકેટ હેડ કેપ સ્ક્રૂની તુલનામાં ચુસ્ત રીતે મર્યાદિત જગ્યાઓમાં પડકારરૂપ હોઈ શકે છે.
- ઉચ્ચ ગ્રેડ પર બરડપણું: ખૂબ જ ઉચ્ચ-ગ્રેડ સ્ક્રૂ (દા.ત., ગ્રેડ 8 અથવા વર્ગ 12.9) બરડ હોઈ શકે છે અને જો ઓવરલોડ કરવામાં આવે તો તે વિકૃત થવાને બદલે વિનાશક રીતે નિષ્ફળ થઈ શકે છે.
ઉદ્યોગોમાં સામાન્ય અરજીઓ
ની વર્સેટિલિટી હેક્સ કેપ સ્ક્રૂ તેને વિવિધ ક્ષેત્રોમાં મુખ્ય બનાવે છે. ઉચ્ચ તાણ અને શીયર ફોર્સને હેન્ડલ કરવાની તેમની ક્ષમતા નિર્ણાયક એસેમ્બલીઓમાં તેમના ઉપયોગને સૂચવે છે.
ઓટોમોટિવ અને પરિવહન
ઓટોમોટિવ સેક્ટરમાં, આ ફાસ્ટનર્સ એન્જિનના ઘટકો, સસ્પેન્શન સિસ્ટમ્સ અને ડ્રાઇવટ્રેન એસેમ્બલીને સુરક્ષિત કરે છે. વાહનોમાં ઉચ્ચ કંપન સ્તરો ગ્રેડેડ હેક્સ કેપ સ્ક્રૂમાં સહજ ચોકસાઇ અને લોકીંગ ક્ષમતાઓની માંગ કરે છે. ગ્રેડ 8 અને મેટ્રિક 10.9 ફાસ્ટનર્સ વ્હીલ હબ અને સિલિન્ડર હેડ માટે પ્રમાણભૂત છે.
બાંધકામ અને માળખાગત સુવિધા
ઇમારતો અને પુલોમાં માળખાકીય સ્ટીલ જોડાણો ASTM A325 અને A490 હેક્સ કેપ સ્ક્રૂ પર ખૂબ આધાર રાખે છે. આ ફાસ્ટનર્સ ઇન્ફ્રાસ્ટ્રક્ચર પર લાદવામાં આવેલા મોટા સ્ટેટિક અને ડાયનેમિક લોડ્સને હેન્ડલ કરવા માટે ડિઝાઇન કરવામાં આવ્યા છે. તેમનું આંશિક થ્રેડીંગ સુનિશ્ચિત કરે છે કે શીયર પ્લેન મજબૂત અનથ્રેડેડ શૅન્ક પર થાય છે, જે માળખાના સલામતી માર્જિનને વધારે છે.
ભારે મશીનરી અને ઉત્પાદન
ઔદ્યોગિક સાધનો, જેમ કે હાઇડ્રોલિક પ્રેસ, કન્વેયર સિસ્ટમ્સ અને કૃષિ મશીનરી, ફ્રેમ એસેમ્બલી અને ઘટકોને માઉન્ટ કરવા માટે હેક્સ કેપ સ્ક્રૂનો ઉપયોગ કરે છે. વિવિધ લંબાઈ અને વ્યાસની ઉપલબ્ધતા એન્જિનિયરોને જાડા મેટલ પ્લેટ અથવા જટિલ એસેમ્બલી માટે સાંધાને કસ્ટમાઇઝ કરવાની મંજૂરી આપે છે.
વારંવાર પૂછાતા પ્રશ્નો (FAQ)
હેક્સ બોલ્ટ અને હેક્સ કેપ સ્ક્રૂ વચ્ચે શું તફાવત છે?
પ્રાથમિક તફાવત ઉત્પાદન સહનશીલતા અને સુવિધાઓમાં રહેલો છે. એ હેક્સ કેપ સ્ક્રૂ સ્ટાન્ડર્ડ હેક્સ બોલ્ટની સરખામણીમાં માથાની નીચે વોશર ફેસ, ચેમ્ફર્ડ છેડો અને કડક પરિમાણીય સહિષ્ણુતા ધરાવે છે. કેપ સ્ક્રૂ ઉચ્ચ-શક્તિ, ચોકસાઇવાળા એપ્લિકેશન માટે બનાવાયેલ છે, જ્યારે હેક્સ બોલ્ટનો ઉપયોગ ઢીલી ફિટ જરૂરિયાતો સાથે સામાન્ય હેતુઓ માટે થાય છે.
શું હું ગ્રેડ 8 હેક્સ કેપ સ્ક્રૂ સાથે ગ્રેડ 5 અખરોટનો ઉપયોગ કરી શકું?
ના, આ પ્રથા સખત નિરુત્સાહી છે. અખરોટ સ્ક્રુ કરતા તાકાતમાં સમાન અથવા વધુ હોવો જોઈએ. મજબૂત સ્ક્રૂ (ગ્રેડ 8) સાથે નબળા અખરોટ (ગ્રેડ 5) નો ઉપયોગ કરવાથી સ્ક્રૂ તેના યોગ્ય પ્રીલોડ સુધી પહોંચે તે પહેલાં અખરોટના થ્રેડો છીનવી શકે છે, જે સંયુક્ત નિષ્ફળતા તરફ દોરી જાય છે. હંમેશા ગ્રેડના નિશાનો સાથે મેળ ખાઓ.
હું હેક્સ કેપ સ્ક્રુના ગ્રેડને કેવી રીતે ઓળખી શકું?
ઇમ્પિરિયલ હેક્સ કેપ સ્ક્રૂમાં માથા પર રેડિયલ રેખાઓ હોય છે. કોઈ ગુણ ગ્રેડ 2 દર્શાવે છે, ત્રણ લીટીઓ ગ્રેડ 5 દર્શાવે છે અને છ લીટીઓ ગ્રેડ 8 દર્શાવે છે. મેટ્રિક સ્ક્રૂ "8.8," "10.9," અથવા "12.9" જેવા નંબરો દર્શાવે છે, જે તેમની મિલકત વર્ગનું પ્રતિનિધિત્વ કરે છે.
શું હેક્સ કેપ સ્ક્રૂ ફરીથી વાપરી શકાય છે?
પુનઃઉપયોગ એપ્લિકેશન અને સ્થિતિ પર આધાર રાખે છે. બિન-જટિલ, ઓછા-તણાવવાળા કાર્યક્રમોમાં, જો થ્રેડોને નુકસાન ન થાય તો તેનો વારંવાર ઉપયોગ કરી શકાય છે. જો કે, જટિલ માળખાકીય અથવા ઉચ્ચ-ટેન્શનના સાંધામાં, ખાસ કરીને ખેંચાયેલા બોલ્ટ્સ (ટોર્ક-થી-ઉપજ) નો સમાવેશ થાય છે, તેઓ સલામતી અને વિશ્વસનીયતાની ખાતરી કરવા માટે દૂર કર્યા પછી બદલવા જોઈએ.
શું લ્યુબ્રિકેશન ટોર્ક વિશિષ્ટતાઓને અસર કરે છે?
હા, નોંધપાત્ર રીતે. લ્યુબ્રિકેશન ઘર્ષણ ઘટાડે છે, એટલે કે સમાન ક્લેમ્પ લોડ મેળવવા માટે ઓછા ટોર્કની જરૂર પડે છે. ડ્રાય ટોર્ક સ્પેસિફિકેશનમાં તેલ લગાવવાથી બોલ્ટ વધુ કડક થઈ શકે છે અને સંભવિત બોલ્ટ તૂટી શકે છે. હંમેશા ટોર્ક ચાર્ટનો સંપર્ક કરો જે સ્પષ્ટ કરે છે કે મૂલ્ય શુષ્ક અથવા લ્યુબ્રિકેટેડ સ્થિતિ માટે છે.
ભાવિ વલણો પર નિષ્ણાત આંતરદૃષ્ટિ
ફાસ્ટનિંગ ટેક્નોલોજીનો લેન્ડસ્કેપ વિકસિત થઈ રહ્યો છે, જોકે હેક્સ કેપ સ્ક્રૂ પાયાનો પથ્થર રહે છે. તાજેતરના ઉદ્યોગના વલણો વિશિષ્ટ કોટિંગ્સની વધેલી માંગ તરફ નિર્દેશ કરે છે જે તાકાતનો બલિદાન આપ્યા વિના શ્રેષ્ઠ કાટ પ્રતિકાર પ્રદાન કરે છે. ઝિંક-ફ્લેક કોટિંગ્સ જેવી ટેક્નોલોજીઓ પરંપરાગત કેડમિયમ પ્લેટિંગના પર્યાવરણને અનુકૂળ વિકલ્પ તરીકે ટ્રેક્શન મેળવી રહી છે.
તદુપરાંત, પર વધતી જતી ભાર છે ડિજિટલ ટ્રેસેબિલિટી સપ્લાય ચેઇનમાં. નિર્ણાયકો વધુને વધુ બેચ-વિશિષ્ટ ડેટાને એમ્બેડ કરી રહ્યા છે તેની ખાતરી કરવા માટે નિર્ણાયક ઇન્ફ્રાસ્ટ્રક્ચરમાં ઉપયોગમાં લેવાતા દરેક હેક્સ કેપ સ્ક્રૂને તેના ઉત્પાદનના કાર્યમાં શોધી શકાય છે, ગુણવત્તા નિયંત્રણ અને જવાબદારીમાં વધારો થાય છે. જેમ જેમ એસેમ્બલી લાઇનમાં ઓટોમેશન વધે છે તેમ, રોબોટિક ટૂલિંગ ભૂલોને રોકવા માટે હેડ ભૂમિતિ અને થ્રેડ ફિટમાં સુસંગતતા વધુ સર્વોપરી બની જાય છે.
નિષ્કર્ષ અને પસંદગીની ભલામણો
તે હેક્સ કેપ સ્ક્રૂ આધુનિક ઇજનેરીમાં એક અનિવાર્ય ઘટક છે, જે ઉચ્ચ શક્તિ, ચોકસાઇ અને વિશ્વસનીયતાનું મિશ્રણ પ્રદાન કરે છે જે પ્રમાણભૂત બોલ્ટ્સ સાથે મેળ ખાતું નથી. ગ્રેડ, સામગ્રી અને ઇન્સ્ટોલેશન પ્રોટોકોલમાં તફાવતોને સમજીને, વ્યાવસાયિકો તેમની એસેમ્બલીની સલામતી અને આયુષ્યની ખાતરી કરી શકે છે. બ્રિજ ટ્રસને સુરક્ષિત કરવું હોય અથવા ઉચ્ચ-પ્રદર્શન એન્જિનને એસેમ્બલ કરવું હોય, હેક્સ કેપ સ્ક્રુની યોગ્ય પસંદગી માળખાકીય અખંડિતતા માટે મૂળભૂત છે.
કોણે હેક્સ કેપ સ્ક્રૂનો ઉપયોગ કરવો જોઈએ?
આ ફાસ્ટનર્સ ઇજનેરો, મિકેનિક્સ અને કોન્ટ્રાક્ટરો માટે આદર્શ છે જે આના પર કામ કરે છે:
- ઉચ્ચ કંપન મશીનરી અને ઓટોમોટિવ સિસ્ટમ્સ.
- સ્ટ્રક્ચરલ સ્ટીલ કનેક્શનને પ્રમાણિત લોડ રેટિંગની જરૂર હોય છે.
- ચોક્કસ ટોર્ક નિયંત્રણ અને ઉચ્ચ ક્લેમ્પ લોડની માંગ કરતી એપ્લિકેશન.
- વાતાવરણ જ્યાં સંયુક્ત નિષ્ફળતા નોંધપાત્ર સલામતી જોખમો બનાવે છે.
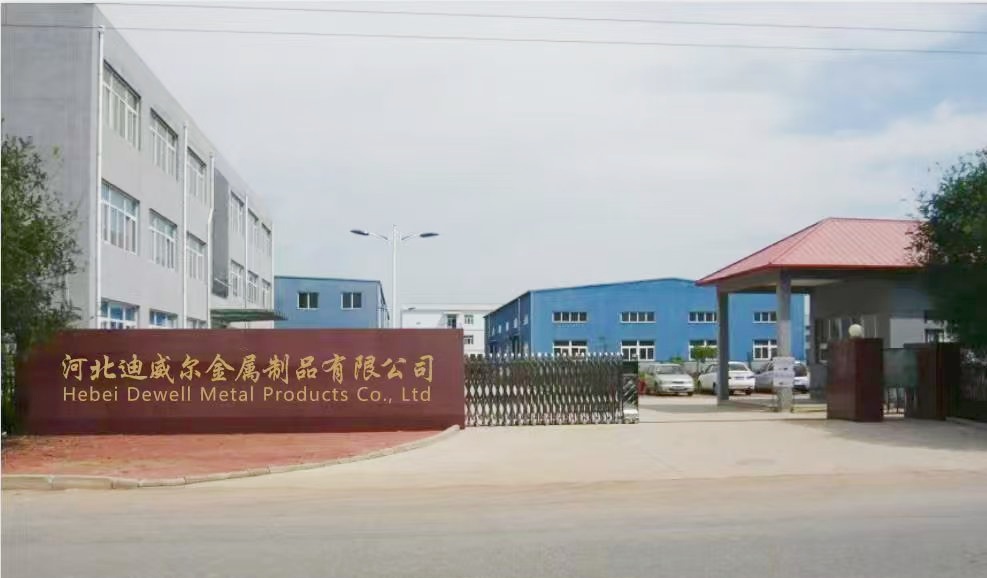
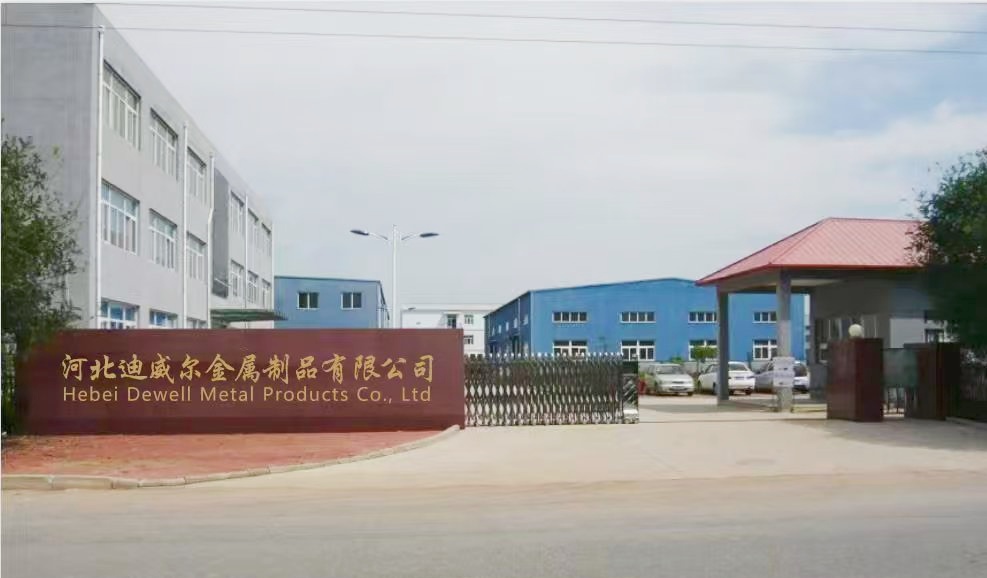
ગુણવત્તા માટે ભાગીદારી: Hebei Dewell Metal Products Co., LTD
એકવાર તમે હેક્સ કેપ સ્ક્રૂ માટે તમારી ચોક્કસ જરૂરિયાતો નક્કી કરી લો તે પછી, વિશ્વસનીય ઉત્પાદન ભાગીદારની પસંદગી એ અંતિમ નિર્ણાયક પગલું છે. હેબેઇ ડીવેલ મેટલ પ્રોડક્ટ્સ કું, લિ. સંશોધન, વિકાસ, ઉત્પાદન અને વૈશ્વિક વેચાણને એકીકૃત કરતા આધુનિક એન્ટરપ્રાઇઝના પ્રીમિયર ઉદાહરણ તરીકે ઊભું છે. યોંગનિયન ડિસ્ટ્રિક્ટમાં સ્થિત, હેન્ડન સિટી - ચીનમાં સૌથી મોટું પ્રમાણભૂત ભાગોનું વિતરણ કેન્દ્ર - ડેવેલ 2015 માં તેની સ્થાપના પછી "પ્રથમ અખંડિતતા, પ્રથમ ગુણવત્તા" ની ફિલસૂફીને સમર્પિત છે.
10 એકરમાં ફેલાયેલી ફેક્ટરી સાથે અને 60 થી વધુ મોટા પાયે ઉત્પાદન એકમોથી સજ્જ, ડેવેલ 400 થી વધુ જાતોના બોલ્ટ, નટ્સ અને સ્ટેમ્પ્ડ ભાગો સહિત ફાસ્ટનર્સની વ્યાપક શ્રેણીના ઉત્પાદનમાં નિષ્ણાત છે. શ્રેષ્ઠતા પ્રત્યેની તેમની પ્રતિબદ્ધતા તેમના મજબૂત ઈન્ફ્રાસ્ટ્રક્ચરમાં પ્રતિબિંબિત થાય છે, જેમાં સમર્પિત કન્ટેનર ફ્રેઈટ ટ્રાન્સફર સ્ટેશન, અદ્યતન સપાટી ટ્રીટમેન્ટ પ્લાન્ટ્સ અને બે વિશિષ્ટ R&D વિભાગોનો સમાવેશ થાય છે. રાષ્ટ્રીય અને આંતરરાષ્ટ્રીય ધોરણોનું ચુસ્તપણે પાલન કરીને, ડેવેલ એ સુનિશ્ચિત કરે છે કે દરેક ઉત્પાદન, ગ્રેડ 8 હેક્સ કેપ સ્ક્રૂથી લઈને વિશિષ્ટ મેટ્રિક વર્ગો સુધી, સખત ગુણવત્તા નિયંત્રણોને પૂર્ણ કરે છે.
દેશભરમાં 30 થી વધુ વેચાણ અને સેવા આઉટલેટ્સ દ્વારા સમર્થિત જાપાન, દક્ષિણ કોરિયા, યુરોપ, અમેરિકા અને દક્ષિણપૂર્વ એશિયામાં ઉત્પાદનોની નિકાસ સાથે, ડેવેલનો પ્રભાવ સ્થાનિક સરહદોથી વધુ વિસ્તરે છે. "સ્ક્રૂની ભાવનાને પ્રોત્સાહન આપવા અને ઉદ્યોગમાં ધોરણો લાવવા"ના વિઝનથી પ્રેરિત, હેબેઈ ડેવેલ મેટલ પ્રોડક્ટ્સ કંપની, લિમિટેડ જીવનના તમામ ક્ષેત્રોના ભાગીદારોને સહયોગ માટે આમંત્રણ આપે છે. મોટા પાયે ઈન્ફ્રાસ્ટ્રક્ચર પ્રોજેક્ટ્સ હોય કે ચોકસાઇવાળા ઓટોમોટિવ એસેમ્બલી માટે, Dewell સુરક્ષિત, વધુ કનેક્ટેડ વિશ્વ બનાવવા માટે જરૂરી ઉચ્ચ-ગુણવત્તાવાળા ફાસ્ટનિંગ સોલ્યુશન્સ પહોંચાડવા માટે તૈયાર છે.
પ્રાપ્તિ માટે આગળનાં પગલાં
તમારા પ્રોજેક્ટ માટે હેક્સ કેપ સ્ક્રૂ પસંદ કરતી વખતે, હંમેશા લોડ જરૂરિયાતો અને પર્યાવરણીય પરિસ્થિતિઓને વ્યાખ્યાયિત કરીને પ્રારંભ કરો. યોગ્ય ગ્રેડ અને સામગ્રી નક્કી કરવા માટે સંબંધિત ઉદ્યોગ ધોરણો (ASME, ASTM, ISO) નો સંપર્ક કરો. ખાતરી કરો કે તમારા પુરવઠા શૃંખલા ભાગીદારો અનુપાલન ચકાસવા માટે પ્રમાણિત પરીક્ષણ અહેવાલો પ્રદાન કરે છે. જટિલ એપ્લિકેશનો માટે, પૂર્ણ-સ્કેલ જમાવટ પહેલાં ટોર્ક મૂલ્યો અને સંયુક્ત વર્તનને માન્ય કરવા માટે પ્રોટોટાઇપ પરીક્ષણ હાથ ધરવાનું વિચારો.