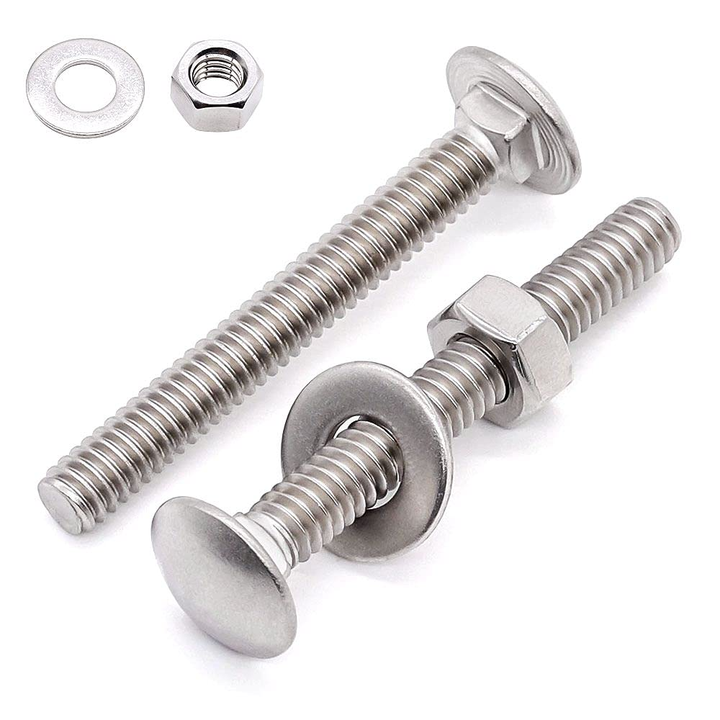
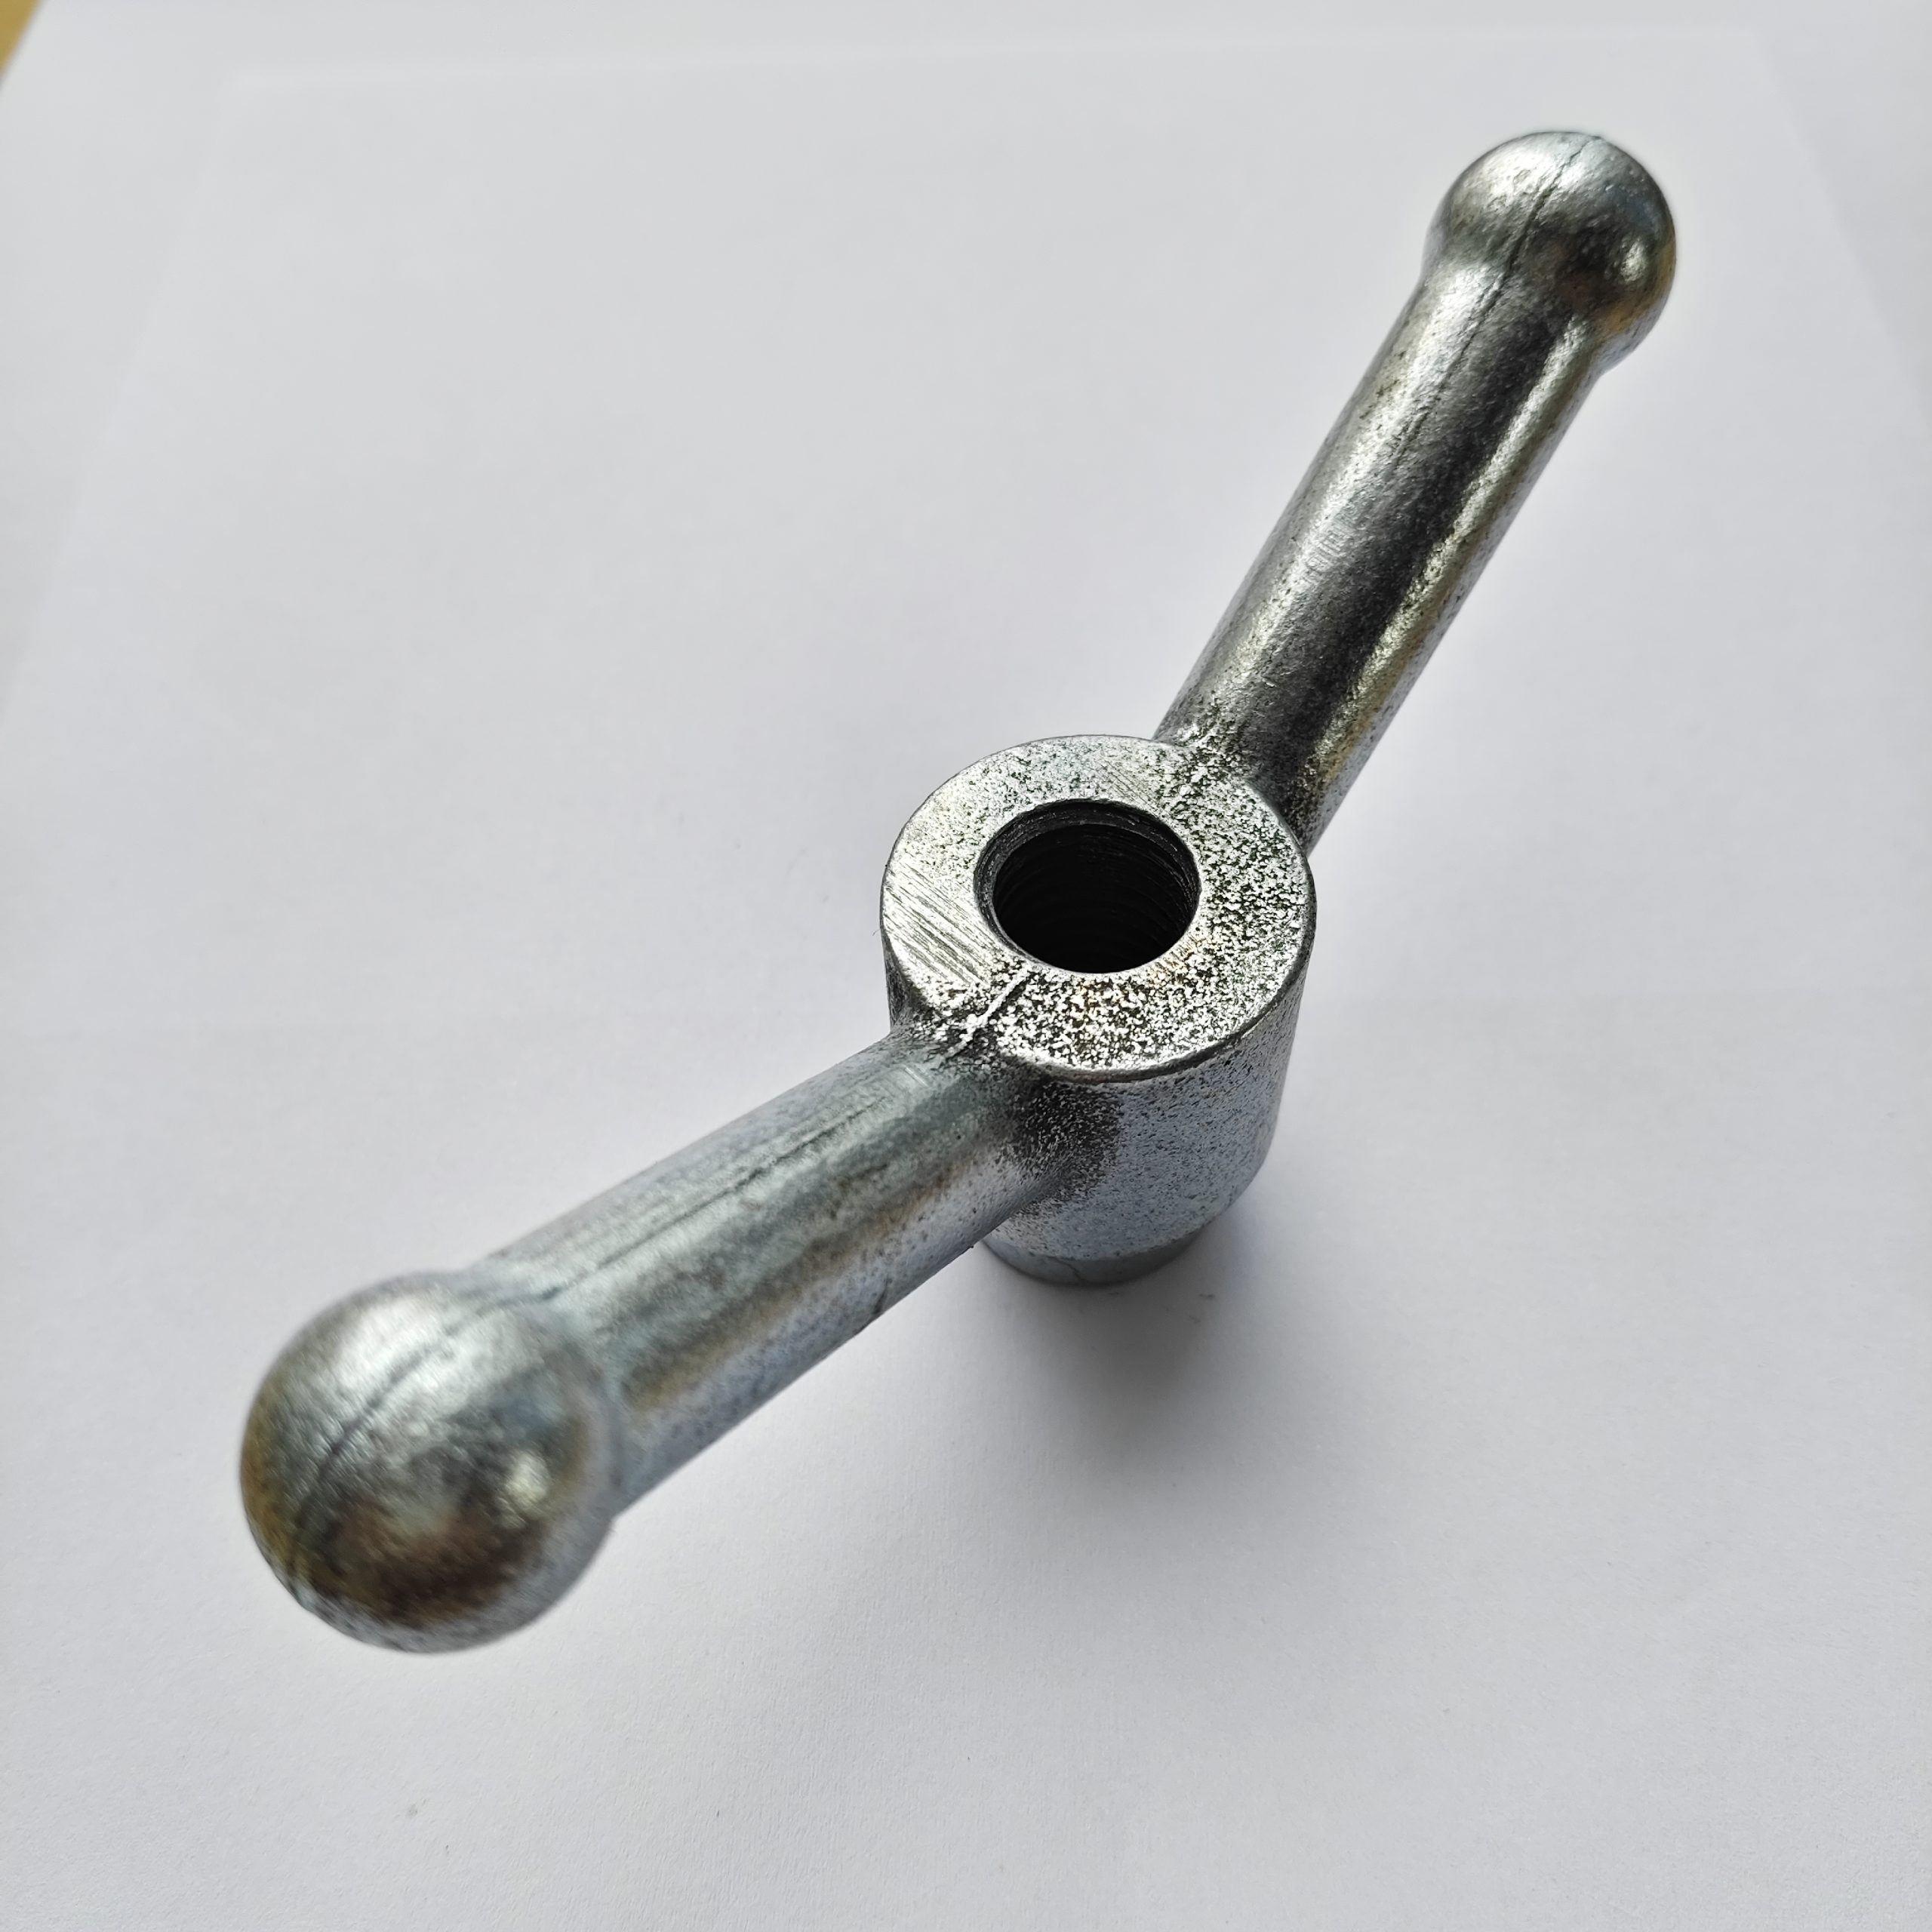
成形ボルトは、湾曲した構造フレームの固定、傾斜面への機器の取り付け、動的ねじり荷重下でのアライメントの維持など、標準的なハードウェアでは処理できない現実の固定問題を解決します。私たちは、お客様が 3 つの部品からなるアセンブリを 1 つのカスタム形状のボルトに置き換え、取り付け時間を 60% 短縮するのを見てきました。それは理論的ではありません。ジオメトリがエンジニアリングの意図と一致すると、それが起こります。
異形ボルトが成功するのに、なぜ標準ボルトが失敗するのか
標準の六角ボルトは、平らな座面、垂直な荷重経路、均一なクランプ力の分布を想定しています。しかし、現実の構造はそれに従わないのです。風力タービンのナセル マウントには複合曲率があります。鉄道車両のブレーキ ブラケットには、横方向のせん断力と垂直方向の予荷重が加わります。医療用画像ガントリーには、熱サイクル全体にわたるミクロンレベルの再現性が必要です。いずれの場合も、ボルトは単なるコネクタではなく、荷重経路の誘導、応力緩和、位置決めのアンカーとして機能します。
そこです 形のボルト 測定可能な価値を提供します。コンポーネントを強制的に適合させるのではなく、設計された輪郭に沿って力を伝達します。 45° オフセットの脚を備えた曲げボルトにより、別個のアングル ブラケットが不要になります。フランジ付きの輪郭のあるヘッドが、ワッシャー + スペーサー + ショルダーボルトのスタックを置き換えます。ダブルラジアスシャンクは、アルミニウムハウジングとスチールシャフトの間の膨張差に緩みなく対応します。
河北デューウェルの研究開発ラボでは、曲げ疲労の 17 を超えるバリエーションをテストし、50,000、100,000、500,000 サイクルでたわみを測定しました。結果は、形状設計により、ストレートボルトによる回避策と比較して、局所的な応力集中が最大 38% 軽減されることが示されています。すべての曲がりが等しいわけではありません。半径と直径の比率が重要です。冷間鍛造中の材料の粒子の流れは、輪郭を横切るのではなく、輪郭に従う必要があります。既製の曲がったボルトが早期に破損することが多いのはこのためです。
アウトソーシングできない 4 つの重要な設計上の決定
指定するとき 形のボルト、これら 4 つのパラメータが成功かフィールドの失敗を決定します。
- 呼び径に対する曲げ半径: 3×D 未満では、グレード 10.9 合金鋼に冷間成形亀裂が発生します。 8×D を超えると、弾性回復により最終的な形状が歪みます。
- 表面仕上げ位置: 亜鉛コーティングは、湿気が閉じ込められる隙間を避けなければなりません。 PTFE 潤滑剤は、曲げる前ではなく、曲げた「後」に適用した場合にのみ効果が持続します。
- ねじのかかり長さ: 角度のずれを考慮する必要があります。ナットが軸から 3° ずれて固定されている場合、12 mm のねじは効果的に 8 mm しかかみ合わない可能性があります。
- 材料グレードの互換性: ASTM A193 B7 は、DIN 933 8.8 よりも高温曲げに優れていますが、-20°C を下回ると延性が失われます。ステンレス 316 は海洋環境でも機能しますが、合金鋼と比べて引張強度が犠牲になります。
現場で純正ボルトを曲げてみるエンジニアもいます。私たちは、現場で曲げたボルトが 6 か月以内に故障した 22 件の事例を記録しました。そのほとんどが、肉眼では見えない微小亀裂が原因でした。精密成形には、制御された変形、成形後の熱処理、および完全なトレーサビリティが必要です。構造上の完全性を考えると、これは譲れないことです。
Hebei Dewell が再現可能なパフォーマンスを実現する方法
河北徳ウェル金属製品有限公司では、成形ボルトは思いつきではなく、当社の垂直ワークフローに組み込まれています。当社の CNC 統合冷間鍛造ラインは、ねじ切りの「前」にブランクを成形し、木目の連続性を保ちます。表面処理は社内で行われるため、狭い半径内であっても亜鉛層が均一に結合します。すべてのバッチは ASTM F606 に準拠した引張試験を受け、±0.05° に校正されたレーザー変位センサーを使用して曲げ角度が検証されます。
当社は 2 つの専門の研究開発部門を維持しています。1 つは複雑な成形時の冶金学的挙動に重点を置き、もう 1 つはアプリケーション固有の負荷モデリングに重点を置いています。東南アジアのクレーン メーカーが関節式ジブ ヒンジ用のボルトを必要としたとき、私たちは 14 のジオメトリに対して有限要素シミュレーションを実行し、次に物理疲労リグを使用して上位 3 つを検証しました。最終設計では、18 か月の稼働期間でヒンジの摩耗が 41% 減少しました。
当社の 10 エーカーの施設では、原材料の検査からコンテナへの積み込みまですべてを処理します。サードパーティ製のメッキはありません。外部委託されたスレッド処理はありません。物流の引き継ぎはありません。これにより、カスタムのリードタイムを 15 ~ 20 日保証します。 形のボルト、完全な文書が含まれています: 適合証明書、原産地、およびバッチ固有のテスト レポート。
適切なパートナーの選択は価格ではなく、予測可能性が重要です
低コストのサプライヤーは、成形ボルトを「曲がった標準部品」として見積もります。予備成形アニーリングは省略されます。曲げ後の応力緩和をスキップします。各ステーションでの寸法検証を省略します。結果?ボルトは目視検査に合格してもトルク保持チェックに不合格、または最悪の場合、最初の熱サイクルまで保持されます。
Hebei Dewell のアプローチは異なります。各形状のボルトをカスタム設計のコンポーネントとして扱います。組み立て順序をマッピングします。負荷ベクトルをシミュレートします。当社では、曲げ前ではなく、曲げ*後*の表面硬度を検証します。原材料の熱、マシンID、オペレーターのログに関連付けられたロット番号を付けて出荷されます。
プロジェクトに耐食性が必要な場合は、ASTM A153 準拠の溶融亜鉛メッキ グレード 8.8 を使用します。過酷な環境向けに、電解研磨仕上げを施したステンレス 316 ボルトを成形します。高強度用途の場合、12.9 合金鋼を冷間鍛造し、DIN EN ISO 898-1 に従って降伏強度を検証します。
400 を超える標準化されカスタマイズ可能な SKU が存在します。これは、カタログ エントリとしてではなく、建設、鉄道、エネルギー、産業機械全体に展開される実績のあるソリューションとして存在します。それぞれの質問は次のような質問から始まります。 構造物は実際にボルトに何をする必要があるのでしょうか? 製造が最も簡単なわけではありません。既存のツールに適合するものではありません。人々の安全、システムの稼働、ダウンタイムゼロを維持するもの。
異形ボルトはニッチなハードウェアではありません。これらは、形状と機能が融合するように設計された高精度ロード ディレクターです。デザインに直線以上のものが必要な場合は、形状から始めます。