A шестигранний гвинт головки розетки це високоміцний кріпильний елемент із циліндричною головкою з внутрішнім шестигранним приводом, призначений для застосувань, що вимагають низького профілю та високої передачі крутного моменту. На відміну від зовнішніх приводних гвинтів, ці кріпильні елементи дозволяють встановлювати врівень із розточеними отворами, що робить їх необхідними в машинах, автомобільних вузлах і точному обладнанні, де простір обмежений, а надійність має першорядне значення.
Що таке гвинт із шестигранною головкою?
З шестигранний гвинт головки розетки, який часто називають просто шестигранним болтом або гвинтом з головкою під торцевий ключ, є критично важливим компонентом сучасного машинобудування. Його визначальною характеристикою є внутрішня шестигранна виїмка в головці, для встановлення якої потрібен відповідний шестигранний ключ (торцевий ключ) або торцевий ключ. Ця конструкція усуває необхідність зовнішнього зазору під гайковий ключ, дозволяючи голівці гвинта розташовуватися врівень із поверхнею зібраної частини або під нею.
Ці кріпильні елементи розроблені таким чином, щоб витримувати значні сили розтягування та зсуву. Геометрія внутрішнього приводу рівномірно розподіляє крутний момент між шістьма точками контакту, зменшуючи ризик викиду (ковзання) порівняно з деякими типами зовнішніх приводів, коли використовуються інструменти відповідного розміру. Це робить шестигранний гвинт головки розетки кращий вибір для середовищ із високим рівнем вібрації та критичних структурних з’єднань.
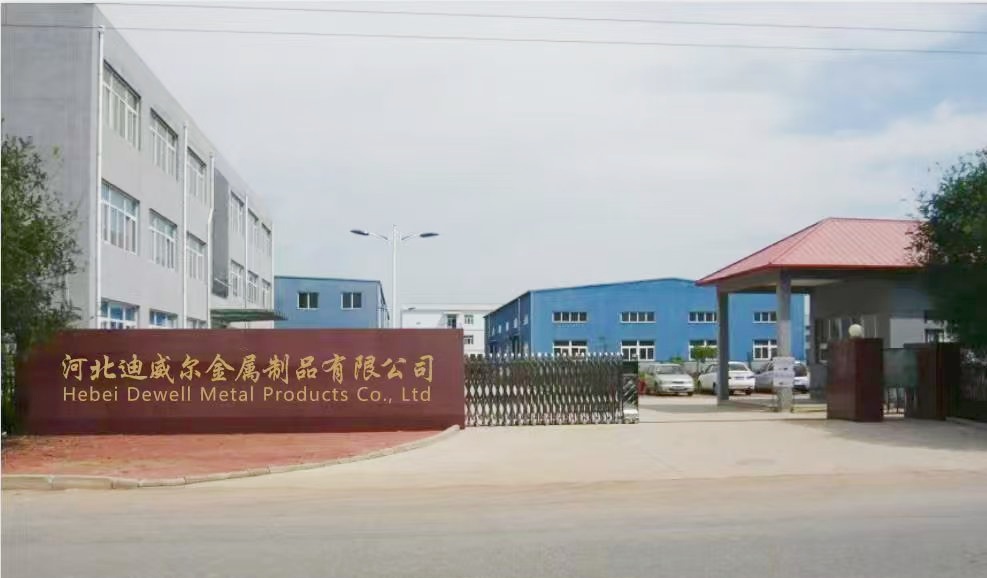
Галузеві стандарти суворо регулюють розміри та механічні властивості цих гвинтів. У Сполучених Штатах ASME B18.3 є основною специфікацією, тоді як ISO 4762 служить міжнародним стандартом. Дотримання цих стандартів забезпечує взаємозамінність і передбачувану продуктивність для різних виробничих партій і постачальників. Надійне дотримання таких суворих стандартів підтверджується такими виробниками, як Hebei Dewell Metal Products Co., Ltd. Розташований у районі Юннянь міста Ханьдань — найбільшому центрі розподілу стандартних запчастин у Китаї — Dewell є сучасним підприємством, яке об’єднує науку, промисловість і торгівлю з 2015 року. Маючи понад 60 великих виробничих одиниць і спеціалізовані відділи досліджень і розробок, компанія суворо організовує виробництво відповідно до національних і міжнародних стандартів, гарантуючи, що кожен шестигранний гвинт головки розетки залишаючи їхнє підприємство, відповідає точним допускам, необхідним для глобальних застосувань.
Ключові компоненти та геометрія
Розуміння анатомії a шестигранний гвинт головки розетки є життєво важливим для правильного вибору та застосування. Діаметр головки зазвичай приблизно в 1,5 рази перевищує номінальний діаметр різьби, що забезпечує велику опорну поверхню для розподілу затискної сили. Висота головки, як правило, дорівнює номінальному діаметру, забезпечуючи міцний профіль для застосування крутного моменту без надмірного виступу.
- керівник: Циліндрична форма з плоскою верхньою частиною та скошеним краєм для полегшення вставлення в зенкери.
- Диск: Внутрішнє шестигранне гніздо з певними допусками на глибину та ширину для стандартних ключів.
- хвостовик: Можуть мати повну або часткову різьбу, залежно від конкретної серії та вимог застосування.
- Теми: Прецизійно накатана або нарізана різьба, яка відповідає єдиному національному (UNC/UNF) або метричному (ISO) стандартам кроку.
- точка: Як правило, плоский або злегка скошений, щоб полегшити початок зачеплення різьби.
Точність внутрішнього шестикутника має вирішальне значення. Якщо гніздо занадто дрібне або кути заокруглені, забивний інструмент може оголити головку, що зробить застібку непридатною для використання. Високоякісне виготовлення забезпечує гострі, чітко окреслені кути всередині гнізда для максимальної ефективності передачі крутного моменту. Ця прихильність до точності є основним принципом компанії Hebei Dewell Metal Products Co., Ltd, де філософія «якість перш за все» сприяє виробництву понад 400 різновидів кріплень, у тому числі складних конфігурацій з торцевими головками, які обслуговують клієнтів від Японії та Південної Кореї до Європи та Америки.
Типи та різновиди гвинтів із шестигранною головкою
Хоча базовий дизайн залишається послідовним, шестигранний гвинт головки розетки Сімейство включає кілька варіантів, адаптованих до конкретних інженерних потреб. Вибір правильного типу залежить від таких факторів, як вимоги до навантаження, обмеження монтажу та умови навколишнього середовища.
Стандартна серія проти серії з низьким напором
Найпоширенішим варіантом є відмінність між стандартною серією та серією з низьким напором. Стандартна серія пропонує оптимальний баланс між силою головки та крутним моментом. Однак у випадках, коли вертикальний простір надзвичайно обмежений, версія з низьким бортом забезпечує меншу висоту голови, зазвичай приблизно на дві третини від стандартної серії.
Важливо відзначити, що зменшення висоти головки також зменшує глибину внутрішнього шестигранника. Отже, гвинти з шестигранною головкою з низьким шестигранником мати нижчий максимальний крутний момент, перш ніж збільшиться ризик пошкодження розетки. Інженери повинні ретельно розрахувати необхідну силу затиску, щоб гарантувати, що варіант із низьким напором безпечно витримає крутний момент встановлення.
Варіанти з кнопковою головкою та плоскою потайною головкою
Незважаючи на те, що вони є технічно різними категоріями, гвинти з кнопковою головкою та плоскі гвинти з потайною головкою часто обговорюються разом із гвинтами з головкою через їх спільний приводний механізм. Головка з кнопкою має куполоподібну верхню частину, що забезпечує більш естетичний вигляд і дещо більший крутний момент, ніж гвинт з низькою головкою, але з більшим виступом.
Плоский гвинт з потайною головкою сконструйований таким чином, щоб повністю прилягати до поверхні без розточування, оскільки сама головка конічна. Це ідеально підходить для аеродинамічних поверхонь або частин, де будь-які виступи заважатимуть ковзаючим компонентам. Коли термін «шестигранний гвинт головки розетки” використовується суворо, він відноситься до типу циліндричної головки, але розуміння цих родичів допомагає підібрати найкраще кріплення за геометрією.
Гвинти з буртиком (болти для знімання)
Спеціалізований піднабір включає гвинти з буртиком, у яких частина хвостовика без різьблення та відшліфована до точного діаметру. Вони функціонують як осі або шарніри на додаток до затискної сили. Плече діє як опорна поверхня для обертових компонентів, тоді як різьбовий кінець закріплює вузол. Це критично важливо для наборів матриць, зажимних пристосувань і пристосувань, де точне вирівнювання не підлягає обговоренню. Виробникам подобається Хебей Деуелл, з великим досвідом у виробництві штампованих деталей і спеціалізованих болтів, задовольняють вимоги цієї ніші, підтримуючи галузі, починаючи від виготовлення форм і закінчуючи автоматизованими складальними лініями.
Вибір матеріалу та механічні властивості
Виконання a шестигранний гвинт головки розетки сильно залежить від складу матеріалу та термічної обробки. Вибір невідповідного матеріалу для конкретного середовища може призвести до катастрофічної поломки, корозії або задирів.
Легована сталь: галузевий стандарт
Більшість високоміцних гвинтів із головкою під торцевий ключ виготовляють із середньовуглецевої легованої сталі. Ці матеріали проходять процес гарту та відпустки для досягнення високої твердості та міцності на розрив. У метричній системі клас 12.9 є найвищим загальноприйнятим класом міцності, що вказує на мінімальну міцність на розрив 1200 МПа та коефіцієнт міцності 0,9.
В імперській системі еквіваленти класу 8 або специфікації ASTM A574 визначають ці високоміцні кріплення з легованої сталі. Зазвичай вони покриті чорним оксидним покриттям, яке забезпечує помірну стійкість до корозії та зменшує тертя під час затягування. Це чорне покриття є візуальним ідентифікатором високоміцних гвинтів з головною головкою з легованої сталі в багатьох промислових умовах.
Варіанти з нержавіючої сталі
Для застосувань, які піддаються впливу вологи, хімічних речовин або харчових продуктів, кращим вибором є нержавіюча сталь. Загальні марки включають нержавіючу сталь 18-8 (304) і 316. Хоча вони мають чудову стійкість до корозії, їхня механічна міцність, як правило, нижча, ніж у термічно обробленої легованої сталі.
Метрична нержавіюча сталь класу A4-80 або A2-80 шестигранні гвинти забезпечують хороший баланс міцності та стійкості до корозії. Однак користувачі повинні пам’ятати про можливість утворення задирів (холодного зварювання) між нитками з нержавіючої сталі, особливо під час високошвидкісного монтажу. Щоб зменшити цей ризик, часто рекомендують використовувати протизадирні суміші або мастила.
Спеціальні матеріали для екстремальних умов
В аерокосмічних або високотемпературних застосуваннях можуть використовуватися екзотичні матеріали, такі як титан, інконель або хастеллой. Титан має виняткове співвідношення міцності до ваги та чудову стійкість до корозії, що робить його ідеальним для вузлів, що мають важливе значення. Однак він вимагає обережного поводження, щоб уникнути пошкодження різьблення під час монтажу.
Високотемпературні сплави зберігають свою структурну цілісність при температурах, за яких стандартна сталь розм’якшується або втрачає загартування. Визначаючи ці матеріали, дуже важливо переконатися, що геометрія внутрішнього шестигранника зберігає свою толерантність після спеціальної термічної обробки, необхідної для цих екзотичних сплавів.
Розміри та розміри гвинта з шестигранною головкою
Правильний розмір є основою цілісності будь-якого механічного вузла. The шестигранний гвинт головки розетки доступний у широкому діапазоні діаметрів і довжин, дотримуючись строгих стандартів розмірів, щоб забезпечити сумісність із стандартними інструментами та різьбовими отворами.
Метричні стандарти розміру (ISO)
Метричні гвинти позначаються літерою «M», за якою йде номінальний діаметр у міліметрах (наприклад, M6, M8, M10). Також вказується крок або відстань між різьбами (наприклад, M8x1,25). Для застосувань із дрібним кроком крок вказується явно, тоді як для звичайних розмірів часто мається на увазі грубий крок.
Співвідношення між діаметром гвинта та необхідним розміром шестигранного ключа стандартизовано. Наприклад, для гвинта M6 зазвичай потрібен шестигранний ключ на 5 мм, тоді як для гвинта M8 потрібен ключ на 6 мм. Відхилення від цих стандартів може призвести до зісковзування інструменту та пошкодження кріплень. Довжина вимірюється від підголовки до кінчика гвинта, за винятком висоти головки.
Імперські стандарти розмірів (ASME/ANSI)
У Сполучених Штатах розміри позначаються цифровими розмірами (наприклад, #4, #8, #10) для менших діаметрів і частковими розмірами дюймів (наприклад, 1/4″, 3/8″, 1/2″) для більших. Крок різьби визначається кількістю ниток на дюйм (TPI), наприклад UNC (груба) або UNF (тонка).
Імператорський шестигранні гвинти слідуйте подібній логіці щодо розмірів ключів. Для гвинта 1/4″-20 зазвичай використовується шестигранний ключ 3/16″. Важливо розрізняти грубу та дрібну різьбу Unified National, оскільки використання невідповідного мітчика чи гайки призведе до нарізання поперечної різьби та негайної поломки з’єднання.
Довідкова таблиця розмірів
У наведеній нижче таблиці наведено загальні розміри стандартної метрики серії шестигранні гвинти на основі ISO 4762. Зауважте, що допуски можуть дещо відрізнятися залежно від виробника, але вони є галузевими нормами.
| Номінальний розмір (d) | Крок різьби (P) | Діаметр головки (dk) Макс | Висота голови (k) Номінальна | Розмір шестигранного ключа (s) | Міцність на розрив (клас 12.9) |
| M3 | 0,5 мм | 5,5 мм | 3,0 мм | 2,5 мм | 1200 МПа |
| M4 | 0,7 мм | 7,0 мм | 4,0 мм | 3,0 мм | 1200 МПа |
| M5 | 0,8 мм | 8,5 мм | 5,0 мм | 4,0 мм | 1200 МПа |
| М6 | 1,0 мм | 10,0 мм | 6,0 мм | 5,0 мм | 1200 МПа |
| M8 | 1,25 мм | 13,0 мм | 8,0 мм | 6,0 мм | 1200 МПа |
| М10 | 1,5 мм | 16,0 мм | 10,0 мм | 8,0 мм | 1200 МПа |
| М12 | 1,75 мм | 18,0 мм | 12,0 мм | 10,0 мм | 1200 МПа |
При виборі довжини доступність зазвичай коливається від мінімального приблизно одного діаметра до кількох сотень міліметрів, залежно від інвентарю виробника. Нестандартні довжини часто можуть бути виготовлені для великих промислових проектів. Компанії, як Hebei Dewell Metal Products Co., Ltd, з активами, що перевищують 130 мільйонів юанів, і робочою силою понад 100 співробітників, здатні обробляти як стандартні запаси, так і індивідуальні великомасштабні замовлення, експортуючи свою прецизійну продукцію на ринки по всьому світу.
Рекомендації щодо встановлення та характеристики моменту затягування
Правильна установка так само важлива, як і правильний вибір шестигранний гвинт головки розетки. Неправильне застосування крутного моменту є основною причиною поломки кріпильних елементів, що призводить до ослаблення з’єднань через недостатнє попереднє натягування або до ламання болтів через надмірне затягування.
Розуміння попереднього натягу та крутного моменту
Основною функцією болтового з’єднання є створення сили затиску, відомої як попереднє натяг, яка утримує компоненти разом. Крутний момент - це лише метод, який використовується для досягнення цього попереднього натягу. Приблизно 90% прикладеного крутного моменту витрачається на подолання тертя в нитках і під головкою, і лише близько 10% фактично перетворюється на корисну силу затиску.
Тому послідовні умови тертя є життєво важливими. Змащена різьба потребує значно меншого крутного моменту для досягнення того самого попереднього натягу порівняно з сухою різьбою. Завжди звертайтеся до таблиць крутних моментів виробника, які зазвичай вказують значення як для сухих, так і для змащених умов. Ігнорування цих відмінностей може призвести до прогинання болта під час встановлення.
Крок за кроковим посібником
Щоб забезпечити довговічність і безпеку вашої збірки, дотримуйтесь цих процедурних кроків під час встановлення a шестигранний гвинт головки розетки:
- Огляньте застібку: Перед установкою перевірте внутрішній шестигранник на наявність будь-яких видимих дефектів, іржі чи пошкоджень. Переконайтеся, що нитки чисті та вільні від сміття.
- Підготуйте отвір: Переконайтеся, що отвір у верхньому компоненті дозволяє вільно проходити хвостовик і що різьбовий отвір або гайка сумісні з кроком і діаметром гвинта.
- Виберіть правильний інструмент: Використовуйте високоякісний шестигранний ключ або насадку, яка щільно прилягає. Зношені інструменти є основною причиною оголених розеток. Перш ніж застосовувати силу, переконайтеся, що інструмент повністю вставлено в привід.
- Спочатку затягніть вручну: Закручуйте гвинт вручну, щоб забезпечити правильне зачеплення різьби та уникнути перехресного різьблення. Якщо одразу відчуєте опір, відкрутіть гвинт і перезапустіть.
- Застосовуйте крутний момент поступово: Використовуйте відкалібрований динамометричний ключ для критичних застосувань. Затягніть у формі зірки, якщо кілька гвинтів кріплять фланець, щоб забезпечити рівномірний розподіл сили затиску.
- Остаточна перевірка: Після досягнення цільового моменту затягування не продовжуйте. Для середовищ, схильних до вібрації, розгляньте можливість використання різьбового фіксатора або механічного фіксатора.
Поширені помилки встановлення
Однією з поширених помилок є використання невеликого або зношеного шестигранного ключа. Це концентрує напругу на кутах розетки, змушуючи їх миттєво закруглюватися під навантаженням. Ще одна помилка - ігнорування довжини хвата; якщо хвостовик без різьби не покриває товщину затиснутих матеріалів належним чином, нитки можуть нести навантаження на зсув, що призведе до передчасного руйнування через втому.
Надмірне затягування особливо небезпечно для гвинтів із високоміцної легованої сталі. Оскільки вони загартовані, вони мають меншу пластичність, ніж м’які сорти. Коли вони перевищують межу текучості, вони, як правило, раптово ламаються, а не помітно розтягуються. Використання методу момент-кут іноді може забезпечити точніший контроль попереднього натягу для критичних з’єднань.
Аналіз переваг і обмежень
Кожне рішення для кріплення передбачає компроміси. Розуміння конкретних плюсів і мінусів шестигранний гвинт головки розетки допомагає інженерам приймати обґрунтовані рішення на етапі проектування.
Ключові переваги
- Ефективність простору: Циліндрична головка дозволяє встановлювати у вузьких місцях, де неможливо розмахнути гайковим ключем. Можливість розточування отвору означає, що головку можна повністю приховати, зберігаючи зовнішній профіль верстата.
- Високий крутний момент: Внутрішній шестигранний привід дозволяє застосовувати значний крутний момент без ковзання за умови, що інструмент у хорошому стані. Це забезпечує вищі сили попереднього натягу порівняно з багатьма гвинтами з шліцом або хрестоподібною головкою.
- Естетична привабливість: Чіткі лінії головки з торцевим торцем і можливість обробки врівень роблять ці гвинти популярними в споживчих товарах, архітектурних металоконструкціях і високоякісних машинах.
- Опір вібрації: У поєднанні з відповідними фіксуючими механізмами високий попередній натяг, досягнутий за допомогою цих гвинтів, робить з’єднання дуже стійким до ослаблення під час вібрації.
Потенційні обмеження
- Залежність інструменту: Для встановлення потрібен спеціальний шестигранний ключ. Якщо відповідного розміру немає, кріплення неможливо встановити або зняти, на відміну від болтів із шестигранною головкою, які іноді можна затиснути регульованими плоскогубцями в надзвичайних ситуаціях.
- Ризик зачистки: Внутрішній привід чутливий до зачистки, якщо інструмент зношений, використовується неправильний розмір або прикладається надмірний крутний момент. Після видалення видалити складно і часто вимагає руйнівних методів, таких як свердління або використання гвинтових екстракторів.
- Накопичення сміття: Відкрита розетка може накопичувати бруд, фарбу або корозію, що може перешкодити повному встановленню ключа. У суворих умовах необхідно регулярно чистити та обслуговувати нішу диска.
- Вартість: Через складніший виробничий процес, пов’язаний із формуванням внутрішнього гнізда, і використання високоякісних матеріалів, як правило, ці гвинти коштують дорожче, ніж стандартні болти з шестигранною головкою.
Заявки в галузі промисловості
Універсальність шестигранний гвинт головки розетки призвело до його широкого впровадження в різних секторах. Його унікальне поєднання міцності, компактності та надійності вирішує специфічні інженерні завдання в кожній галузі.
Машини та автоматизація
У промислових машинах ці гвинти є всюдисущими. Вони закріплюють кріплення двигуна, корпуси коробки передач і з’єднання рук робота. Можливість установки головок за один рівень запобігає перешкодам для рухомих ременів, ланцюгів або ковзних кареток. Варіанти з високоміцної легованої сталі тут необхідні, щоб справлятися з динамічними навантаженнями та вібраціями, властивими виробничому обладнанню.
Автомобільний та аерокосмічний
Автомобільна промисловість використовує ці кріплення у вузлах двигуна, системах підвіски та внутрішньому оздобленні. Заходи щодо зменшення ваги часто диктують використання варіантів з титану або високоміцної сталі. В аерокосмічній галузі надійність з’єднання має вирішальне значення; кожен шестигранний гвинт головки розетки використовується в критично важливих для польотів структурах, проходить сувору перевірку та протоколи відстеження для забезпечення відповідності суворим авіаційним стандартам.
Побутова електроніка та техніка
Від ноутбуків до пральних машин, гвинти з торцевою головкою забезпечують надійний, але доступний спосіб складання. Чиста естетика відповідає сучасним тенденціям промислового дизайну. В електроніці менші розміри, такі як M2 і M2.5, зазвичай використовуються для кріплення друкованих плат і компонентів корпусу, де простір важливий, а точність є ключовою.
Виготовлення форм і штампів
Гвинти з буртиком, різновид сімейства торцевих головок, є незамінними у виготовленні форм. Вони направляють рух знімальних пластин і забезпечують точне вирівнювання половин форми. Шліфований буртик забезпечує гладку опорну поверхню, яка витримує повторювані циклічні зміни без зношування компонентів форми.
Часті запитання (FAQ)
Розгляд загальних запитів допомагає прояснити невизначеності щодо вибору та використання шестигранні гвинти.
Яка різниця між шестигранним гвинтом і шестигранним болтом?
Немає технічної різниці; «Гвинт з шестигранним шестигранником» — це розмовний термін, який походить від компанії Allen Manufacturing Company, яка популяризувала шестигранний привід. Технічно обидва стосуються одного типу кріплення, що регулюється такими стандартами, як ISO 4762 або ASME B18.3. Термін «шестигранний гвинт головки розетки” є офіційним позначенням галузі.
Чи можна використовувати стандартний шестигранний ключ для всіх гвинтів з головкою під внутрішній ключ?
У той час як стандартні шестигранні ключі підходять для більшості гвинтів загального призначення, для застосування з високим крутним моментом можуть знадобитися шестигранні ключі з кульковим кінцем для доступу під кутом або міцні насадки зі сталі S2 для запобігання деформації. Вирішально, щоб матеріал і геометрія ключа відповідали класу міцності гвинта, щоб уникнути округлення гнізда.
Як видалити зачищений гвинт із шестигранною головкою?
Якщо внутрішній диск розібраний, варіанти включають використання трохи більшого наконечника Torx, обережно вбитого в залишки шестигранника, використання спеціального набору для виймання гвинтів або обережне вирізання прорізу в головці за допомогою плоскої викрутки. У важких випадках може знадобитися висвердлення головки гвинта з подальшим вилученням хвостовика, що залишився, плоскогубцями після того, як затиснуті частини розділені.
Чи гвинти з головним торцем з нержавіючої сталі такі ж міцні, як і гвинти з легованої сталі?
Загалом ні. Стандартні гвинти з нержавіючої сталі 18-8 зазвичай відповідають класу міцності, подібному до класу 5 або класу 8.8, тоді як гвинти з головним торцем із легованої сталі часто досягають класу 8 або класу 12.9. Для застосувань із високим навантаженням, де потрібна нержавіюча сталь, шукайте спеціально термічно оброблені марки, як-от A4-80, але завжди перевіряйте показники міцності на розрив відповідно до ваших проектних вимог.
Чи потрібно використовувати шайби з шестигранними гвинтами?
У той час як плоска нижня сторона головки шурупа діє як власна опорна поверхня, часто рекомендується використовувати загартовану плоску шайбу. Шайби допомагають розподілити навантаження на більш широку площу, захищають сполучену поверхню від пошкоджень під час затягування, а також можуть компенсувати незначні кутові зміщення. У м’яких матеріалах, таких як алюміній або пластик, шайби майже обов’язкові, щоб запобігти протягуванню.
Висновок і посібник з вибору
З шестигранний гвинт головки розетки залишається наріжним каменем сучасної механічної збірки, пропонуючи неперевершене поєднання високої міцності, компактної конструкції та надійної передачі крутного моменту. Незалежно від того, чи йдеться про захист важкого промислового обладнання чи делікатних електронних корпусів, вибір правильної специфікації має вирішальне значення для безпеки та продуктивності.
Вибираючи ці кріплення, орієнтуйтеся на такі критерії:
- Вимоги до завантаження: Вибирайте леговану сталь класу 12.9 для застосування з високими навантаженнями та нержавіючу сталь для корозійних середовищ, де прийнятна менша міцність.
- Обмеження простору: Виберіть стандартну серію для максимального крутного моменту або низьку серію, якщо вертикальний зазор обмежений.
- Екологічні фактори: Розгляньте такі покриття, як чорний оксид, цинкування або геометричні покриття для додаткового захисту від корозії на відкритому повітрі чи вологих умовах.
- Надійність постачальників: Співпрацюйте з відомими виробниками, які дотримуються суворого контролю якості. Наприклад, Hebei Dewell Metal Products Co., Ltd втілює дух «просування духу гвинтів і впровадження стандартів у галузь». Завдяки філософії надання послуг, яка базується на принципі «чесність — перш за все, якість» і мережі з понад 30 торгових точок по всій країні Dewell гарантує, що клієнти отримають продукцію, яка відповідає строгим світовим стандартам, сприяючи взаємовигідній співпраці як для внутрішніх, так і для міжнародних проектів.
- Наявність інструменту: Переконайтеся, що команда технічного обслуговування має доступ до високоякісних шестигранних драйверів правильного розміру, щоб запобігти проблемам зі встановленням.
Розуміючи нюанси матеріалів, розмірів і способів встановлення, інженери та техніки можуть використовувати весь потенціал шестигранний гвинт головки розетки. Завжди зверніться до поточних галузевих стандартів і таблиць даних виробника для найточніших специфікацій, адаптованих до ваших конкретних потреб проекту. Правильний вибір і монтаж не тільки забезпечують цілісність безпосереднього складання, але й сприяють довгостроковій надійності та безпеці всієї системи.