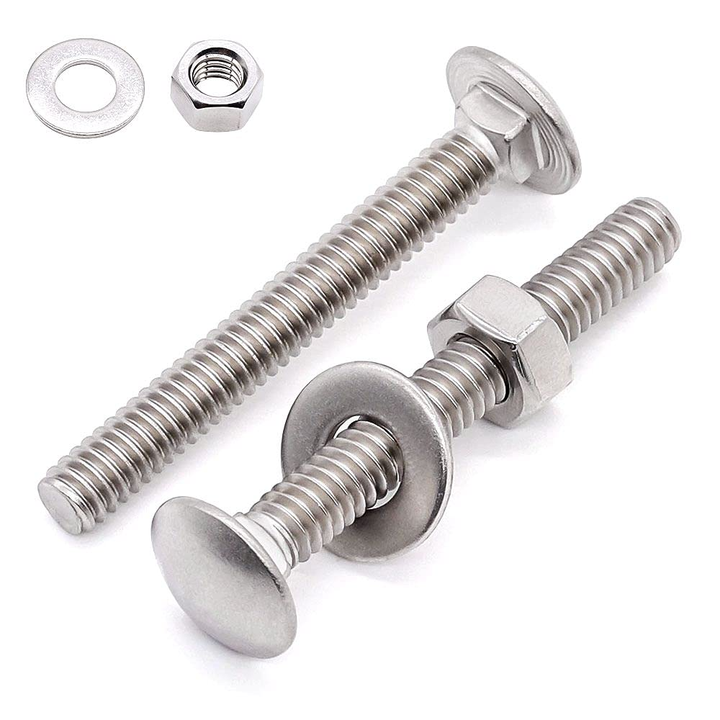
ശരി തിരഞ്ഞെടുക്കുന്നു സ്റ്റീൽ ഘടന വലിയ മേലങ്കി ബോൾട്ട് ഷെൽഫിൽ നിന്ന് ഏറ്റവും വലുതോ തിളക്കമുള്ളതോ ആയ ഓപ്ഷൻ പിടിച്ചെടുക്കുന്നതിനെക്കുറിച്ചല്ല. ഇത് മെറ്റീരിയൽ ശക്തി, ഉപരിതല ഫിനിഷിംഗ്, ഡൈമൻഷണൽ കൃത്യത, ഇൻസ്റ്റാളേഷൻ സ്വഭാവം എന്നിവയെ യഥാർത്ഥ ലോക ലോഡ് പാതകളിലേക്ക്-പ്രത്യേകിച്ച് നിമിഷത്തെ പ്രതിരോധിക്കുന്ന ഫ്രെയിമുകൾ, ബ്രിഡ്ജ് കണക്ഷനുകൾ അല്ലെങ്കിൽ ഉയർന്ന കാറ്റ് റൂഫ് സിസ്റ്റങ്ങൾ എന്നിവയുമായി പൊരുത്തപ്പെടുന്നതിനെക്കുറിച്ചാണ്. Hebei Dewell Metal Products Co., LTD-ൽ, ജപ്പാൻ, ജർമ്മനി, യു.എസ്. മിഡ്വെസ്റ്റ് എന്നിവിടങ്ങളിലെ പ്രോജക്റ്റുകൾക്ക് ഞങ്ങൾ 12,000 ടൺ ഘടനാപരമായ ബോൾട്ടുകൾ വിതരണം ചെയ്തിട്ടുണ്ട്-ഞങ്ങൾ പരിശോധിച്ച ഓരോ പരാജയവും മൂന്ന് തെറ്റിദ്ധാരണകളിൽ ഒന്നായി കണ്ടെത്തി: തെറ്റായ ഗ്രേഡ് തിരഞ്ഞെടുക്കൽ, പൊരുത്തമില്ലാത്ത പ്രയോഗം, അല്ലെങ്കിൽ പരിസ്ഥിതിക്ക് വിരുദ്ധമായ പ്രയോഗം.
ഗ്രേഡ്, ജ്യാമിതി, ഗ്രിപ്പ് ദൈർഘ്യം: നോൺ-നെഗോഷ്യബിൾ ട്രയാഡ്
ASTM A325, A490 ബോൾട്ടുകൾ വടക്കേ അമേരിക്കൻ സ്റ്റീൽ ഫ്രെയിമിംഗിൽ ആധിപത്യം പുലർത്തുന്നു; ISO 898-1 ഗ്രേഡ് 8.8 ഉം 10.9 ഉം യൂറോപ്പിനെയും ഏഷ്യയെയും ഭരിക്കുന്നു. എന്നാൽ ഗ്രേഡ് മാത്രം പകുതി കഥ പറയുന്നു. വലിപ്പം കുറഞ്ഞ ത്രെഡ് എൻഗേജ്മെൻ്റുള്ള ഗ്രേഡ് 10.9 ബോൾട്ട് സൈക്ലിക് ലോഡിംഗിന് കീഴിൽ പിടിക്കില്ല-ടാൻസൈൽ ശക്തി കടലാസിൽ പരിശോധിച്ചാലും. ഞങ്ങൾ ഗ്രിപ്പ് ദൈർഘ്യം അളക്കുന്നു - ത്രെഡ് ചെയ്യാത്ത ഭാഗം ഷിയർ ലോഡ് വഹിക്കുന്നു - മൊത്തം നീളമല്ല. 32 mm പ്ലേറ്റ് സ്റ്റാക്ക് നങ്കൂരമിടുന്ന 20 mm വ്യാസമുള്ള ബോൾട്ടിന്, ഏറ്റവും കുറഞ്ഞ ഗ്രിപ്പ് ≥35 mm ആയിരിക്കണം. അതിൽ കുറവോ? ഷിയർ വിമാനങ്ങൾ ത്രെഡുകളിലേക്ക് മാറുന്നു. അവിടെയാണ് ക്ഷീണം വിള്ളലുകൾ തുടങ്ങുന്നത്.
ഹെക്സ് ഹെഡ് ജ്യാമിതിയും പ്രധാനമാണ്. സ്റ്റാൻഡേർഡ് DIN 933 ഹെഡ്സ് ജനറൽ അസംബ്ലിക്ക് വേണ്ടി പ്രവർത്തിക്കുന്നു - എന്നാൽ ഉയർന്ന പ്രീലോഡിൽ, വൃത്താകൃതിയിലുള്ള കോണുകൾ സമ്മർദ്ദം കേന്ദ്രീകരിക്കുന്നു. കാറ്റ് ടർബൈൻ ടവർ ജോയിൻ്റുകളിലെ ഞങ്ങളുടെ ക്ലയൻ്റുകൾ ഹെവി-ഹെക്സ് (DIN 6914) ഹെഡുകളിലേക്ക് മാറി. ഫലം: ഷങ്ക്-ടു-ഹെഡ് ട്രാൻസിഷനിൽ 27% കുറഞ്ഞ സ്ട്രെസ് കോൺസൺട്രേഷൻ, പ്രൂഫ്-ലോഡ് ടെസ്റ്റിംഗ് സമയത്ത് സ്ട്രെയിൻ ഗേജ് മാപ്പിംഗ് വഴി പരിശോധിച്ചുറപ്പിച്ചു.
മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ പരിസ്ഥിതിയെ പിന്തുടരുന്നു, മുൻഗണനയല്ല. തീരദേശ വ്യാവസായിക മേഖലകളിൽ 25 വർഷത്തിലേറെയായി ഹോട്ട്-ഡിപ്പ് ഗാൽവനൈസ്ഡ് ഗ്രേഡ് 8.8 ബോൾട്ടുകൾ. സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ 304 ബോൾട്ടുകൾ അവിടെ വേഗത്തിൽ തുരുമ്പെടുക്കുന്നു - ക്ലോറൈഡ് പിറ്റിംഗ് നിഷ്ക്രിയ പാളിയുടെ സമഗ്രതയെ പരാജയപ്പെടുത്തുന്നു. എന്നിട്ടും ആസിഡുകൾ ഇടയ്ക്കിടെ കഴുകുന്ന ഭക്ഷ്യ സംസ്കരണ പ്ലാൻ്റുകളിൽ, സ്റ്റെയിൻലെസ് വിജയങ്ങൾ. വിട്ടുവീഴ്ചയില്ല. കുറുക്കുവഴികളില്ല.
ഇൻസ്റ്റാളേഷൻ മുറുകുന്നില്ല-ഇത് നിയന്ത്രിത പ്രീലോഡാണ്
മിക്ക ഫീൽഡ് പരാജയങ്ങളും ഇൻസ്റ്റലേഷനുശേഷമാണ് സംഭവിക്കുന്നത് - ഫാബ്രിക്കേഷൻ സമയത്തല്ല. എന്തുകൊണ്ട്? കാരണം ടോർക്ക് റെഞ്ചുകൾ പ്രീലോഡിനെ നിയന്ത്രിക്കുന്നില്ല. അവ ഘർഷണം നിയന്ത്രിക്കുന്നു. കൂടാതെ ഘർഷണം വൻതോതിൽ വ്യത്യാസപ്പെടുന്നു: ലൂബ്രിക്കേറ്റഡ് വേഴ്സസ് ഡ്രൈ ത്രെഡുകൾ, സിങ്ക് കോട്ടിംഗ് കനം, അന്തരീക്ഷ ഈർപ്പം പോലും. 2023-ൽ 14 ചൈനീസ് സ്റ്റീൽ ഇറക്ഷൻ ക്രൂവിൽ നടത്തിയ ഒരു സൈറ്റ് ഓഡിറ്റിൽ, സമാനമായ 24 mm A325 ബോൾട്ടുകൾക്ക് ടോർക്ക് മൂല്യങ്ങൾ ± 38% വ്യത്യാസപ്പെട്ടിരിക്കുന്നു - 11% കണക്ഷനുകൾ ആവശ്യമായ ഏറ്റവും കുറഞ്ഞ ക്ലാമ്പ് ഫോഴ്സിനേക്കാൾ താഴെയായി.
ക്രിട്ടിക്കൽ ജോയിൻ്റുകൾക്കായി ഡയറക്ട് ടെൻഷൻ ഇൻഡിക്കേറ്ററുകൾ (ഡിടിഐകൾ) ഞങ്ങൾ ശുപാർശ ചെയ്യുന്നു-അല്ലെങ്കിൽ RCSC സ്പെസിഫിക്കേഷൻ അനുസരിച്ച് കാലിബ്രേറ്റഡ് ടേൺ-ഓഫ്-നട്ട് രീതി. ഗ്രേഡ് 10.9 M24 ബോൾട്ടുകൾക്കായി, ഞങ്ങളുടെ ലാബ്-ടെസ്റ്റ് ചെയ്ത സീക്വൻസ് ഇതാണ്: സ്നഗ്-ഇറുകുക (കൈ-ഇറുകിയതും ഒരു പൂർണ്ണ തിരിവും), തുടർന്ന് കൃത്യമായി 270 ഡിഗ്രി കഴിഞ്ഞ സ്നഗിലേക്ക് തിരിക്കുക. ഇത് ലൂബ്രിക്കൻ്റ് ബാച്ചോ ഓപ്പറേറ്റർ ക്ഷീണമോ പരിഗണിക്കാതെ സ്ഥിരമായ 70-75% വിളവ് പ്രീലോഡ് നൽകുന്നു.
ഉപരിതല തയ്യാറെടുപ്പ് ഓപ്ഷണൽ അല്ല. അടിസ്ഥാന ലോഹത്തിൽ മിൽ സ്കെയിൽ? പൊടിക്കുക. വാഷറിൻ്റെ മുഖത്ത് ഓവർസ്പ്രേ പെയിൻ്റ് ചെയ്യണോ? അത് നീക്കം ചെയ്യുക. ഒരു മിസ്ഡ് സ്പോട്ട് ഫലപ്രദമായ ക്ലാമ്പിംഗ് ഏരിയ 40% വരെ കുറയ്ക്കുന്നു. ഞങ്ങൾ എല്ലാ ഘടനാപരമായ ബോൾട്ടുകളും ASTM F436 മീറ്റിംഗ് ഹാർഡ്ഡ് വാഷറുകൾ ഉപയോഗിച്ച് വിതരണം ചെയ്യുന്നു-ഒരിക്കലും സോഫ്റ്റ് സ്റ്റീൽ പ്ലേറ്റുകൾക്ക് പകരം വയ്ക്കരുത്.
എന്തുകൊണ്ടാണ് ലംബ സംയോജനം എല്ലാം മാറ്റുന്നത്
ചില വിതരണക്കാർ ബോൾട്ടുകൾ അയയ്ക്കുന്നു, തുടർന്ന് ഉപകരാർ ഗാൽവനൈസിംഗ് ചെയ്യുന്നു. മറ്റുള്ളവർ മൂന്ന് മില്ലുകളിൽ നിന്ന് അസംസ്കൃത ബാർ ഉറവിടമാക്കുന്നു. ആ വിഘടനം ട്രെയ്സിബിലിറ്റി വിടവുകളും പ്രകടന വിടവുകളും സൃഷ്ടിക്കുന്നു. Hebei Dewell-ൽ, ഓരോ സ്റ്റീൽ ഘടന വലിയ മേലങ്കി ബോൾട്ട് ഞങ്ങളുടെ ഇൻ-ഹൗസ് ഹോട്ട്-ഡിപ്പ് ഗാൽവനൈസിംഗ് ലൈനിലൂടെ കടന്നുപോകുന്നു. സിങ്ക് കോട്ടിംഗിൻ്റെ കനം അളക്കുന്നത് കാന്തിക പ്രേരണയാൽ *തണുത്തതിനുശേഷം*-ബാത്ത് താപനിലയിൽ നിന്ന് കണക്കാക്കില്ല. ഒരു ലോട്ടിന് കോട്ടിംഗ് ഭാരം ഞങ്ങൾ ലോഗ് ചെയ്യുന്നു: ഔട്ട്ഡോർ ഘടനാപരമായ ഉപയോഗത്തിന് കുറഞ്ഞത് 610 g/m². ഒഴിവാക്കലുകളൊന്നുമില്ല.
ഞങ്ങളുടെ രണ്ട് ആർ & ഡി ലാബുകൾ ടെൻസൈൽ ശക്തിക്കും കാലതാമസം നേരിടുന്ന ഹൈഡ്രജൻ ക്രാക്കിംഗ് പ്രതിരോധത്തിനും എതിരായി ഓരോ ബാച്ചിനെയും സാധൂകരിക്കുന്നു - വെൽഡിംഗ് ഹീറ്റ് അല്ലെങ്കിൽ അസിഡിറ്റി അന്തരീക്ഷത്തിൽ തുറന്നിരിക്കുന്ന ഉയർന്ന ശക്തിയുള്ള ബോൾട്ടുകൾക്ക് ഇത് നിർണായകമാണ്. ഡൈമൻഷണൽ കംപ്ലയൻസിനായി ഞങ്ങൾ 100% ബാച്ചുകൾ പരിശോധിക്കുന്നു: ത്രെഡ് പിച്ച് പിശക് ≤0.05 മിമി, ഹെഡ് ഹൈറ്റ് ടോളറൻസ് ± 0.2 മിമി, ഷാങ്ക് സ്ട്രീറ്റ്നെസ് ≤0.15 മിമി/മീ. ആ കൃത്യത എഞ്ചിനീയർമാരെ പ്രസിദ്ധപ്പെടുത്തിയ ഡിസൈൻ മൂല്യങ്ങളെ ആശ്രയിക്കാൻ അനുവദിക്കുന്നു-സുരക്ഷാ മാർജിനുകളല്ല.
ഞങ്ങൾ ലോജിസ്റ്റിക്സും നിയന്ത്രിക്കുന്നു. കണ്ടെയ്നർ ചരക്ക് ട്രാൻസ്ഫർ സ്റ്റേഷനുകൾ ഓൺ-സൈറ്റ് അർത്ഥമാക്കുന്നത് മൂന്നാം കക്ഷി വെയർഹൗസിംഗ് കാലതാമസം ഇല്ല എന്നാണ്. എക്സ്പോർട്ട് ഡോക്യുമെൻ്റേഷൻ-എഎസ്ടിഎം എ325-നുള്ള കൺഫോർമൻസ് സർട്ടിഫിക്കറ്റുകൾ ഉൾപ്പെടെ—ചരക്കുകളുള്ള ഷിപ്പുകൾ. പേപ്പറുകൾ പിന്തുടരുന്നില്ല. പ്രോജക്ട് നിർത്തലാക്കിയിട്ടില്ല.
നിങ്ങൾ ബോൾട്ടിന് മുമ്പ് അന്തിമ പരിശോധന
അന്തിമ മുറുക്കലിന് മുമ്പ്, ഈ അഞ്ച് പോയിൻ്റുകൾ ഓൺസൈറ്റ് പരിശോധിക്കുക:
ഗ്രേഡ് അടയാളങ്ങൾ പൊരുത്തപ്പെടുത്തുക: "8.8" അല്ലെങ്കിൽ "A325" തലയിൽ സ്റ്റാമ്പ് ചെയ്തിരിക്കുന്നു-പാക്കേജിൽ മാത്രമല്ല പിടി നീളം സ്ഥിരീകരിക്കുക: ത്രെഡ് ചെയ്യാത്ത ഷങ്ക് കാലിപ്പറുകൾ ഉപയോഗിച്ച് അളക്കുക, നാമമാത്രമായ നീളമല്ല പൂശിൻ്റെ ഏകീകൃതത പരിശോധിക്കുക: ത്രെഡുകളിൽ നഗ്നമായ പാടുകൾ, കുമിളകൾ, അല്ലെങ്കിൽ അമിതമായ സിങ്ക് ഡ്രോസ് എന്നിവ ഇല്ല വാഷറിൻ്റെ കാഠിന്യം പരിശോധിക്കുക: ഒരു ഫയൽ ഉപയോഗിക്കുക—അത് എളുപ്പത്തിൽ കടിച്ചാൽ, അത് ഉപേക്ഷിക്കുക ടോർക്ക് ടൂൾ കാലിബ്രേഷൻ സാധൂകരിക്കുക: ഓരോ 200 ബോൾട്ടുകൾ, അല്ലെങ്കിൽ ദിവസേന-ഏതാണ് ആദ്യം വരുന്നത് നിങ്ങൾ അഞ്ചെണ്ണവും ശരിയാക്കുമ്പോൾ, നിങ്ങൾ ഉരുക്ക് കൂട്ടിച്ചേർക്കുക മാത്രമല്ല ചെയ്യുന്നത് - നിങ്ങൾ ഘടനാപരമായ സമഗ്രതയിലാണ്. Hebei Dewell Metal Products Co., LTD നിർമ്മിക്കുന്നു സ്റ്റീൽ ഘടന വലിയ മേധാവിയുടെ ബോൾട്ടുകൾ ലോഡിന് കീഴിൽ പ്രവർത്തിക്കാൻ, പരിശോധന പാസാകുക മാത്രമല്ല. ഞങ്ങൾ ഫാസ്റ്റനറുകൾ വിൽക്കുന്നില്ല. ഞങ്ങൾ പ്രവചിക്കാവുന്ന ക്ലാമ്പ് ഫോഴ്സ് നൽകുന്നു-30+ രാജ്യങ്ങളിൽ ഉടനീളം കണ്ടെത്താവുന്നതും പരീക്ഷിച്ചതും വിശ്വസനീയവുമാണ്.