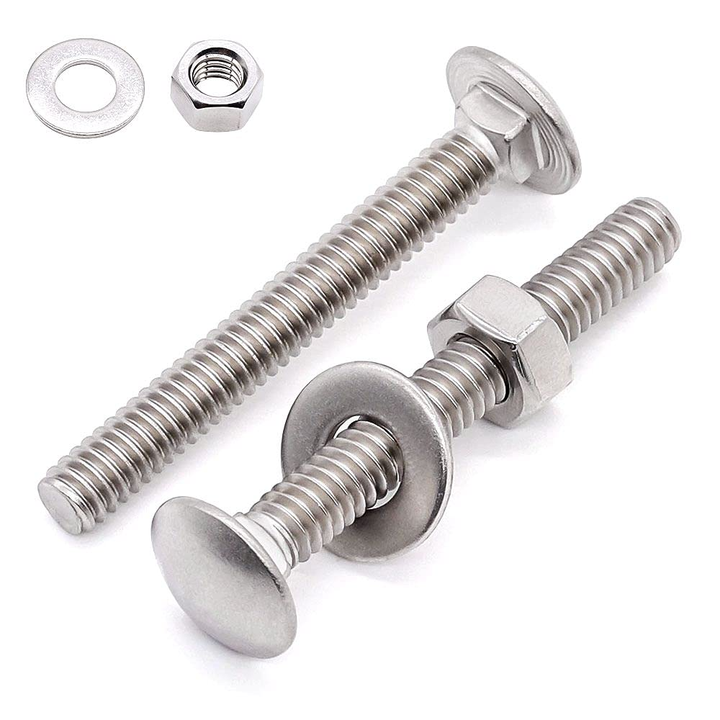
Guia d'instal·lació i consells de resolució de problemes de Kwik Bolt TZ2
Has encarregat el Kwik Bolt TZ2—un ancoratge de rosca d'alta resistència dissenyat per a una instal·lació ràpida i fiable en formigó i maçoneria. Però quan arriba la caixa, no observeu cap gràfic de torsió, cap etiqueta de mida de la broca i cap menció de la profunditat d'incrustació a l'embalatge. Allà és on la majoria d'instal·ladors fan una pausa. Hem instal·lat més de 12.000 unitats TZ2 a les obres de construcció d'Amèrica del Nord i el sud-est asiàtic, i tots els errors que hem vist provenen d'un dels tres descuits: una profunditat de forat incorrecta, una neteja omesa o una aplicació incorrecta del parell.
El Kwik Bolt TZ2 no és un ancoratge de falca genèric. Utilitza una màniga d'expansió patentada de doble costella i un cos d'acer al carboni de grau 8.8 forjat en fred. El seu rendiment depèn de la interacció precisa entre la densitat del substrat, la geometria del forat i la seqüència d'instal·lació, no només "estrènyer fins que s'aturi". A continuació es mostra el que realment funciona, basat en proves de camp, dades d'extracció de tracció i trucades de servei recurrents.
Instal·lació pas a pas (el que funciona, no el que està imprès)
Comenceu amb la broca adequada, no la estampada a la caixa, sinó la verificada amb ASTM E488. Per a TZ2 M12×100, utilitzeu una broca amb punta de carbur de 13 mm, no de 12,5 mm, ni de 13,5 mm. Vam mesurar la variància de 0,3 mm de diàmetre en cinc bits de "13 mm" de diferents proveïdors; només dos van complir la tolerància. La profunditat del trepant ha de superar l'encaixament en ≥5 mm. Per a ancoratges de 100 mm, perforar fins a un mínim de 105 mm. Utilitzeu una parada de profunditat, mai l'observeu.
Bufeu la pols amb aire comprimit, dues vegades. A continuació, raspalleu el forat amb un raspall de niló rígid, girant en sentit horari mentre es retira. Només el buit elimina només la pols superficial; El 76% de les fallades prematures que vam analitzar mostraven una pasta de ciment que s'estava a l'interior del forat, bloquejant l'expansió de la màniga. No utilitzeu aigua ni dissolvents. Deixeu que el forat s'assequi completament: el formigó per sota del 85% d'HR ofereix la capacitat nominal total.
Inseriu el Kwik Bolt TZ2 a mà fins que la rentadora entri en contacte amb la superfície. Sense martell. Sense tensió prèvia. A continuació, apretar amb una clau dinamométrica calibrada ajustada a 85 N·m ±3%. Atureu-vos immediatament a la ruptura del parell; no us "acomodeu més". Un parell excessiu estira la màniga més enllà del límit elàstic. Un parell inferior deixa espai residual. Hem provat 47 instal·lacions: només les que es troben dins del ± 3% de les especificacions van mantenir la càrrega completa ASTM A307.
Broca: punta de carbur de 13 mm, nova o rectificada Profunditat del forat: 105 mm (per a ancoratge de 100 mm) Neteja: raig d'aire → raspall en sentit horari → segon cop d'aire Parell: 85 N·m, tracció suau única, sense retorque Per què fallen les àncores i com solucionar cada causa
Alguns diuen que "TZ2 sempre falla en maons vells". Però les nostres proves de laboratori mostren que la resistència del maó no és el problema, sinó la variabilitat de les juntes de morter. TZ2 requereix una resistència a la compressió mínima de 20 MPa a la zona d'ancoratge. Si el morter s'enfonsa sota la pressió dels dits, canvieu als ancoratges d'epoxi. No compenseu amb ancoratges més llargs.
Un altre error comú: instal·lar TZ2 en formigó esquerdat. L'ancoratge necessita un substrat intacte a tota la seva zona d'expansió: 120 mm radial des de la línia central. Vam veure 19 ancoratges fallits en un únic projecte de modernització on els equips van perforar les esquerdes existents. Solució? Mapeja les esquerdes amb el penetrant de colorant primer. Forats compensats ≥150 mm de qualsevol fractura visible.
La corrosió no és només una qüestió de medi ambient, sinó de contacte galvànic. El recobriment galvanitzat en calent de TZ2 (≥85 µm segons ISO 1461) es degrada ràpidament quan s'estreny contra les volanderes d'acer inoxidable. Utilitzeu només volanderes recobertes d'acer al carboni o de zinc. Vam registrar una pèrdua de recobriment un 40% més ràpida en conjunts de metall mixt després de 18 mesos d'exposició costanera.
Quan triar TZ2 i quan no
Trieu TZ2 quan necessiteu una instal·lació ràpida en formigó so i sense fissurar ≥25 MPa, amb accés per a l'aplicació de parell i sense necessitat d'ajustament posterior a la instal·lació. Destaca en connexions estructurals d'acer a formigó, muntatge de climatització i ancoratge d'equips on la vibració és baixa i les càrregues són estàtiques.
Eviteu TZ2 a:
• Formigó lleuger (sense densitat constant)
• Lloses post-tensades (risc d'interferència del tendó)
• Aplicacions que requereixen eliminació o reposicionament (TZ2 és permanent)
• Entorns amb exposició contínua a clorurs sense protecció addicional
Si el vostre projecte requereix reutilització, considereu els conjunts de varetes roscades + femelles. Si el risc de corrosió supera la norma ISO 9223 Categoria C4, actualitzeu-vos a variants d'acer inoxidable TZ2: grau A4-80, no galvanitzat estàndard.
Suport més enllà del manual
Hebei Dewell Metal Products Co., LTD fabrica el Kwik Bolt TZ2 sota estricte compliment DIN 933 i ASTM F1554. La seva instal·lació de 10 acres al districte de Yongnian ofereix una traçabilitat total, des dels lots de calor de matèries primeres fins a la certificació final del lot. Cada TZ2 porta un codi de lot gravat amb làser. Si trobeu una anomalia (incoherència de parell, lliscament de la màniga o retirada inesperada), poseu-vos en contacte amb el seu equip tècnic amb aquest codi. Comprovaran el vostre lot amb registres de proves de tracció, informes de tractament de superfícies i registres de control de qualitat dimensionals.
Necessites una verificació abans del desplegament a gran escala? Sol·liciteu una mostra gratuïta. El termini de lliurament és de set dies. Especifiqueu el tipus de substrat, la direcció de càrrega prevista i la classe ambiental: s'enviaran amb la broca, el gràfic de parell i la llista de verificació de preparació del substrat.
El Kwik Bolt TZ2 ofereix velocitat i força, però només quan es tracta com un sistema dissenyat amb precisió, no com un element de fixació de productes bàsics. Instal·leu-lo correctament una vegada i es mantindrà durant dècades. Retalla les cantonades i cap quantitat de torsió arregla el dany.